Ein Rohrdüsenkopf muss auf mehr als einen Nenndurchmesser passen. Es muss zum Polymer, zur Rezeptur, zum Rohrstandard, zur Leistung, zum Extruderanschluss, zum Kalibrierungssystem und zur Art und Weise, wie Ihre Bediener die Größe ändern, passen. Dieser Leitfaden wandelt diese Eingaben in eine Einkaufsspezifikation für die PVC-, PE-, CPVC-, PP- und PPR-Rohrproduktion um.


Um ein zu kaufenRohrextrusionsdüsenkopfSenden Sie dem Lieferanten fünf passende Datensätze: das Material und die Rezeptur; der Rohrstandard, der Durchmesser und der Wandbereich; Leistung und Liniengeschwindigkeit; der Extruderflansch und die Schmelzeinlassschnittstelle; und die nachgeschaltete Kalibrator-, Vakuum-, Kühl- und Abzugsanordnung. Eine Anfrage, die nur „PVC-Rohr, 110 mm“ enthält, ist nicht für die Bearbeitung bereit.
Der wichtigste Vertragspunkt ist die Annahmebedingung. Nennen Sie das tatsächliche Produktionsmaterial, die Rohrgröße, die stabile Leistung, die Liniengeschwindigkeit, die Heizungs- und Sensoreinrichtung, die zulässige Wandabweichung, den Außendurchmesser, die Ovalität, den Oberflächenzustand und die erforderlichen Produkttests. Der Düsenkopf formt die heiße Schmelze, kann jedoch nicht allein das endgültig abgekühlte Rohr garantieren.
Die erste Entscheidung ist nicht der Matrizendurchmesser
Die erste Entscheidung ist der Produktionsumschlag. Ein Kopf kann eine Gruppe benachbarter Größen mit austauschbaren Matrizen und Dornen betreiben. Ein sehr breiter Größenbereich kann zu Kompromissen bei Durchfluss, Verweilzeit, Einstellung, Förderdruck und Umrüstarbeiten führen. Der richtige Bereich hängt vom Material und der Rate ab und nicht nur davon, welche Einsätze physisch in den Körper passen.
Wir unterteilen jede Anfrage in drei Grenzen. Die Produktgrenze umfasst Rohrmaterial, Standard, Durchmesser und Wand. Die Prozessgrenze umfasst Leistung, Geschwindigkeit, Temperatur und Druck. Die mechanische Grenze umfasst den Flansch, die Mittellinie, Heizungen, Sensoren, den Hub und die stromabwärtige Position.
| Eingaben des Käufers | Warum es den Düsenkopf verändert | Zu sendende Beweise |
|---|---|---|
| Polymer und vollständige Formel | Ändert Viskosität, Wärmeempfindlichkeit, Schlupf, Verschleiß, Korrosionsrisiko, Verweildauer und Reinigungsmethode | Datenblatt zur Harzqualität, Formulierungsprozentsätze und Muster |
| Rohrnorm und Anwendung | Definiert das fertige Produkt, das die Linie produzieren und testen muss | Genaue Standardnummer, Auflage, Markt und interne Zeichnung |
| OD, Wand, SDR oder Zeitplanbereich | Legt den ringförmigen Strömungsbereich, die Werkzeugfamilie und den praktischen Wechselteilbereich fest | Größentabelle mit minimalen, normalen und maximalen Produkten |
| Nettoleistung und Liniengeschwindigkeit | Ändert Strömungsgeschwindigkeit, Druck, Heizlast, Verweilzeit und nachgeschalteten Kühlbedarf | Stabile verkaufsfähige kg/h für jede kritische Größe |
| Extruder- und Adapterschnittstelle | Bestimmt die Einlassgeometrie, das Schraubenmuster, das Register, die Dichtung, die Mittenhöhe und die Unterstützung | Kontrollierte Zeichnung plus vermessene Fotos der vorhandenen Maschine |
| Kalibrierungs- und Kühlsystem | Beeinflusst Absinken, endgültigen Außendurchmesser, Ovalität, Wandverteilung und Anlaufverhalten | Kalibratorzeichnungen, Vakuumtankdaten, Kühllänge und Abzugsposition |
| Umstellungsplan | Bestimmt, welche Teile abnehmbar sind, wie sie zentriert sind und wie sicher der Bediener damit umgeht | Ändern Sie Häufigkeit, Reinigungsmethode, Krankapazität und angestrebte Ausfallzeit |
Unsere Werksansicht:Wir betrachten einen Rohrnenndurchmesser nicht als ausreichende Spezifikation für den Düsenkopf. Wenn uns ein Käufer nur den Harznamen und den Außendurchmesser mitteilt, fragen wir vor der Festlegung des Fließwegs nach der Wandserie, der Formel, dem Ausstoß, der Extruderschnittstelle und der Dimensionierungsmethode. Ein schnelles Angebot aufgrund fehlender Eingaben verschiebt in der Regel die unbeantworteten Fragen in die Inbetriebnahme.



Beginnen Sie mit dem fertigen Rohrstandard
Ein Düsenkopf ist ein Produktionswerkzeug. Es handelt sich nicht um eine Rohrzertifizierung. Der Käufer muss den genauen Produktstandard und die genaue Ausgabe ermitteln, während der Lieferant die Rohrhülle in einen Fließweg, einen Werkzeugsatz und eine Einstellmethode umwandeln muss. Die endgültige Konformität wird am fertigen Rohr durch die für seinen Markt und seine Anwendung erforderlichen Tests nachgewiesen.
Für gängige Wasserleitungsprojekte gibt es drei nützliche offizielle ReferenzenISO 1452-2:2009 für PVC-U-Rohre, ISO 4427-2:2019 für PE-RohreUndISO 15874-2:2013 für PP-Rohre, die in Warm- und Kaltwasserinstallationen verwendet werden. Überprüfen Sie bei der Vertragserstellung die aktuelle Ausgabe, Änderungen und nationale Übernahme.
| Pfeifenfamilie | Offizielle Startreferenz | Informationen, die die Düsenkopf-Ausschreibung noch benötigt |
|---|---|---|
| PVC-U-Druckrohr | ISO 1452-2 oder das erforderliche nationale Äquivalent | PVC-Trockenmischungsformel, Rohrserie, Nenn-Außendurchmesser, Wandtabelle, Muffenzugabe, Leistung, Liniengeschwindigkeit und Oberflächenanforderungen |
| PE-Druckrohr | ISO 4427-2 oder das erforderliche nationale Äquivalent | Exakte PE-Mischung, SDR-Reihe, OD-Reihe, massive oder koextrudierte Konstruktion, Streifen- oder Schichtanordnung, Ausgabe- und Kühlsystem |
| Warm- und Kaltwasserleitung aus PP oder PPR | ISO 15874-2 oder das erforderliche nationale Äquivalent | Genaue PP-Sorte, Rohrdimensionsklasse, Serviceanwendung, Schichtaufbau, Durchmesser- und Wandbereich, Ausgabe und Kalibrierungsmethode |
| Elektrische Leitung oder Industrierohr | Die geltenden nationalen, branchenspezifischen oder kundenspezifischen Spezifikationen des Käufers | Materialformel, Steifigkeit oder Funktionsziel, Geometrie, Farbe, Druck oder Streifen, Prüfplan und zulässige Oberflächenfehler |
Schreiben Sie in der Ausschreibung nicht „gemäß internationalem Standard“.Benennen Sie das Dokument, den Teil, die Ausgabe und die lokale Übernahme. Anschließend fügen Sie Ihre fertige Rohrzeichnung und Ihren Prüfplan bei. Ähnliche Nenngrößen können unterschiedliche Wandbereiche, Prüfbedingungen und Kennzeichnungsanforderungen haben.
Eine weitere Trennung ist wichtig. Die Trinkwasserzulassung betrifft das fertige Rohrleitungsprodukt und seine benetzten Materialien. Die Bestellung eines Düsenkopfes bei Nanhaiya überträgt keine Trinkwasserzulassung auf die Pfeife des Käufers. Harzzulassung, Mischungskontrolle, Produktionsaufzeichnungen und Zertifizierung durch Dritte bleiben Teil des Compliance-Systems des Rohrherstellers.
Geben Sie die tatsächliche Formel an, nicht nur PVC oder PE
NanhaiyasRohrextrusionsdüsenkopfwird für PVC mit Additiven, PE, CPVC und PP angeboten. Diese Namen definieren Materialfamilien. Sie sagen uns nichts über die Schmelzviskosität, den Füllstoffgehalt, das Stabilisatorsystem, den Recyclinganteil, das Verarbeitungsfenster oder die Tendenz zur Ausplattierung.
Senden Sie für PVC das vollständige Trockenmischungsrezept nach Gewicht und Mischbedingungen. Calciumcarbonat-Gehalt und Partikelbehandlung, Schmiermittelbalance, Stabilisatorsystem, Schlagzähmodifikator, Verarbeitungshilfsmittel, Pigment und Nacharbeitsanteil können das Aussehen der Wand, den Kopfdruck und das Ablagerungsverhalten verändern.
Senden Sie für PE oder PPR die genaue Mischungsqualität und das aktuelle Datenblatt des Lieferanten. Geben Sie Informationen zum Schmelzmassenfluss oder zur Viskosität an, wie für diese Sorte veröffentlicht, Dichte, Additive, Ruß- oder Farbsystem, Mahlgutgrenze und ob Kennzeichnungsstreifen oder Funktionsschichten coextrudiert werden.
PVC und CPVC
Wärmeverlauf und Verweilzeit verdienen besondere Aufmerksamkeit. Der Strömungsweg sollte unnötige Verzögerungen vermeiden und der Heizplan muss eine kontrollierte Inbetriebnahme und Reinigung unterstützen. Formeländerungen sollten vor der Herstellung bekannt gegeben werden.
PE
Sorte, Schmelzefestigkeit, Leistung und Kühlleistung wirken zusammen. Ein Hochleistungs-PE-Kopf benötigt einen stabilen Umfangsfluss und ein geeignetes Dimensionierungssystem, nicht nur einen größeren Ringspalt.
PP und PPR
Geben Sie das genaue Harz und Serviceprodukt an. Warm- und Kaltwasserrohre, Industrierohre und Mehrschichtkonstruktionen können unterschiedliche Werkzeug-, Kühl- und Abnahmebedingungen erfordern.
Unsere Werksansicht:Wenn ein Produktionsteam den Füllstoff, die Harzqualität oder den Recyclinganteil ändert, nachdem das Werkzeug genehmigt wurde, ist die Matrize nicht plötzlich ungenau geworden. Die Prozesseingabe hat sich geändert. Wir zeichnen die Referenzformulierung in der technischen Vereinbarung auf, sodass zukünftige Fehlerbehebungen von einem bekannten Zustand ausgehen können.

Die Matrizenöffnung entspricht nicht der endgültigen Rohrgröße
Eine heiße ringförmige Schmelze verlässt die Form nicht und bleibt geometrisch fixiert. Es kann am Ausgang anschwellen, beim Abziehen nach unten ziehen, den Kalibrator berühren, beim Abkühlen schrumpfen und sich beim Temperaturausgleich weiter verändern. Aus diesem Grund benötigt ein Rohr mit einem Nenndurchmesser von 110 mm nicht automatisch eine Matrizenöffnung von 110 mm.
Das Endergebnis ergibt sich aus einem System: Extruderleistung, Schmelzetemperatur und -druck, Düsen- und Dorngeometrie, Umfangswärmeausgleich, Zentrierung, Luftweg, Kalibrierer, Vakuum, Kühlung und Abzugsgeschwindigkeit. Wenn diese Teile von verschiedenen Lieferanten bezogen werden, sollte der Käufer eine kontrollierte Schnittstellenzeichnung und eine Akzeptanzverantwortungsmatrix zuweisen.
| Steuerelement | Was es direkt beeinflusst | Was es allein nicht beweisen kann |
|---|---|---|
| Fließweg von Matrize und Dorn | Ringförmige Schmelzeverteilung, Druckverlust, Verweilverhalten und anfängliche Rohrform | Endgültige Kalt-OD-, Wand-, Ovalitäts- oder Druckleistung |
| Einstellung der Dornzentrierung | Anfänglicher Umfangsspalt und Korrektur der Wandverteilung | Ein stabiles Ergebnis, wenn Temperatur, Durchfluss oder stromabwärtige Ausrichtung ständig schwanken |
| Anordnung der Heizzonen | Wärmekontrolle um und entlang des Kopfes | Die tatsächliche Schmelzetemperatur ohne definierte Messmethode |
| Kalibrator und Vakuumtank | Außendimensionierung, Frühkühlung und Formunterstützung | Gleichmäßige Wand, wenn das einströmende Schmelzerohr instabil ist |
| Kühlsystem | Erstarrungsgeschwindigkeit, Dimensionsstabilität und Restwärmeabfuhr | Gute Geometrie, wenn die Wassertemperatur oder der Wasserfluss unkontrolliert sind |
| Abzug | Liniengeschwindigkeit, Absenkung und gleichmäßiger Transport | Korrigieren Sie die Abmessungen, wenn der Abzieher falsch ausgerichtet ist oder die Geschwindigkeit schwankt |
Nützliche Größenregel:Geben Sie das kleinste und größte Rohr an, aber planen Sie die schwierigen Betriebsecken. Dabei handelt es sich häufig um das größte Rohr bei hoher Leistung, die dünnste Wand bei hoher Liniengeschwindigkeit, eine kleine Größe bei geringer Leistung, die die Verweilzeit verlängert, und das Produkt mit den geringsten Wand- oder Oberflächenanforderungen.


Nanhaiya bietet für sein Rohrdüsenkopf-Sortiment verstellbare Dorne, Kühlkanaloptionen und austauschbare Auskleidungen an. Verwenden Sie diese Optionen aus einem definierten Grund. Die Anpassung ist nützlich, wenn Bediener über eine wiederholbare Zentriermethode verfügen. Austauschbare Verschleißteile sind dann sinnvoll, wenn Umfang, Ersatzmenge und Austauschvorgang klar sind.
Sperren Sie die Extruderschnittstelle, bevor die Bearbeitung beginnt
Eine Rohrdüse kann über einen ausgezeichneten internen Strömungsweg verfügen und dennoch nicht installiert werden, weil Einlass, Register, Bolzenmuster, Dichtung oder Mittenhöhe angenommen wurden. Austauschprojekte sind besonders anfällig, da Maschinenzeichnungen möglicherweise alt, geändert oder nicht verfügbar sind.
Wir bevorzugen drei Beweisformen: die kontrollierte Originalzeichnung, frische Messungen und klare Fotos mit maßstabsgetreuem Bezug. Wenn die drei nicht einverstanden sind, lösen Sie den Konflikt, bevor die Fertigungszeichnung freigegeben wird.
- Extrudermarke, Modell und Schneckenkonfiguration
- Schneckendurchmesser und Nennleistungsbereich
- Zeichnung des Auslass- oder Adapterflansches
- Registrieren Sie Durchmesser, Tiefe und Toleranz
- Schraubenanzahl, Gewinde, Teilkreis und Ausrichtung
- Geometrie und Dichtungsmethode der Dichtfläche
- Schmelzeinlassdurchmesser und Übergangslänge
- Erforderliche Unterbrecherplatte oder Siebschnittstelle
- Größe und Position des Drucksensoranschlusses
- Typ und Einbau des Schmelzetemperatursensors
- Heizspannung, Frequenz, Leistung und Anschlüsse
- Thermoelementtyp und Controller-Kompatibilität
- Höhe der Düsenkopfmitte und Durchflussrichtung
- Stützrahmen, Räder, Schienen oder Hebepunkte
- Verfügbarer Installations- und Wartungsfreiraum
- Abstand zum Kalibrator und Ausrichtungsreferenz
Nanhaiya fertigt individuell anpassbarLaufflanscheund Düsenkopfkomponenten, sodass der Adapter mit dem Kopf besprochen werden kann und nicht als Installationsüberraschung übrig bleibt. Richten Sie für ein komplettes Linienprojekt die Matrizenschnittstelle an der ausgewählten ausKunststoff-Extrudermaschine, Steuerungen und nachgeschaltete Geräte.
Unsere Werksansicht:Ein Telefonfoto eines Flansches hilft uns, den Aufbau zu verstehen, es definiert jedoch keinen Lochkreis oder Passgenauigkeit. Wir nutzen das Foto, um Fragen zu finden. Zum Schneiden von Metall verwenden wir eine signierte Zeichnung. Diese Unterscheidung verhindert, dass ein kleiner Schnittstellenfehler eine gesamte Installation verzögert.


Wählen Sie die Konstruktion entsprechend dem Material und der Reinigungsaufgabe
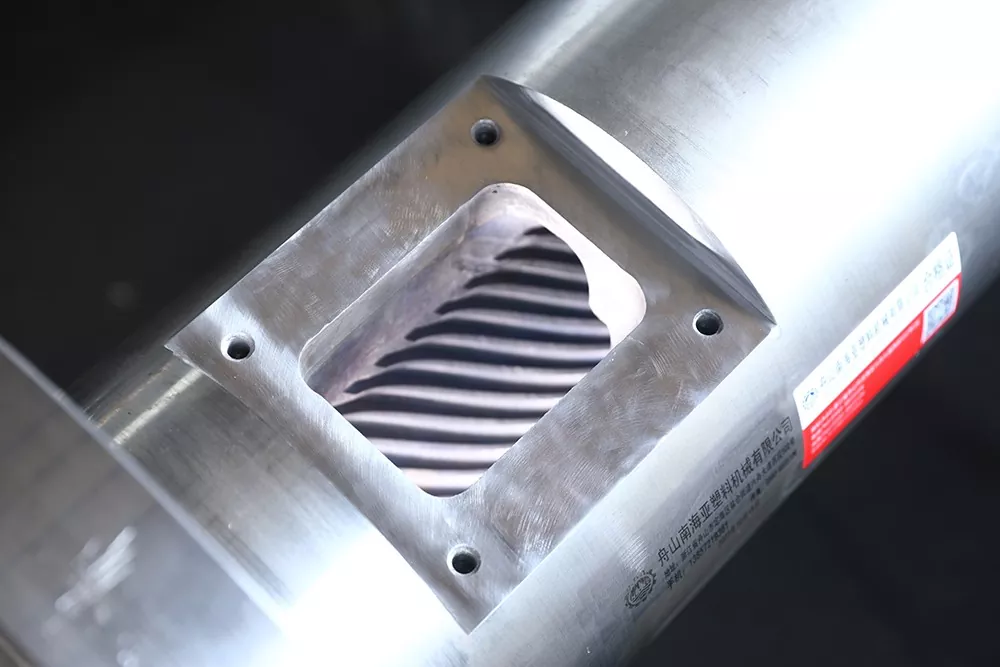
Der spezielle Rohrdüsenkopf von Nanhaiya besteht aus hochfestem legiertem Stahl mit gehärteten Oberflächen und wird durch präzise CNC-Bearbeitung und Wärmebehandlung hergestellt. Es ist allgemeinExtruderdüsenkopfAuf der Seite sind 38CrMoAl, Nitrierung und eine Oberflächenhärte von HV950 bis HV1000 aufgeführt.
Diese Werte sind nützliche Ausgangsdaten, aber die genehmigte Spezifikation sollte dennoch das genaue Komponentenmaterial, den Behandlungsbereich, das fertige Härtekriterium, die Fließoberflächenbeschaffenheit, die Maßprüfung und etwaige Korrosionsanforderungen angeben. Ein Härtewert einer Komponente sollte nicht auf jedes Befestigungselement, jede Heizungsabdeckung oder jedes Strukturteil übertragen werden.
| Servicezustand | Bedenken hinsichtlich der Beschaffung | Was im Angebot definiert werden soll |
|---|---|---|
| Gefülltes PVC | Abrasiver mineralischer Füllstoff, Ablagerungen und Reinigungshäufigkeit | Formel, Füllgrad, Material und Behandlung der benetzten Komponenten, Umfang des austauschbaren Verschleißes und Reinigungsmethode |
| CPVC oder wärmeempfindliche Verbindung | Thermischer Verlauf, Haltezeit und Materialabbau | Prozessfenster, Fließwegkonzept, Heizzonen, Sensorpunkte, An- und Abschaltvorgang |
| Carbonschwarzes PE | Stabile Verteilung, Oberflächenqualität und hohe Auflagen | Mischungssorte, Leistungsbereich, Druckfenster, Heizungsanordnung und Reinigungszugang |
| Recycelter Inhalt | Verschmutzung, Viskositätsschwankungen und abrasive Partikel | Quelle, maximaler Prozentsatz, Filterplan, Probe, erwartete Variation und Akzeptanzgrenzen |
| Häufige Farbwechsel | Stau, Zugriff, Handhabung von Wechselteilen und Ausschuss | Farbfolge, Reinigungsmaterial, zulässige Wechselzeit, Spülvorgang und abnehmbare Teile |
Harder ist keine vollständige Materialstrategie.Oberflächenhärte, Härtetiefe, Substratzähigkeit, Korrosionsverhalten, Oberflächenbehandlung und Reparaturmethode müssen zum Bauteil und zum Prozess passen. Bitten Sie den Lieferanten, aufzulisten, was behandelt wird, wie es überprüft wird und welches Prüfprotokoll der Bestellung beiliegt.


Überprüfen Sie NanhaiyasProduktionsausrüstung, ZertifikateUndtechnischer Servicebei der Lieferantenqualifizierung. Installationsanleitungen und langfristige Wartungsberatung können im vereinbarten Supportumfang enthalten sein.
Beziehen Sie die Größenumstellung in die Kaufkalkulation ein
Ein niedrigerer Werkzeugpreis kann teuer sein, wenn jede Änderung einen Kran blockiert, die Heizungen beschädigt oder eine wiederholte Zentrierung durch Versuch und Irrtum erfordert. Fragen Sie, wie Matrize und Dorn entfernt werden, wo heiße Teile platziert werden, welche Befestigungselemente gehandhabt werden, wie die Ausrichtung wiederhergestellt wird und welche Dichtungen oder Verbrauchsmaterialien ausgetauscht werden.
| Umstellungsfrage | Warum sich der Käufer darum kümmern sollte | Vertragsausgabe |
|---|---|---|
| Welche Größen teilen sich einen Körper? | Zeigt die tatsächliche Anzahl der Köpfe und Austauschteilesätze an | Kompatibilitätsmatrix nach Rohr-Außendurchmesser, Wandbereich und Material |
| Was muss vor dem Entfernen abkühlen? | Beeinflusst Ausfallzeiten und Handhabungssicherheit | Schriftliches Temperatur- und Handhabungsverfahren |
| Wie werden Matrize und Dorn zentriert? | Beeinflusst den Anlaufschrott und die Wandkorrektur | Einstelldiagramm, Referenzpositionen und Training |
| Welche Werkzeuge und Hebegeräte werden benötigt? | Verhindert unsichere improvisierte Handhabung | Werkzeugliste, Teilegewichte, Hebepunkte und Vorrichtungszeichnungen |
| Welche Teile sind Routineersatzteile? | Reduziert Ausfallzeiten nach Schäden an Gewinde, Dichtung, Heizung oder Sensor | Liste der empfohlenen Ersatzteile für zwei Jahre, Preis pro Artikel |
| Wie wird der Fließweg gereinigt? | Ändert Arbeitsaufwand, Oberflächenrisiko und Farbveränderungsausschuss | Zugelassene Reinigungswerkzeuge, Materialien und Demontageschritte |
Berechnen Sie für einen gemischten Produktplan die Umstellungskosten nach Stunden, Arbeitsaufwand und Anlaufausschuss. Wenn eine Anlage mehrmals pro Woche zwischen zwei weit entfernten Rohrgrößen wechselt, sparen zwei komplette Köpfe möglicherweise mehr Produktionszeit als ein Körper mit vielen Einsätzen. Wenn Änderungen selten sind und der Bereich kompakt ist, kann ein gemeinsamer Körper sinnvoll sein.
Unsere Werksansicht:Wir fragen, wer die Werkzeuge wechselt und welche Hebegeräte zur Verfügung stehen. Ein Design, das auf einem sauberen Montagetisch funktioniert, kann neben einem heißen Extruder und einem Vakuumtank schwierig sein. Der Bedienerzugriff ist eine technische Eingabe und kein After-Sales-Detail.

Nutzen Sie Rohrdefekte, um die verantwortliche Prozesszone zu finden
Wenn ein Rohr nicht den Spezifikationen entspricht, stellen die Bediener häufig zuerst die Matrize ein, da die Zentrierbolzen sichtbar sind. Dies kann einen Messwert vorübergehend verbessern und gleichzeitig ein Temperatur-, Extruder- oder Downstream-Problem verbergen. Notieren Sie den Defekt am Umfang und entlang der Rohrlänge, bevor Sie mehrere Änderungen gleichzeitig vornehmen.
| Beobachteter Mangel | Schneidkopfkontrollen | Vor- und nachgelagerte Kontrollen | Lektion kaufen |
|---|---|---|---|
| Eine Seite durchweg dicker | Zentrierung des Dorns, Ablagerungen im Strömungsweg, Schäden, Gleichgewicht der Heizung und Ausrichtung der Baugruppe | Extruder-Spannung, Kalibrierungsausrichtung, Vakuumverteilung, Kühlung und Abzugsausrichtung | Erfordern zugängliche Zentrierung, Temperaturzonen und eine Ausrichtungsreferenz |
| Wandveränderungen um und entlang des Rohrs | Lose Einstellung, Temperaturschwankungen, instabiler Druck oder ungleichmäßiger Durchfluss | Zuführung, Schneckenleistung, Steuerung der Liniengeschwindigkeit, Vakuum- und Wassertemperaturstabilität | Akzeptieren Sie ein stabiles Betriebsfenster und nicht eine kurze Reihe von Messungen |
| Lange Oberflächenlinien | Verschmutzung, Ablagerungen, Kratzer oder beschädigte Düsenlippenoberfläche | Ungeschmolzene Partikel, Filtration, Schäden am Kalibrator und Handhabungsspuren | Definieren Sie Reinigungswerkzeuge, Filterplan, Oberflächeninspektion und Ersatzwerkzeuge |
| Gelbe, braune oder schwarze Streifen | Totzonen, Ablagerungen, übermäßige lokale Hitze und lange Verweildauer | Verunreinigtes Futtermittel, Ablagerungen im Zylinder, Schneckenverschleiß und Abschaltpraxis | Überprüfen Sie den vollständigen Schmelzpfad und die Reinigungsroutine, bevor Sie die alte Geometrie kopieren |
| Hoher Kopfdruck | Verengter Ringspalt, niedrige Temperatur, Verstopfung oder ungeeigneter Strömungsweg | Siebbeschränkung, Materialviskosität, Leistungsbedarf und Sensorzustand | Geben Sie in der Spezifikation den Druckmesspunkt und die Betriebsgrenze an |
| Ovalität der Pfeife | Ungleichmäßiger Austrittsfluss oder anfängliche Rohrposition | Kalibriererverschleiß, Vakuum, Kühlbalance, Unterstützung und Abzugsausrichtung | Die endgültige Ovalität gehört zur Komplettabnahmeprüfung |
| Raue Innenfläche | Dornoberfläche, Ablagerungen, Temperatur und Fließverhalten | Materialfeuchtigkeit, Dispersion, Abbau und Ausgangsstabilität | Berücksichtigen Sie bei der Musterfreigabe sowohl interne als auch externe Oberflächenkriterien |
One-Change-Regel:Zeichnen Sie die Grundlinie auf, ändern Sie eine Regelvariable, warten Sie, bis das Material durch die Leitung fließt, markieren Sie das betroffene Rohr und messen Sie erneut. Eine zufällige gleichzeitige Anpassung von Temperatur, Zentrierung, Vakuum und Abzug vernichtet die Beweise, die zur Identifizierung der Ursache erforderlich sind.
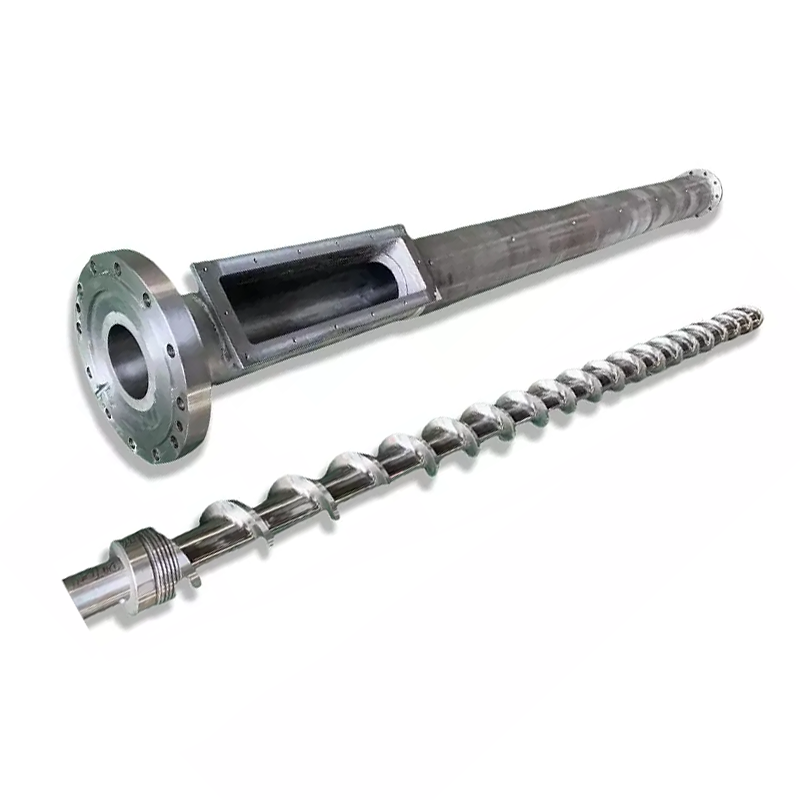
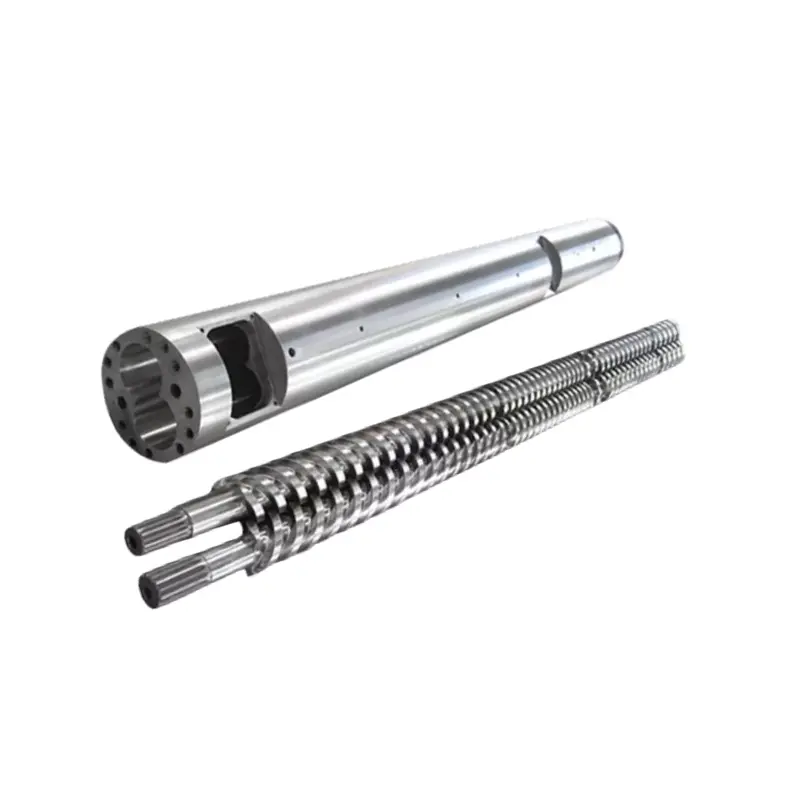
Wenn der Ausstoß oder der Schmelzedruck vor dem Kopf instabil ist, überprüfen Sie auch die Schnecke und den Zylinder. Nanhaiya-LieferungenEinzelschrauben für PVC-Rohre, Parallele Schneckenzylinder aus PVC-RohrUndKonische Doppelschneckenfässer aus PVC-Rohr. Die Form sollte nicht neu konstruiert werden, um einen verschlissenen oder ungeeigneten Plastifizierungsabschnitt auszugleichen.

RFQ-Checkliste für Rohrextrusionsdüsenköpfe
Eine vollständige Angebotsanfrage ermöglicht es dem Käufer, den technischen Umfang zu vergleichen, anstatt einen niedrigen Grundpreis mit einem Pauschalangebot zu vergleichen. Packen Sie die folgenden Elemente in ein revisionskontrolliertes Paket.
- Identifizieren Sie die Produkte.Listen Sie jeden Rohr-Außendurchmesser, Wandbereich, SDR oder Zeitplan, Schichtaufbau, Farbe und Anwendung auf. Markieren Sie das normale Produkt und die schwierigste Größe.
- Benennen Sie den Standard.Geben Sie die genaue Norm, das Teil, die Ausgabe, die nationale Übernahme und die interne Zeichnung an. Fügen Sie den Inspektionsplan für das fertige Rohr bei.
- Geben Sie das Material bekannt.Stellen Sie die vollständige PVC-Formel oder die genaue PE-, PP- oder PPR-Qualität, Zusatzstoffe, Füllstoffe, Pigmente, Recyclinganteile und Lieferantendatenblätter bereit.
- Tarif definieren.Geben Sie für jedes kritische Produkt die Nettoverkaufsleistung und die Liniengeschwindigkeit sowie die verfügbare Kühlkapazität und den normalen Betriebsplan an.
- Beschreiben Sie den Extruder.Zustand: Einzelschnecke, parallele Doppelschnecke oder konische Doppelschnecke; Schraubendurchmesser; Motorleistung; normaler Schmelzedruck und -temperatur; Adapterlayout; und aktuelle Prozessgrenzen.
- Steuern Sie die Schnittstelle.Bringen Sie Flansch, Register, Lochkreis, Dichtfläche, Schmelzeinlass, Mittenhöhe, Sensoranschluss und Stützzeichnungen an.
- Geben Sie elektrische Details an.Geben Sie die Spannung und Frequenz des Heizgeräts, den Thermoelementtyp, den Steckerstandard, die Controller-Kompatibilität, die Kabellänge und gegebenenfalls die Anforderungen für den Gefahrenbereich an.
- Zeigen Sie die Downstream-Linie an.Berücksichtigen Sie die Abmessungen des Kalibrators, den Vakuumtank, die Kühllänge, die Sprüh- oder Tauchanordnung, den Abzugstyp, die Mittellinie und den Abstand vom Düsenausgang.
- Wählen Sie den Umstellungsumfang.Listen Sie Wechselteilesätze, Ersatzheizungen und -sensoren, Dichtungen, Befestigungselemente, Handhabungswerkzeuge, Lagergestelle und das gewünschte Formatänderungsverfahren auf.
- Dokumente definieren.Fordern Sie Montage- und Teilezeichnungen, Stücklisten, Material- und Wärmebehandlungsaufzeichnungen, Maßprüfungen, elektrische Listen, Bedienungsanleitungen und Ersatzteillisten an.
- Schreiben Sie den Abnahmetest.Nennen Sie das Harz, die Formel, die Rohrgröße, die Laufdauer, den Ausstoß, die Liniengeschwindigkeit, die Prozessaufzeichnungen, die Dimensionsprobenahme und die Pass/Fail-Kriterien.
- Unterstützung klären.Vereinbaren Sie Installationsanleitungen, Verantwortung für die Inbetriebnahme, Bedienerschulung, Fernunterstützung und die Grenze zwischen Düsenkopf- und Komplettlinienleistung.
Austauschwarnung:Eine abgenutzte Matrize behält möglicherweise nicht mehr ihre ursprünglichen Abmessungen bei. Messen Sie die Maschinenschnittstelle und ein gut erhaltenes Rohr, suchen Sie nach Originalzeichnungen und erklären Sie, warum der alte Kopf ausgetauscht wird. Das Kopieren jeder verschlissenen Dimension kann das gleiche Strömungs- oder Ausrichtungsproblem reproduzieren.
Auch die Schneckenkonfiguration muss zur Materialaufgabe passen. Stöbern Sie in Nanhaiyaseinzelne Schrauben, parallele DoppelschneckenUndkonische Doppelschneckenfässerwenn die Anfrage den gesamten Plastifizierbereich abdeckt. Für Zubehör und angeschlossene Werkzeuge verwenden Sie dieExtrusions-Ersatzteilsortiment.
Akzeptieren Sie den Produktionszustand, den Sie verkaufen möchten
Durch die Maßkontrolle wird nachgewiesen, dass die gefertigten Bauteile mit der Zeichnung übereinstimmen. Es beweist nicht, wie eine bestimmte Verbindung durch die gesamte Leitung fließt. Ein solider Abnahmeplan besteht aus zwei Teilen: der Komponentenüberprüfung und einem Produktionslauf.
| Akzeptanzphase | Was zu überprüfen ist | Aufzeichnung zum Aufbewahren |
|---|---|---|
| Dokumentenprüfung | Genehmigte Überarbeitung der Zeichnung, Stückliste, Ersatzteilmatrix, Heizungs- und Sensorliste, Handbücher und Ersatzteilumfang | Unterzeichnetes Dokumentenregister |
| Komponenteninspektion | Kritische Schnittstellen, konzentrische Merkmale, Dichtflächen, Befestigungselemente, Anschlüsse, Material, Behandlung und sichtbarer Zustand der Strömungsoberfläche | In der Bestellung angegebene Maß- und Material- oder Behandlungsaufzeichnungen |
| Montagekontrolle | Passform, Ausrichtung, Installation des Heizgeräts, Einsetzen des Sensors, Zentrierbewegung, Unterstützung, Heben und Zugang | Montage-Checkliste mit Fotos |
| Aufheizkontrolle | Zonenidentifikation, Reglerreaktion, Sensormesswert, Stromaufnahme und thermische Stabilität | Zonenkarte und stabilisierte Messwerte |
| Produktionslauf | Vereinbartes Material, Rohrgröße, Leistung, Liniengeschwindigkeit, Temperatur, Schmelzedruck, Motorlast, Vakuum und Kühlbedingungen | Zeitbasiertes Prozessblatt und Rückstellmuster |
| Rohrinspektion | Außendurchmesser, Wand an mehreren Uhrpositionen, Ovalität, Masse pro Länge, Innen- und Außenfläche, Geradheit und erforderliche Standardtests | Prüfbericht verknüpft mit Probenposition und Produktionszeit |
| Routinebetrieb | Inbetriebnahme, Zentrierungskorrektur, normaler Stopp, sichere Demontage oder ein vereinbarter Größenwechsel | Abmeldung durch den Bediener und Liste der offenen Posten |
Verwenden Sie, wenn möglich, die normale Formulierung des Käufers. Wenn ein Ersatzmaterial erforderlich ist, notieren Sie den Unterschied und begrenzen Sie die Testergebnisse. Ein erfolgreicher PE-Durchlauf validiert keine PVC-Formel, und ein dickwandiges Produkt mit niedriger Geschwindigkeit beweist nicht den Zustand einer dünnen Wand mit hoher Geschwindigkeit.
Unsere Werksansicht:Wir bevorzugen einen stabilen Lauf mit nachvollziehbaren Messwerten gegenüber einer kurzzeitigen Anzeige bei maximaler Leistung. Der Druck sollte sich stabilisieren, die Wandwerte sollten kontrollierbar bleiben, die Heizungen sollten nicht abnormal arbeiten und das gekühlte Rohr sollte die vereinbarte Inspektion bestehen. Dieses Ergebnis gibt beiden Seiten einen nützlichen Übergabepunkt.


Häufig gestellte Fragen
Welche Informationen sind erforderlich, um ein Angebot für einen Rohrextrusionsdüsenkopf zu erstellen?
Senden Sie die Polymersorte und -formel, den Rohrstandard, den vollständigen Größen- und Wandbereich, die Zielleistung und Liniengeschwindigkeit, den Extrudertyp, den Schmelzeeinlass und die Flanschzeichnung, die Heizspannung, die Sensoranforderungen, Details zur nachgeschalteten Kalibrierung, bevorzugte Austauschteile und einen Abnahmeplan. Auch bei Ersatzprojekten sind Fotos und Maßzeichnungen des aktuellen Anschlusses hilfreich.
Kann ein Rohrdüsenkopf PVC, PE und PPR verarbeiten?
Ein gemeinsamer Außenkörper mag in einem eng definierten Projekt technisch möglich sein, aber PVC, PE und PPR schaffen nicht die gleichen Strömungs-, Wärme- oder Dimensionierungsbedingungen. Wir vergleichen zunächst die vollständige Formulierung, Leistung, Größenbereich, Anforderungen an den Fließweg und die Reinigungsmethode. Separate Werkzeuge oder ein separater Kopf können die sicherere Produktionswahl sein.
Entspricht der Rohrdüsendurchmesser dem endgültigen Rohrdurchmesser?
Normalerweise nein. Das heiße Rohr verändert sich nach dem Verlassen der Düse, da die Schmelze aufquillt, nach unten zieht, in den Kalibrator gelangt und abkühlt. Die erforderlichen Düsen- und Dornabmessungen müssen mit dem Material, der Leistung, der Liniengeschwindigkeit, der Vakuumdimensionierung und dem Kühlsystem abgestimmt werden und dürfen nicht direkt von der Nennrohrgröße kopiert werden.
Kann der Düsenkopf allein die Wandstärke und Ovalität des Rohrs gewährleisten?
Nein. Der Düsenkopf legt die ringförmige Schmelzeverteilung fest, aber die endgültige Wandstärke und Ovalität hängen auch von der Schmelzestabilität, der Zentrierung, dem Temperaturgleichgewicht, dem Kalibratorzustand, dem Vakuum, der Kühlung, der Abzugsausrichtung und der Liniengeschwindigkeit ab. Bei der Abnahme soll die komplette Betriebslinie geprüft werden.
Welches Material verwendet Nanhaiya für Extrusionsdüsenköpfe?
Auf der allgemeinen Seite zu Extruderdüsenköpfen von Nanhaiya wird 38CrMoAl mit Nitrierung und einer Oberflächenhärte von HV950 bis HV1000 aufgeführt. Der spezielle Rohrextrusionsdüsenkopf wird aus legiertem Stahl mit gehärteten Oberflächen beschrieben. Die endgültigen Anforderungen an Material, Wärmebehandlung und benetzte Oberfläche sollten für das Harz, die Additive und die Reinigungsmethode in der genehmigten Spezifikation bestätigt werden.
Soll ich einen Schneidkopf mit Einsätzen in vielen Größen oder mehrere komplette Köpfe kaufen?
Verwenden Sie Wechselteile, wenn der Größenbereich, die Leistung und die Reinigungsroutine es zulassen, dass ein Körper die Aufgabe ohne übermäßige Anpassung abdeckt. Separate Köpfe können sinnvoll sein, wenn sich die Produkte stark in Durchmesser, Polymer, Leistung, Schichtaufbau oder Wechselhäufigkeit unterscheiden. Vergleichen Sie die gesamte Umrüstzeit und das Produktionsrisiko, nicht nur den Werkzeugpreis.
Wie sollte ein Rohrextrusionsdüsenkopf akzeptiert werden?
Beginnen Sie mit Zeichnungs-, Material-, Behandlungs-, Heizungs-, Sensor-, Flansch- und Fließwegprüfungen. Lassen Sie dann das vereinbarte Produktionsmaterial mit der angegebenen Rohrgröße, Leistung und Liniengeschwindigkeit laufen. Zeichnen Sie Temperaturen, Schmelzedruck, Wandwerte am Umfang, Außendurchmesser, Ovalität, Oberflächenzustand, Masse pro Länge und alle von der Zielrohrnorm geforderten Tests auf.
Was führt dazu, dass eine Seite einer extrudierten Rohrwand dicker ist?
Zu den möglichen Ursachen gehören eine fehlerhafte Zentrierung der Düse oder des Dorns, ein Ungleichgewicht der Temperatur am Umfang, ein ungleichmäßiger Schmelzefluss, Ablagerungen oder Schäden im Fließweg, eine instabile Extruderausgabe, eine falsche Ausrichtung des Kalibrierers, ein ungleichmäßiges Vakuum oder eine ungleichmäßige Kühlung sowie eine falsche Ausrichtung des Abzugs. Überprüfen Sie den Trend, bevor Sie Zentrierbolzen verwenden, um ein stromabwärts gelegenes Problem zu verbergen.
Technischer Inhalt, erstellt aus den aktuellen Produkt-, Ausrüstungs- und Serviceinformationen von Nanhaiya, unterstützt nur durch offizielle ISO-Rohrstandardseiten. Die endgültige Formgeometrie, das Material, die Behandlung, die Abmessungen und die Abnahmekriterien werden durch die genehmigte Projektspezifikation definiert.