Was ist der Unterschied zwischen distributivem und dispersivem Mischen?
Stellen Sie sich Verteilung als eine Frage des Standorts und Streuung als eine Frage der Größe von Domänen oder Agglomeraten vor. Wenn ein großer Pigmentklumpen in einen anderen Teil der Schmelze bewegt wird, ändert sich seine Position. Das Aufbrechen dieses Klumpens in kleinere Agglomerate verändert seine Verteilung. Ein Ergebnis begründet nicht das andere.
| Frage | Verteilendes Mischen | Dispersives Mischen |
|---|---|---|
| Was soll sich ändern? | Räumliche Einheitlichkeit der Komponenten. | Agglomerat- oder Dispersionsphasengröße. |
| Was macht der Fluss? | Material teilen, neu ausrichten und neu kombinieren. | Üben Sie ausreichend Spannung aus, um eine Verformung oder einen Bruch herbeizuführen. |
| Was sollen wir untersuchen? | Zusammensetzung oder Farbkonsistenz über definierte Proben hinweg. | Verbleibende Agglomerate oder Phasenmorphologie. |
| Was ist ein unzureichender Beweis? | Eine feine Partikelgröße in einer isolierten Probe. | Eine gleichmäßig aussehende Pelletfarbe. |
Die Unterscheidung wird in erklärtLeitfaden zur Schraubenfunktionalität der NC State Extension. Die meisten realen Elemente tragen zu beiden Prozessen bei. Die sinnvolle Frage ist, ob das Material die erforderliche Ausgewogenheit erhält, und nicht, ob ein Element dauerhaft in eine Kategorie gehört.
Schreiben Sie für den Einkauf das gewünschte Ergebnis als beobachtbare Anforderung auf. Identifizieren Sie, was einheitlicher werden muss, welche Agglomerate oder Phasenmerkmale nicht akzeptabel sind und wie das Labor sie melden wird. Eine Forderung nach einer „besseren Durchmischung“ lässt diese Entscheidungen ungelöst.
Dieser Leitfaden befasst sich mit der Compoundierung mit gleichläufigen Doppelschnecken. Wenn Sie eine Einschneckenlinie oder einen PVC-Prozess mit gegenläufiger Rotation vergleichen, legen Sie zunächst die Geräteaufgabe fest. UnserEinschnecken- versus Doppelschnecken-Materialführungbefasst sich mit dieser größeren Auswahl.
Diagnostizieren Sie den Defekt, bevor Sie die Schraube wechseln
Beschreiben Sie den Defekt, bevor Sie das Ersatzelement benennen. Wir würden Proben anfordern, die an denselben Betriebszeitraum gebunden sind wie die Aufzeichnungen über Zuführung, Geschwindigkeit, Temperatur und Last. Eine Probe ohne Prozessbedingungen macht es schwierig, ein wiederkehrendes Konfigurationsproblem von einer vorübergehenden Störung zu unterscheiden.
| Beobachtung | Beweise, die wir anfordern würden | Erste Entscheidung |
|---|---|---|
| Die Farbe ändert sich im Laufe der Zeit | Zeitlich gekennzeichnete Proben und Feeder-Lieferaufzeichnungen. | Untersuchen Sie die Dosierkonsistenz, bevor Sie die Geometrie ändern. |
| Sichtbare Flecken | Schnitte oder mikroskopische Aufnahmen im Vergleich mit eingehenden Zutaten. | Identifizieren Sie Agglomerate, ungeschmolzenes Material, Zersetzung oder Kontamination. |
| Nach einer Rezepturänderung trat ein Defekt auf | Frühere und aktuelle Rezepturen, Futterformen und Einstellungen. | Trennen Sie eine neue Bearbeitungsaufgabe vom verschleißbedingten Verschleiß. |
Was ich überprüfe, bevor ich eine stärkere Mischung empfehle
Wenn ich ein Doppelschnecken-Mischproblem beurteile, trenne ich zunächst die ungleichmäßige Zusammensetzung von den nicht zersetzten Partikeln. Sichtbare Flecken in einer Pelletprobe reichen nicht aus, um einen stärkeren Knetabschnitt zu rechtfertigen. Ich frage nach der Harzsorte, der Form und Beladung des Additivs, der aktuellen Schneckenanordnung, Zuführungsaufzeichnungen und Proben, die unter stabilen Betriebsbedingungen gesammelt wurden.
Mein nächster Schritt besteht darin herauszufinden, was diese Flecken tatsächlich sind. Ich würde Teile des Materials untersuchen und den Mangel mit den Originalbestandteilen vergleichen. Agglomeriertes Pigment, ungeschmolzenes Harz und zersetztes Material erfordern unterschiedliche Reaktionen. Das Erhöhen der Mischintensität vor der Identifizierung des Fehlers kann die Untersuchung in die falsche Richtung lenken. Die Unterscheidung zwischen schlechtem Schmelzen und schlechtem Mischen ist auch eine zentrale Warnung inJim Franklands Anleitung zum Einschneckenmischen.
Für die Schneckenüberprüfung berücksichtige ich Scheibenbreite, Blocklänge, Staffelungswinkel und Förderrichtung zusammen. Außerdem überprüfe ich die umgebenden Elemente, Einspeisungsorte und gemessenen Abstände. Ein Knetblock lässt sich allein aus seinem Blickwinkel nicht richtig beurteilen. Seine Position im Prozess und die darin eintretenden materiellen Bedingungen sind von Bedeutung.
Bevor ich eine Änderung empfehle, würde ich eine Basislinie für den Durchsatz, die tatsächliche Schmelzetemperatur, die Antriebslast und die relevanten Qualitätsmessungen erstellen. Ich würde dann eine gerechtfertigte Konfigurationsänderung vergleichen, nachdem sich der Prozess stabilisiert hat, und dabei die Formulierung und Probenahmemethode konsistent halten. Wenn die Zufuhr instabil ist oder die vorhandenen Komponenten abgenutzt sind, würde ich diese Probleme beheben, bevor ich zum Ausgleich einen neuen Mischabschnitt verwende.
Mein Akzeptanzkriterium ist die vereinbarte Produktspezifikation. Eine Konfiguration, die sichtbare Agglomerate entfernt, aber die erforderliche Fasermorphologie beschädigt oder die Betriebsgrenzen überschreitet, ist keine akzeptable Verbesserung. Ich würde die Konfiguration beibehalten, die die erforderliche Mischqualität innerhalb der thermischen und mechanischen Grenzen der Linie liefert, anstatt weiterhin Einschränkungen hinzuzufügen, nur weil die Maschine dies toleriert.
Wie Doppelschneckenextruder eine Mischung erzeugen
Strömungsumlagerung und lokale Spannung erfüllen unterschiedliche Aufgaben
Die Verteilungswirkung entsteht durch wiederholtes Teilen, Strecken und Umordnen von Material. Dispergierende Wirkung erfordert Spannungen, die ausreichen, um eine dispergierte Phase zu verformen oder den Widerstand innerhalb eines Agglomerats zu überwinden. Scher- und Dehnströmung beschreiben Verformungsmechanismen; es handelt sich nicht um separate Qualitätsziele, die Verteilung und Streuung ersetzen.
Charlie MartinsTechnische Überprüfung des kontinuierlichen Mischens mit Doppelschneckebeschreibt das Zusammenspiel von Schneckenelementen, gefüllten Bearbeitungsbereichen und Förderstrecken. Die Diskussion über die Ausrüstung ist hier nützlich; Die pharmazeutischen Formulierungsbedingungen in dieser Überprüfung sollten nicht auf eine industrielle Kunststoffrezeptur übertragen werden.
Geschwindigkeit ist eine Eingabe, nicht das Akzeptanzergebnis
Bei einer lokalen Scherflussinterpretation hängt die Spannung von der Viskosität des Materials bei der relevanten Temperatur und der Verformungsgeschwindigkeit ab. Eine Drehzahlangabe allein definiert diese Bedingungen nicht, da diePartikel-Tracking-Vergleich untenveranschaulicht. Vergleichen Sie eine vorgeschlagene Geschwindigkeitsänderung mit den tatsächlichen Schmelztemperatur-, Vorschubgeschwindigkeits- und Qualitätsergebnissen, anstatt die Geschwindigkeit als Ersatz für eine Dispersionsmessung zu verwenden.
Schauen Sie über die durchschnittliche Verweildauer hinaus
Die Verweilzeitverteilung beschreibt, wie lange verschiedene Materialanteile in einem Prozess verbleiben. Fragen Sie für die Kurzbeschreibung nach, wo ein Tracer eindringt, wo er erkannt wird und welche Betriebsbedingungen gelten. Ein Mittelwert ohne diese Information reicht nicht aus, um zwei Layouts zu vergleichen.
Unsere empfohlene Versuchsaufzeichnung trennt Eingaben von Ergebnissen. Einstellungen und Materiallieferung als Eingaben aufzeichnen; Zeichnen Sie die Konsistenz und Morphologie des fertigen Materials als Ergebnisse auf. Behalten Sie Temperatur und Last als Betriebseinschränkungen bei. Diese Struktur verhindert, dass ein Prüfbericht einen höheren Energieeinsatz als Qualitätsverbesserung bezeichnet, bevor das Produkt bewertet wurde.
Extruderschneckenelemente und ihre Mischfunktionen
Eine Elementfamilie ist eine nützliche Startbezeichnung und keine vollständige Leistungsspezifikation.Elementführer von NC Stateunterscheidet Förder-, Umkehr-, Knet- und Zahnelemente und erklärt, dass die Nomenklatur je nach Hersteller unterschiedlich ist. Wir würden die tatsächliche Zeichnung und Geometrie verwenden, anstatt den Code eines anderen Lieferanten in ein Angebot zu übertragen.
| Elementfamilie | Zu überprüfende Rolle | Was wir verlangen würden |
|---|---|---|
| Fördern | Transport- und örtliche Abfüllbedingungen. | Voreilung, Länge, Händigkeit und benachbarte Einschränkungen. |
| Knetblock | Verformung, Vermischung und Förderung bzw. Einschränkung. | Scheibenbreite, Anzahl, Gesamtlänge, Versatz und Förderrichtung. |
| Zahn- oder Spezialmischer | Strömungsumordnung und geometrieabhängige Spannungsbelastung. | Vollständiges Profil, Einsatzposition und Nachweise für die vorgesehene Aufgabe. |
Gehen Sie nicht davon aus, dass Förderelemente nichts zur Vermischung beitragen oder dass jedes Zahnelement ausschließlich verteilend ist. Der richtige Vergleich erfolgt zwischen definierten Geometrien unter angegebenen Bedingungen. Stellen Sie fest, ob die Zeichnung eine segmentierte Baugruppe oder eine einteilige Schraube beschreibt, bevor Sie die Austauschflexibilität besprechen.
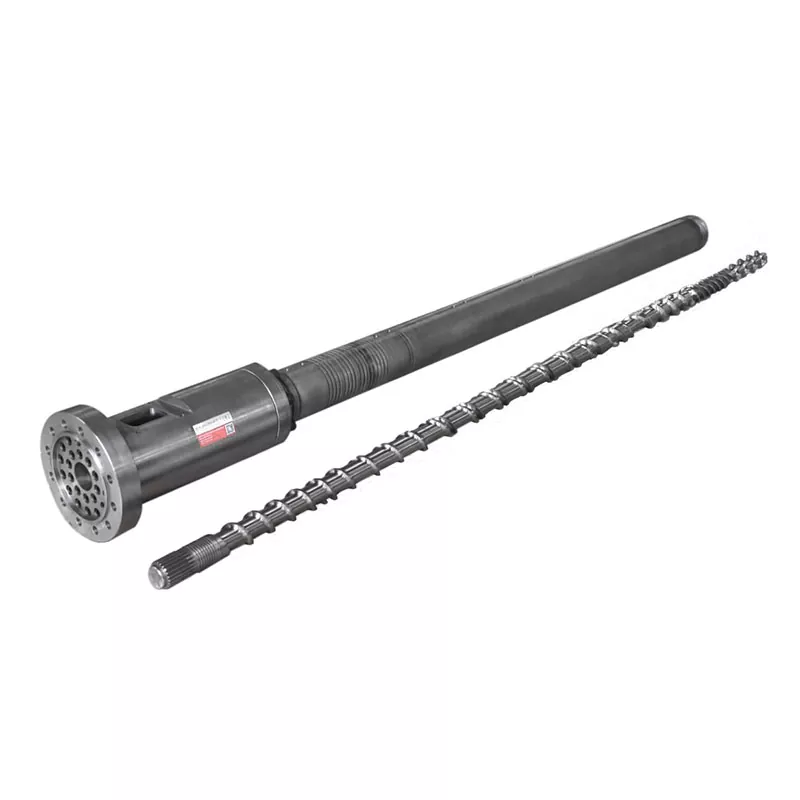
Unsergleichläufig rotierender paralleler DoppelschneckenzylinderAuf der Produktseite werden gleichsinnige Rotations-, Verzahnungs- und Verbundanwendungen identifiziert. Diese Angaben legen die jeweilige Gerätekategorie fest. Für eine Bestellung muss die genehmigte Konfiguration noch die einzelnen Arbeitsabschnitte und Gegenschnittstellen identifizieren.


Schneckenkonstruktionsmerkmale, die Vermischung, Hitze und Verschleiß kontrollieren
Separate Scheibenbreite, Scheibenanzahl und Blocklänge
Dabei handelt es sich um verwandte Dimensionen, es handelt sich jedoch nicht um austauschbare Beschreibungen. Kenneth RussellsDoppelschnecken-Mischanalyseerklärt die bekannte Tendenz, dass breitere Scheiben die dispersive Wirkung begünstigen und schmalere Scheiben die Teilung und Umverteilung begünstigen. Es betont auch den Einfluss von Restriktion, Füllung und Schmelzetemperatur.
Diese Tendenz ist keine universelle Kaufregel. Ändert sich bei einem Vergleich Scheibenbreite, Blocklänge und Förderverhalten zusammen, kann das Ergebnis nicht allein auf die Breite zurückgeführt werden. Fragen Sie, welche Variable sich geändert hat und welche Qualitätsmessung sich verbessert hat.
Versatzwinkel mit Förderrichtung und Füllung ablesen
Ein neutraler Knetblock hat keine inhärente Vorwärtspumpwirkung; Material kann unter der Einwirkung des umgebenden Prozesses immer noch passieren. Rückwärtselemente wirken dem Vorwärtstransport entgegen. Ihr Nutzen hängt von den vorgesehenen Füll- und Druckverhältnissen ab. Weder „Neutral“ noch „Rückwärts“ ist eine automatische Anweisung zur Verbesserung jedes Mischabschnitts.
| Vorgeschlagene Änderung | Erforderlicher Vergleichsdatensatz | Grund für die Ablehnung des Prozesses |
|---|---|---|
| Unterschiedliche Knetgeometrie | Abmessungen, Elementreihenfolge, Qualitätsdaten und stabiler Durchsatz. | Der gerügte Mangel bleibt bestehen oder eine geforderte Eigenschaft verschlechtert sich. |
| Stärkere Einschränkung | Tatsächliche Schmelzetemperatur, Druck, Antriebslast und Zufuhr-/Entlüftungsverhalten. | Eine Maschinen- oder Materialgrenze wird überschritten. |
| Arbeitsabstände wiederhergestellt | Abgestimmte Schnecken-/Zylindermessungen an benannten Positionen. | Die Baugruppe erfüllt nicht die genehmigten Passungs- oder Spielanforderungen. |
Haltbarkeit beginnt beim eigentlichen Einsatz
Wir veröffentlichen 38CrMoAlA und einen Nitriertiefenbereich von 0,50 bis 0,70 mmmitrotierende Produktspezifikation. Hierbei handelt es sich um Material- und Verarbeitungsdaten, nicht um eine Mischqualitätsbewertung oder eine Haltbarkeitsgarantie. Sie definieren nicht das Laufspiel.
Für eine Schleifmittelformulierung würden wir vor der Auswahl des Oberflächensystems die Identität des Füllstoffs, die Beladung und die Verschleißkarte anfordern. Geometrieprüfung und Verschleißschutz sind separate Entscheidungen. Eine härtere Oberfläche kann nicht beweisen, dass ein ungeeignetes Mischprofil korrekt ist. Unserparallele Doppelschneckenspiel- und Verschleißführungerläutert das abgeglichene Inspektionsprotokoll.
Überprüfen Sie Komponenten nur gemäß den genehmigten Isolierungs-, Kühl- und Handhabungsverfahren des Werks. Verringern Sie den Abstand nicht und verändern Sie eine Baugruppe nicht außerhalb der vom Maschinenhersteller genehmigten Grenzen, um eine stärkere Durchmischung zu erreichen.
So ordnen Sie ein Doppelschneckenprofil zum Mischen an
Überprüfen Sie die Reihenfolge der Verarbeitungsaufgaben, bevor Sie einen Mischblock auswählen. MartinsÜberprüfung des kontinuierlichen Mischensbeschreibt dosierte Zuführung, Förderung, Aufschmelzung, gefüllte Mischbereiche und Austrag. Ein Profil muss diese Funktionen zusammen bereitstellen. Bei einer Empfehlung für ein eigenständiges Element bleiben die Einlassbedingungen und der nachgeschaltete Druckbetrieb unbestimmt.
Definieren Sie, was jeden Mischabschnitt erreicht
Geben Sie bei einer vorgeschlagenen Änderung an, ob die Zutat als Pellets, Pulver, Flüssigkeit oder Konzentrat zugeführt wird, und geben Sie an, wo sie zugeführt wird. Wir würden fragen, welcher Schmelz- oder Benetzungszustand vor der beabsichtigten Dispergieraufgabe erforderlich ist. Ein Mischungsvergleich sollte nicht darüber hinwegtäuschen, dass sich die Art und Weise verändert hat, wie die Zutat in den Prozess gelangt.
Halten Sie Zufuhr, Drosselung und Entlüftung verbunden
Bevor Sie ein restriktives Element hinzufügen, bitten Sie den Prozessentwickler, die Druck- und Füllanforderungen rund um die seitlichen Zuführungen und Entlüftungsöffnungen zu überprüfen. Wir würden den Wechsel von einem reinen Mix-Sketch, der diese Schnittstellen weglässt, nicht gutheißen. Notieren Sie das akzeptable Verhalten bei jeder Öffnung als Teil der Testbeschreibung.
Identifizieren Sie, wo die Materialtemperatur gemessen wird und wo die Qualitätsprobe entnommen wird. Andernfalls kann ein heißerer Messwert an einer anderen Stelle mit einem durch das neue Element verursachten Temperaturanstieg verwechselt werden. Halten Sie die Messorte fest, wenn der Zweck ein direkter Vergleich ist.
Passen Sie die Mischungsbalance an die Formulierung an
Geben Sie die Zutat an, wenn sie in den Extruder gelangt. Ein vordispergiertes Farbkonzentrat und ein agglomerierendes Rohpigment stellen nicht die gleiche Aufgabe dar. Wir würden die wesentlichen Informationen des Lieferanten anfordern und das eingehende Formular prüfen, bevor wir entscheiden, ob der Hauptbedarf eine Umverteilung, eine Desagglomeration oder beides ist.
| Materialbeschreibung | Frage zur Beantwortung | Nachweise, die in die Annahme einbezogen werden müssen |
|---|---|---|
| Vordispergierter Farbmasterbatch | Ist die Dosierung und Verteilung konsistent und sind Restagglomerate vorhanden? | Zeit-/Positionsabtastung, Farbkonsistenz und anwendbare Dispersionsbewertung. |
| Agglomerierendes Pigment oder mineralischer Füllstoff | Wurde der Inhaltsstoff benetzt und sind unzulässige Agglomerate zurückgeblieben? | Definierte Agglomeratmaße und erforderliche Produkteigenschaften. |
| Glasfaserverbindung | Erfüllt die Mischung die Anforderungen an Gleichmäßigkeit und Faserrückhalt? | Fasermorphologie und die spezifizierten mechanischen Eigenschaften. |
| Polymermischung oder wärmeempfindliche Verbindung | Welche Phasenmorphologie und Temperatur-/Zeitgrenzen gelten? | Morphologie, Abbauindikatoren und relevante Endprodukttests. |
RussellsMischdiskussionverwendet kohäsiven Ruß als Beispiel für ein Material, das einer Dispersion bedarf, und kontrastiert intensive Abschnitte mit einer sanfteren Behandlung von Fasern. Dies unterstützt einen materialspezifischen Auftrag und nicht die Regel, dass jedes gefüllte Material die restriktivste Konfiguration benötigt.
Geben Sie nicht für jede Granulationsaufgabe ein Profil an
UnserGranulation parallele DoppelschneckeDie Seite listet die Produktion von thermoplastischen Pellets, einschließlich PE und PP, auf und unterstützt Neu- und Recyclingmaterialien mit individueller Konfiguration. Für ein Angebot müssen diese allgemeinen Kategorien auf die tatsächliche Qualität, die Zusatzstoffbeladung, die Futterform und das gewünschte Produkt eingegrenzt werden.
Bevor wir der Schnecke einen neuen Defekt zuschreiben, fragen wir, ob sich die Zusammensetzung oder der Verschmutzungsgrad eines recycelten Futtermittels verändert hat. Ebenso würden wir eine reine Farbprüfung für einen faserverstärkten Typ, dessen Kaufspezifikation die mechanische Leistung umfasst, nicht akzeptieren. Bei der Abnahmeprüfung sollte der Grund für das Vorhandensein des Zusatzstoffs ermittelt werden.
So überprüfen Sie die Mischqualität, anstatt zu raten
Warum ich Stressbelastung und nicht nur die Schraubengeschwindigkeit vergleiche
Als nützlichen Ausgangspunkt für den Vergleich von Mischkonfigurationen würde ich die Studie von Jan Philipp Oldemeier und Volker Schöppner heranziehen. Ihre Forschung untersuchte Schneckenelemente mithilfe einer dreidimensionalen Strömungssimulation und Partikelverfolgung, anstatt davon auszugehen, dass jedes Partikel die gleichen Mischungsbedingungen erfährt.
Für die ZSK25-Geometrie mit PP FPH50 gaben die Forscher eine Schmelzetemperatur von 220 °C und einen Durchsatz von 20 kg/h an. Durch die Erhöhung der Drehzahl des Zahnmischelements von 200 auf 400 U/min stieg der Mittelwert der maximalen Scherspannungen der verfolgten Partikel von etwa 37.900 auf 54.400 Pa. Beim Knetblock KB24 stiegen die entsprechenden Werte unter gleichen Bedingungen von etwa 27.900 auf 48.400 Pa.
Hierbei handelte es sich um simulierte Belastungsergebnisse und nicht um gemessene Verbesserungen der Qualität der fertigen Mischung. Die Autoren gaben außerdem an, dass die experimentelle Validierung noch aussteht.Lesen Sie die Originalstudie.
Meine technische Schlussfolgerung ist, dass Geschwindigkeit allein eine unvollständige Spezifikation ist. Bevor ich eines der Elemente für die Produktion empfehle, benötige ich den Nachweis, dass seine Belastung den tatsächlichen Defekt behebt, gefolgt von Kontrollen der Dispersion, der Schmelztemperatur, der Antriebsbelastung und der erforderlichen Eigenschaften des Produkts.
Wählen Sie einen Test, der zur Probe passt
ISO 23900-5:2015, bestätigt im Jahr 2025, beschreibt den Filterdruckwerttest zur Beurteilung der Farbstoffverteilung in thermoplastischen Polymeren. Es handelt sich um eine relevante Methode, die für Farbkonzentrate in Betracht gezogen werden muss, die beim Extrudieren und Schmelzspinnen verwendet werden. Das Labor muss die entsprechenden Vorbereitungs- und Testbedingungen festlegen.
ISO 18553:2025befasst sich mit der Partikel-/Agglomeratgröße und der Dispersionsbewertung in Polyolefinrohren, Formstücken und Verbindungen. Der angegebene Anwendungsbereich umfasst einen Rußgehalt unter 3 Masse-% und einen Pigmentgehalt unter 5 %. Wenden Sie diesen Geltungsbereich nicht automatisch auf ein hochkonzentriertes Masterbatch oder auf jedes Füllstoffsystem an.
Trennen Sie das Qualitätsprotokoll vom Betriebsprotokoll
Legen Sie für die Verteilung fest, wo und wann Proben entnommen werden und welche Konsistenzmessung sinnvoll ist. Definieren Sie für die Dispergierung die Probenvorbereitung und die entsprechende Agglomerat- oder Morphologiebewertung. Vereinbaren Sie vor dem Versuch die Akzeptanzkriterien mit der Produktspezifikation und dem Labor, anstatt erst nach Einsicht des Ergebnisses eine Bestehensschwelle festzulegen.
Geben Sie für Energievergleiche an, ob es sich bei dem gemeldeten Wert um Antriebsleistung, geschätzte Wellenleistung oder eine umfassendere Messung handelt, und identifizieren Sie die Massenstrombasis. Vergleichen Sie nicht mit „KMU“-Zahlen und betrachten Sie keine durchschnittliche Energiezahl als Beweis für die lokale Stressbelastung. Wir würden neben der Qualität auch Energie und Last erfassen und nicht die Qualitätsprüfungen dadurch ersetzen.
Unsere Empfehlung: Separate Kolonnen für Qualität, stabilen Gutausstoß, Massetemperatur und mechanische Belastung vorhalten. Genehmigen Sie die Konfiguration nur, wenn sie die vereinbarten Anforderungen in jeder relevanten Spalte erfüllt.
Überprüfung der Schneckenkonfiguration auf Mischqualität und Haltbarkeit
Verwenden Sie eine kontrollierte Überprüfung anstelle einer Reihe unabhängiger Anpassungen. Der folgende Arbeitsablauf ist unsere vorgeschlagene Methode, um eine Mischungsbeschwerde in einen Konfigurationsauftrag umzuwandeln. Es gestattet keinen Betrieb außerhalb der Grenzen des Maschinenherstellers und ersetzt nicht die Änderungskontroll- und Sicherheitsverfahren der Anlage.
-
Definieren Sie den Mangel und das Abnahmeziel
Beschreiben Sie den Mangel anhand repräsentativer Muster und der erforderlichen Produktspezifikation. Entscheiden Sie, welche Verteilungs-, Streuungs- und Endobjektmessungen die Akzeptanz bestimmen, bevor Sie die Linie ändern.
-
Zeichnen Sie eine vergleichbare Basislinie auf
Notieren Sie die Formulierungsrevision, die Form der Inhaltsstoffe, die Zufuhrraten, die Schneckengeschwindigkeit, die gemessene Schmelzetemperatur, die Drücke, die Antriebslast und die stabile akzeptierte Leistung. Beschriften Sie Proben mit der gleichen Betriebsdauer und den gleichen Messorten.
-
Überprüfen Sie die Zuführung, das Schmelzen und den Verschleiß
Überprüfen Sie die Konsistenz des Feeders und identifizieren Sie die Partikel im Defekt. Wenn ein Verschleiß vermutet wird, führen Sie vor der Empfehlung einer überarbeiteten Mischgeometrie übereinstimmende Schrauben- und Zylindermessungen im Rahmen genehmigter Inspektionsverfahren durch.
-
Wählen Sie eine begründete Änderung aus
Geben Sie den Mechanismus an, den die Änderung angehen soll. Dokumentieren Sie die Elementabmessungen, die Richtung, die Reihenfolge und die betroffenen Schnittstellen. Lassen Sie die Änderung und deren Betriebsgrenzen vom zuständigen Verfahrenstechniker genehmigen.
-
Vergleichen Sie, nachdem sich der Prozess stabilisiert hat
Verwenden Sie das vereinbarte Stabilisierungs- und Probenahmeverfahren. Halten Sie die Formulierung und Testmethode konsistent, protokollieren Sie alle unvermeidbaren Unterschiede und vergleichen Sie die Qualität zusammen mit Temperatur, Last und akzeptierter Leistung.
-
Akzeptieren, überarbeiten oder zur Grundlinie zurückkehren
Akzeptieren Sie die Änderung nur, wenn sie den vordefinierten Qualitäts- und Betriebskriterien entspricht. Wenn dies fehlschlägt, bewahren Sie die Ergebnisse auf und befolgen Sie das genehmigte Rückgabe- oder Revisionsverfahren, anstatt eine weitere Einschränkung ohne neue Hypothese hinzuzufügen.
Was wir für die Komponentenbeschreibung benötigen
Senden Sie die Maschinenidentität, die Konfigurationszeichnung, den Nenndurchmesser der Schnecke, den Achsabstand, Details zur Wellen- oder Antriebsverbindung sowie alle gemessenen Verschleißkarten. Fügen Sie die oben genannten Material- und Betriebsaufzeichnungen bei. Identifizieren Sie für ein segmentiertes System die Elementsequenz. Identifizieren Sie bei einer einteiligen Schraube die Arbeitsabschnitte in der vollständigen Zeichnung. Mechanische Passung und Mischleistung erfordern separate Abnahmeprüfungen.
Häufig gestellte Fragen
Können durch verteilendes Mischen Pigmentagglomerate aufgebrochen werden?
Beim verteilenden Mischen wird in erster Linie Material umverteilt; Es allein stellt nicht sicher, dass die verfügbare Spannung ausreicht, um ein Agglomerat aufzubrechen. Ein reales Element kann zu beiden Mischmodi beitragen. Untersuchen Sie die restlichen Agglomerate getrennt nach Farbe oder Gleichmäßigkeit der Zusammensetzung, bevor Sie entscheiden, ob eine stärkere Dispersionswirkung erforderlich ist.
Verbessert eine Erhöhung der Schneckengeschwindigkeit immer das Mischen?
Nein. Geschwindigkeit ist eine Betriebseingabe, während akzeptables Mischen ein gemessenes Produktergebnis ist. Vergleichen Sie eine Geschwindigkeitsänderung mit den Zufuhrbedingungen, der tatsächlichen Schmelzetemperatur, der Antriebslast und den vereinbarten Qualitätstests. Akzeptieren Sie keine höhere Drehzahleinstellung, wenn die geforderten Produkteigenschaften oder Betriebsgrenzen nicht mehr eingehalten werden.
Sind 90-Grad-Knetblöcke immer besser zum Dispergieren?
Nein. Der Staffelungswinkel ist nur eine Geometrievariable. Scheibenbreite, Gesamtblocklänge, Förderrichtung, Füllbedingungen und die Umgebungskonfiguration müssen ebenfalls überprüft werden. Ein neutraler Block kann unter Einwirkung des umgebenden Prozesses Material passieren; Neutral bedeutet nicht, dass das Material stationär bleibt.
Können gezahnte Mischelemente auch eine dispersive Durchmischung bewirken?
Ja, abhängig von der Geometrie und den Betriebsbedingungen. Ein als Verteilungsmischer beschriebenes Element kann dennoch lokale Spannungen erzeugen. Fordern Sie Nachweise für das tatsächliche Profil und die Materialaufgabe an, anstatt den Kategorienamen als vollständige Beschreibung seiner Leistung zu betrachten.
Warum können nach dem Hinzufügen weiterer Knetblöcke Farbstreifen zurückbleiben?
Weitere Knetblockaden allein führen weder zur Erkennung noch zur Beseitigung der Ursache. Überprüfen Sie die Dosierungsstabilität, die Form der eingehenden Inhaltsstoffe, die Schmelzbedingungen und die bei vergleichbarem Betrieb entnommenen Proben. Stellen Sie dann fest, ob das verbleibende Problem eine räumliche Verteilung, undispergierte Agglomerate oder ein anderer Defekt ist, bevor Sie eine weitere Konfigurationsänderung vornehmen.
Was bedeutet die Konfiguration der Schneckenblätter bei der Doppelschneckenextrusion?
Für diesen Leitfaden ist die sinnvolle Konfiguration die axiale Anordnung der Förder-, Knet- und Mischabschnitte, einschließlich ihrer Abmessungen und Richtung. Verwenden Sie diese spezifischen Begriffe in der Zeichnung. Durch die Bezeichnung der gesamten Baugruppe als Blade-Konfiguration werden weder deren Verarbeitungsfunktionen spezifiziert noch die Elementcodes verschiedener Lieferanten austauschbar gemacht.