Ein langsamer Wiederherstellungstimer kann auf ein Zufuhrproblem, einen geänderten Prozess oder abgenutzte Hardware hinweisen. Die praktische Diagnose verrät Ihnen welche und ob sie tatsächlich Zykluszeit kostet.
Wenn die Wiederherstellung der Spritzgussschnecke zu lange dauert, stellen Sie zunächst sicher, dass dadurch der Zyklus verzögert wird. Überprüfen Sie dann die Zufuhrkontinuität, die tatsächliche Schneckengeschwindigkeit, den Gegendruck und die Temperatur anhand eines stabilen Referenzlaufs. Überprüfen Sie die Geometrie und den Verschleiß, wenn diese Prüfungen den Verlust nicht erklären. Tauschen Sie Komponenten erst aus, nachdem Sie die begrenzende Funktion erkannt haben.

Stellen Sie zunächst fest, ob sich die Wiederherstellung auf dem kritischen Pfad des Zyklus befindet
Bei der Schneckenrückgewinnung handelt es sich um die Plastifizierungs- und Dosierphase: Die Schnecke dreht sich, bereitet den nächsten Schuss vor und zieht sich zurück, während sich die Schmelze vor ihr ansammelt. Es unterscheidet sich von der Injektion, wenn sich die Schraube nach vorne bewegt, um den Schuss abzugeben. Überprüfen Sie die Timer-Definition Ihres Controllers, insbesondere ob diese eine Verzögerung oder Dekomprimierung enthält.
Die Rückgewinnung überlappt oft einen Teil der Kühlsequenz. Ihre Auswirkung auf die Gesamtzykluszeit hängt daher davon ab, wann die Wiederherstellung beginnt und welche Maschinenaktion auf ihren Abschluss warten muss. Lesen Sie die Sequenzverfolgung, anstatt davon auszugehen, dass jede Sekunde, die der Wiederherstellung entzogen wird, eine Sekunde aus dem Zyklus entfernt.
| Erholungsdauer | Warten Sie hinter dem Fenster | Was die Änderung bedeutet |
|---|---|---|
| 12 Sekunden | 2 Sekunden | Die Wiederherstellung verzögert die nächste Aktion. |
| 9 Sekunden | 0 Sekunden | Durch die 3-sekündige Erholungsverbesserung entfallen 2 Sekunden Wartezeit. |
| 7 Sekunden | 0 Sekunden | Weitere 2 Sekunden Erholungspause bringen in diesem Beispiel keine weitere Zyklusverkürzung. |
Unsere erste Frage ist, ob die Maschine auf Schmelze wartet oder einfach nur eine Zahl meldet, die Sie reduzieren möchten. Wenn die Rückgewinnung bereits bequem innerhalb des verfügbaren Fensters liegt, würden wir uns auf Konsistenz und Schmelzqualität konzentrieren, bevor wir eine Schnecke mit höherer Leistung empfehlen.
Eine ausführlichere Erklärung der Baugruppe finden Sie in unsererSchneckenzylinderführung für Spritzguss. Hier ist das Ziel enger: Finden Sie heraus, warum sich die Genesung verändert hat und welche Maßnahmen die Beweise unterstützen.
Ein plötzlicher Wandel und ein allmählicher Niedergang erfordern unterschiedliche Ausgangspunkte
Speichern Sie eine Referenz, bevor Sie die Maschine einstellen. Vergleichen Sie die gleiche Harzsorte, das gleiche Mahlgradverhältnis, die gleiche Schusseinstellung, die gleiche Form und die gleichen Temperaturbedingungen. Erfassen Sie sowohl einzelne Zyklen als auch den Durchschnitt. Eine gelegentlich sehr langsame Erholung kann die Produktion unterbrechen, selbst wenn der Durchschnitt akzeptabel erscheint.
| Beobachtetes Muster | Überprüfen Sie zuerst | Beweise, die es wert sind, aufgezeichnet zu werden |
|---|---|---|
| Plötzlicher Anstieg nach einer Material- oder Rezepturänderung | Aufgabeform, Mahlgut, Trocknungszustand und übertragene Einstellungen | Materialcharge, Mischungsverhältnis, Partikelzustand und Aufzeichnungen vor/nach dem Prozess |
| Intermittierende langsame Zyklen mit normalen Zyklen dazwischen | Vorschubunterbrechung, Überbrückung und Ist-Geschwindigkeitsschwankung | Wiederherstellungs-Trace, Loader-Aktivität und tatsächliche Drehzahl für dieselben Zyklen |
| Bei einem stabilen Zoll verschlechtert sich die Erholung allmählich | Überprüfen Sie die Betriebsbedingungen und prüfen Sie dann den Verschleiß | Historische Ausbringungsdaten und gemessene Schnecken-/Zylinderabmessungen |
| Hohe Last und tatsächliche Drehzahl unter dem Befehl | Maschinenantrieb, Drehmomentgrenze und thermischer Zustand | Tatsächliche versus vorgegebene Drehzahl, Lasttrend und Maschinenalarme |
| Das Problem beginnt unmittelbar nach einem Komponentenaustausch | Identität, Abmessungen, Geometrie und Baugruppe des installierten Teils | Genehmigte Zeichnungsüberarbeitung, eingebaute Komponenten und Inbetriebnahmeeinstellungen |
Diese Muster entscheiden über die Reihenfolge der Ermittlungen; Keiner ist ein Beweis für sich. Ein plötzlicher Fehler mit Geräuschen, Riefenbildung oder abnormaler Belastung erfordert sofortige Aufmerksamkeit durch den Maschinenservice, auch wenn der Zeitpunkt zunächst einem Prozessproblem ähnelt.
Stellen Sie sicher, dass die Pellets kontinuierlich die Schnecke erreichen
Ein voller Trichter ist kein Beweis dafür, dass die Schnecke gefördert wird. Überprüfen Sie den Lader, den Absperrschieber, den Materialweg und die Einzugskühlung. Suchen Sie nach einer Unterbrechung, die mit den langsamen Zyklen zusammenfällt, bevor Sie den Kompressionsabschnitt wechseln oder eine neue Schraube bestellen.
Asahi KaseisAsaclean-Leitfaden zur Feed-Throat-Überbrückungerklärt, wie Hitze in der Nähe der hinteren Laufzone dazu führen kann, dass Pellets vorzeitig weich werden. Die Pellets können verklumpen und den Durchgang verstopfen, so dass die Schnecke kein Material mehr hat, obwohl Harz darüber verbleibt.
Überprüfen Sie, was sich im Feed selbst geändert hat. Ein anderes Mahlgradverhältnis, mehr Feinanteile oder unregelmäßige Partikel verdienen Aufmerksamkeit. Celanese bringt die Qualität der Mahlgutpartikel gezielt mit Zufuhr- und Rückgewinnungsproblemen in ZusammenhangVectra® LCP-Verarbeitungsanleitung. Die Empfehlungen sind materialspezifisch, liefern jedoch einen konkreten Grund für die Aufzeichnung des Partikelzustands und nicht nur des Harznamens.
Sollte sich die Ausbeute nach einem Mahlgutwechsel verschlechtern, vergleichen wir diese mit einem zugelassenen Referenzfutter, bevor wir die Hardware austauschen. Tritt das alte Erholungsverhalten wieder auf, hat die Futteruntersuchung Vorrang. Dieses Ergebnis gibt der Fabrik eine viel bessere Orientierung als die Forderung nach einer „schnelleren Schraube“.
Die Trocknung muss weiterhin den Anforderungen des Harzlieferanten entsprechen. Gehen Sie nicht davon aus, dass Feuchtigkeit die Ursache für jedes Timing-Problem ist oder dass eine akzeptable Rückgewinnung beweist, dass das Harz trocken genug ist. Verarbeitbarkeit und Endqualität des Teils erfordern separate Prüfungen.
Überprüfen Sie gemeinsam die tatsächliche Geschwindigkeit, den Gegendruck und die Schmelzetemperatur
Lesen Sie die tatsächliche Drehzahl, nicht nur den Sollwert
Wenn der Befehl unverändert bleibt, sich die Schraube jedoch langsamer dreht, überprüfen Sie die Betriebsgrenzen und das Antriebsverhalten der Maschine. Eine Geometrieempfehlung kann eine ungeklärte Lücke zwischen angeforderter und gelieferter Geschwindigkeit nicht schließen. Notieren Sie die tatsächliche Geschwindigkeit während des Erholungshubs, insbesondere dort, wo die Verlangsamung beginnt.
Für die Drehzahl muss auch der Schraubendurchmesser eine große Bedeutung haben. UnserSpritzgussschneckensortimentumfasst Durchmesser von 30 bis 170 mm. Durch die Übertragung einer Drehzahleinstellung zwischen verschiedenen Durchmessern verändert sich die Umfangsgeschwindigkeit an der Schneckenoberfläche.
Umfangsgeschwindigkeit, m/s = π × Durchmesser, mm × U/min ÷ 60.000
Bei 100 U/min hat eine 40-mm-Schnecke eine Umfangsgeschwindigkeit von etwa 0,209 m/s; Eine 60-mm-Schnecke erreicht etwa 0,314 m/s. Hierbei handelt es sich um berechnete Beispiele, nicht um empfohlene Einstellungen oder direkte Berechnungen der Schmelzschergeschwindigkeit.
Berücksichtigen Sie zur Beurteilung der Geschwindigkeit die Verarbeitungsrichtlinien der jeweiligen Harzsorte und die Maschinengrenzen. Eine Erhöhung der Drehzahl ist nur dann sinnvoll, wenn die Maschine sie liefern kann und die resultierende Schmelze akzeptabel bleibt.
Finden Sie heraus, warum der Gegendruck dort eingestellt ist, wo er ist
Der Gegendruck widersteht dem Rückzug der Schnecke während der Erholung und beeinflusst die Art und Weise, wie das Material plastifiziert wird. Wenn der Wert erhöht wurde, um ein Misch- oder Dosierproblem zu beheben, kann eine Reduzierung einfach zur Verbesserung des Timers zu einem erneuten Qualitätsproblem führen. Vergewissern Sie sich vor dem Maschinenvergleich, ob es sich bei dem angezeigten Druck um einen hydraulischen oder einen spezifischen Kunststoffdruck handelt.
Besonders wenig hilfreich ist eine generelle Gegendruckempfehlung. Für Vectra LCP,Celanese gibt einen minimalen Gegendruck an, spezifisch 5-15 barund warnt vor Überhitzung und Faserschäden durch zu hohen Druck. Dabei handelt es sich um eine Anleitung für Vectra, nicht um eine Einstellung zum Kopieren in einen PP-, ABS- oder PC-Prozess.
Überprüfen Sie die Schmelze, bevor Sie die schnellere Einstellung übernehmen
Zylindersollwerte beschreiben den thermischen Zustand der Schmelze nicht vollständig. Befolgen Sie ein zugelassenes Verfahren zur Messung der Schmelzetemperatur, überprüfen Sie das Heiz- und Sensorsystem und vergleichen Sie die Teilequalität nach einer kontrollierten Änderung. Eine kürzere Erholungszeit bei Verfärbung, ungeschmolzenem Material oder schlechterer Konsistenz ist keine erfolgreiche Anpassung.
Ändern Sie jeweils eine relevante Variable und lassen Sie den Prozess stabilisieren. DerAnleitung zur Vectra-Fehlerbehebungverwendet denselben abgestuften Ansatz. Halten Sie den Test innerhalb des genehmigten Betriebsfensters für das Material, das Sie tatsächlich verwenden.
Trennen Sie einen verschlissenen Förderabschnitt von einem undichten Rückschlagring
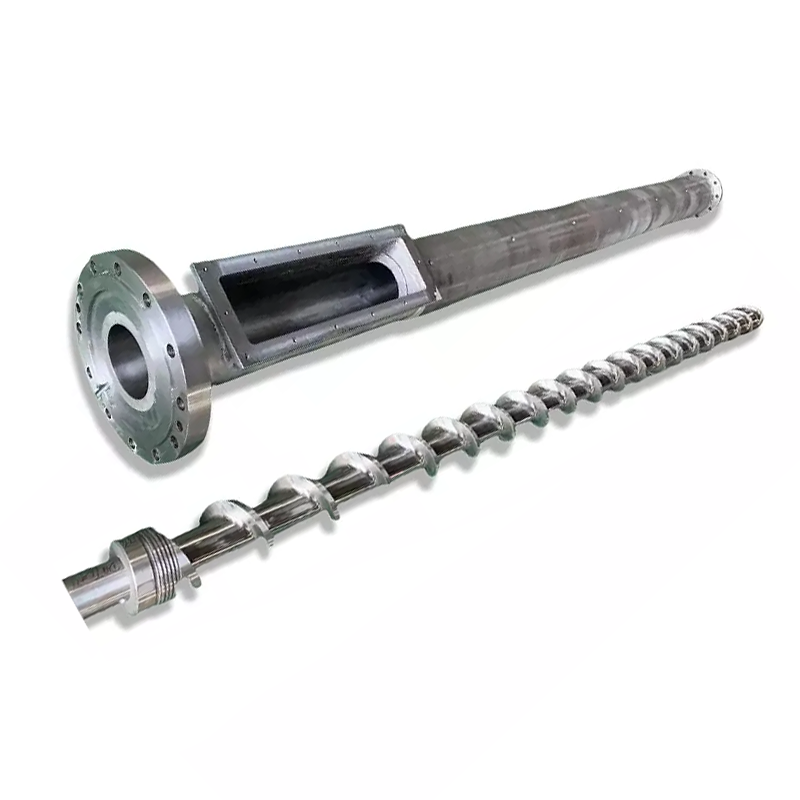
Wenn Zufuhr- und Betriebsbedingungen vergleichbar sind, sich die Ausbeute jedoch ständig verschlechtert, muss der Zustand der Schnecke und des Zylinders überprüft werden. Messen Sie den Außendurchmesser des Flügels und die Laufbohrung an definierten Positionen anhand der Zeichnung oder festgelegter Prüfgrenzen. Überprüfen Sie Oberflächenschäden und Abmessungen.
Die Schraubenfrontmontage erfordert einen anderen Test. Während der Rückgewinnung ermöglicht das Rückschlagventil die Vorwärtsbewegung der Schmelze; Während der Injektion sollte es gegen Rückfluss abdichten. Ein undichtes Ventil kann die Schusskonsistenz beeinträchtigen, bedeutet jedoch nicht, dass der Plastifizierungsabschnitt der Schnecke abgenutzt ist.


Wenn auch das Polster- oder Schussgewicht variiert, beziehen Sie den Rückschlagventiltest des Maschinenherstellers in die Untersuchung mit ein. UnserAuswahlhilfe für Schraubenspitzenbehandelt die Ring-, Sitz- und Anschlussmaße detaillierter.
Wir würden einen vollständigen Austausch von Schraube und Zylinder allein mit einem langsamen Timer nicht genehmigen. Umgekehrt sollte eine neue Schraube nicht in einen verschlissenen Zylinder eingesetzt werden, ohne den resultierenden Sitz zu überprüfen. Fordern Sie einen Maßbericht an, der die Messpositionen und die Verschleißgrenzen angibt, die zum Erreichen der Empfehlung verwendet wurden.
Wann ist eine andere Schraubenkonstruktion sinnvoll?
Eine Entwurfsüberprüfung ist sinnvoll, wenn die aktuelle Geometrie die vorgesehene Leistung unter akzeptablen Betriebsbedingungen nicht erfüllen kann. Dies kann auf einen Harzwechsel, einen größeren Schussbedarf oder ein kürzeres verfügbares Erholungsfenster zurückzuführen sein. Halten Sie es getrennt von der Wiederherstellung eines zuvor erfolgreichen Prozesses, der sich einfach verschlechtert hat.
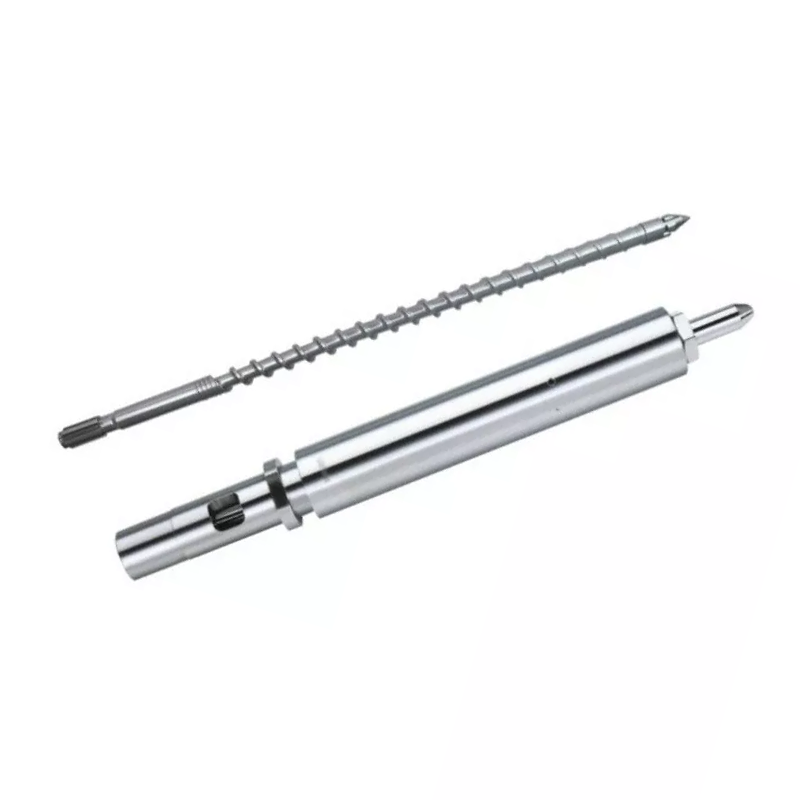
Unsere beiden Produktfamilien für Einspritzschnecken veranschaulichen eine relevante Designauswahl:
| Nanhaiya-Design | Komprimierungsabschnitt | Wie wir es in der Rezension verwenden würden |
|---|---|---|
| Stufenweise Spritzgussschnecke | Typischerweise 40–60 % der gesamten Schraubenlänge, etwa 50 % in der Produktbeschreibung | Eine längere, schrittweise Reduzierung der Kanaltiefe für Aufgaben, die eine kontrollierte Plastifizierung erfordern. Bewerten Sie das genaue Harz-, Schuss- und Wärmeverhalten. |
| Mutante Spritzgussschnecke(Abrupt-Compression-Design) | Ungefähr 5–15 % der gesamten Schraubenlänge | Ein kürzerer Übergang mit einer stärkeren Reduzierung der Kanaltiefe. Bewerten Sie die Schmelzleistung und die thermische Gleichmäßigkeit, bevor Sie sie auswählen, um eine Kapazitätsbeschränkung zu beheben. |
Unser schrittweises Design deckt Anwendungen wie PS, PC und ABS ab; Die Familie der abrupten Kompression umfasst Anwendungen wie PE und PP. Diese Produktrouten helfen, die Diskussion anzustoßen. Sie ersetzen nicht die Harzqualität und maschinelle Prüfung, insbesondere bei Füllstoffen, Mahlgut oder einer anspruchsvollen Qualitätsvorgabe.

Die Oberflächenbehandlung bekämpft Verschleiß, nicht einen verstopften Einfüllstutzen
Beide Produktfamilien verwenden 38CrMoAlA-Stahl. Ihre Produktdetailspezifikationen umfassen die folgenden Behandlungsmöglichkeiten, die in die Austauschdiskussion gehören, wenn bei der Inspektion Verschleiß festgestellt wird:
| Eigentum | Produktdetailwert | Was es für die Untersuchung bedeutet |
|---|---|---|
| Nitrierhärte | HV900-1100 | Geben Sie die behandelten Oberflächen und Inspektionsanforderungen an. |
| Nitriertiefe | 0,5-0,8 mm | Identifizieren Sie die ausgewählte Behandlung. Schließen Sie die Lebensdauer nicht allein aus der Tiefe ab. |
| Härte der Nickel-Wolfram-Legierung | HRC55-62 | Überprüfen Sie die Legierung anhand des tatsächlichen Harz-, Füllstoff- und Verschleißmusters. |
| Tiefe der Legierungsschicht | 0,8–2,0 mm | Definieren Sie die verstärkten Bereiche in der vereinbarten Komponentenspezifikation. |
Unserschrittweise Schraubenproduktdetailsbeschreiben die Verstärkung gefährdeter Bereiche mit einer Nickel-Wolfram-Legierung. Aus werkstechnischer Sicht möchten wir, dass der vorgeschlagene Schutz dem gemessenen Verschleiß entspricht. Eine teurere Oberfläche behebt weder eine unzureichende Zuführung noch stellt sie sicher, dass die Schneckengeometrie zum Harz passt.


Setzen Sie die Diagnose in eine konkrete Aktion um
Halten Sie die Empfehlung so eng, wie es die Evidenz zulässt. Eine Futterunterbrechung erfordert eine Korrektur des Futtersystems. Einem Geschwindigkeitsbefehl kann die Maschine nicht standhalten und fordert eine Maschinenüberprüfung. Bestätigte Ventillecks erfordern eine Ventil- und Schnittstellenbewertung. Der gemessene Schnecken- oder Zylinderverschleiß unterstützt einen Komponentenaustausch oder eine qualifizierte Sanierungsbewertung.
Wenn sich die Baugruppe in einem akzeptablen Zustand befindet, die neue Produktionsleistung jedoch ihre praktische Plastifizierungskapazität überschreitet, senden Sie die Konstruktionsbeschreibung. Nanhaiya bietet kundenspezifisches Schraubendesign, Bearbeitung und Legierungsspritzschweißen. UnserProduktionsausrüstungumfasst CNC-Drehmaschinen für Werkstücke bis zu 6 Meter Länge und Fünf-Achsen-Bearbeitung für komplexe Mitnehmer- und Flanschstrukturen.

Senden Sie den Datensatz, der das Problem erklärt
- Maschinenhersteller und -modell, Schraubendurchmesser, Montagezeichnung und Details zur montierten Schraubenspitze.
- Harzsorte, Füllstoffbeladung, Mahlgrad und Partikelzustand.
- Erholungszeit nach Zyklus, tatsächliche und befohlene Drehzahl, Gegendruck mit seiner Druckbasis sowie Last- oder Alarmaufzeichnungen.
- Schusseinstellung, Kissen, Teil- und Läufergewicht, Temperaturaufzeichnungen und das verfügbare Erholungsfenster.
- Bereits getestete Änderungen, ihre Auswirkung auf die Teilequalität und etwaige Dimensionsverschleißberichte.
Vereinbaren Sie für die Inbetriebnahme das Harz, den Schuss, das Betriebsfenster und die akzeptable Teilequalität. Vergleichen Sie dann die Wiederherstellungswiederholbarkeit und die tatsächliche Gesamtzykluszeit. Ein schnellerer isolierter Plastifizierungstest reicht nicht aus, wenn die Produktionsform noch wartet oder die Teile die Prüfung nicht bestehen.

Benötigen Sie einen Schnecken- oder Zylindervorschlag für eine bestätigte Rückgewinnungsbegrenzung?
Senden Sie Nanhaiya die Zeichnungs- und Betriebsaufzeichnung, einschließlich der Änderungen und der Anforderungen Ihrer Linie. Teilen Sie uns mit, ob Sie den ursprünglichen Betrieb wiederherstellen oder sich auf eine andere Material- oder Zyklusanforderung vorbereiten.
Senden Sie Ihre Zeichnungs- und ProzessdatenSpritzgussschrauben ansehenDiskutieren Sie auf WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-Mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobile:+86-13587082002
Block C, Nr. 2 Westabschnitt, Xingzhou Avenue, Bezirk Dinghai, Stadt Zhoushan, Provinz Zhejiang, China.
Kontaktieren Sie Nanhaiya
Häufig gestellte Fragen
Was ist die normale Erholungszeit einer Spritzgussschnecke?
Es gibt keine universelle Zahl. Die Erholungszeit hängt vom Harz, den Schussanforderungen, der Schneckengeometrie, der Maschinenleistung und den Betriebseinstellungen ab. Vergleichen Sie es mit der verfügbaren Zeit im tatsächlichen Maschinenablauf und mit einem stabilen Referenzlauf mit demselben Material und Schuss.
Verkürzt eine schnellere Schraubenwiederherstellung immer die Zykluszeit?
Nein. Es verkürzt den Zyklus nur dann, wenn eine nicht abgeschlossene Wiederherstellung die nächste zulässige Maschinenaktion verzögert. Wenn die Wiederherstellung bereits innerhalb des verfügbaren Überlappungsfensters abgeschlossen ist, kann eine Beschleunigung dazu führen, dass die Gesamtzykluszeit unverändert bleibt.
Warum dreht sich die Schraube, zieht sich aber sehr langsam zurück?
Überprüfen Sie, ob Harz die Schnecke erreicht, ob sich der Gegendruck verändert hat und ob die tatsächliche Schneckengeschwindigkeit mit dem Sollwert übereinstimmt. Zu untersuchende Bereiche sind mögliche Zufuhrbrücken, inkonsistentes Mahlgut, Prozessbedingungen und verschlissene Komponenten. Die Drehung allein beweist nicht, dass die Schnecke ausreichend Material fördert.
Sollte ich die Drehzahl erhöhen, um die langsame Wiederherstellung zu beheben?
Erst nach Überprüfung der Zufuhr, der tatsächlichen Geschwindigkeit, des Gegendrucks und der Verarbeitungsgrenzen des Harzes. Beurteilen Sie jede Änderung anhand der Schmelzequalität, der tatsächlichen Schmelztemperatur und Wiederholbarkeit sowie der Erholungszeit. Verwenden Sie keine höhere Geschwindigkeit, um ein ungelöstes Einzugs- oder Verschleißproblem zu verbergen.
Ist ein undichter Prüfring ein Beweis dafür, dass die gesamte Schraube abgenutzt ist?
Nein. Rückschlagringdichtung und Schneckenförderung sind unterschiedliche Funktionen. Untersuchen Sie Kissen- oder Schussgewichtsschwankungen mit dem Ventiltest des Maschinenherstellers und nutzen Sie die Maßprüfung, um den Schnecken- und Zylinderverschleiß festzustellen.
Was benötigt Nanhaiya, um einen Ersatz zu beurteilen?
Senden Sie das Maschinenmodell, den Schneckendurchmesser und die Schneckenzeichnung, die Harzsorte und den Füllstoff, Details zum Mahlgut, tatsächliche Ausbringungsaufzeichnungen, Schneckengeschwindigkeits- und Gegendruckeinstellungen, Temperaturaufzeichnungen und etwaige Verschleißmessungen. Beziehen Sie die erforderlichen Zyklus- und Teilequalitätskriterien ein, damit der Ersatz eine definierte Aufgabe hat.
Fahren Sie mit dem fortLeitfaden zur Auswahl von Spritzgussschneckenzylindern, oder untersuchen Sie dieCheckliste für den Austausch von Schraubenspitze und Sicherungsringwenn die Beweise auf die Front-End-Baugruppe hinweisen.