Die richtige Linie wird nicht allein durch die Anzahl der Schrauben bestimmt. Es hängt davon ab, was zwischen einem ungleichmäßigen Ausgangsmaterial und einem akzeptablen Pellet passieren muss: Zuführen, schmelzen, mischen, Gas entfernen, Verunreinigungen filtern, Druck aufbauen, schneiden und trocknen.


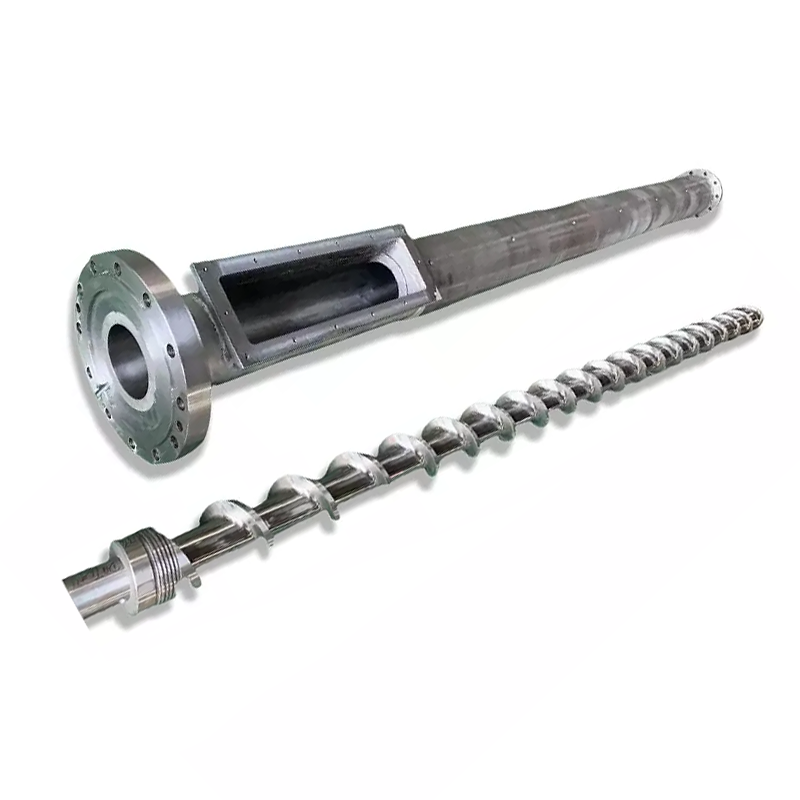
Wählen Sie einEinschnecken-Pelletierliniewenn das Ausgangsmaterial bereits nahe an der endgültigen Rezeptur ist und die Hauptaufgaben stabiles Fördern, Schmelzen, Schmelzefiltration, Druckerzeugung und Pelletschneiden sind. Es ist ein praktischer Ausgangspunkt für gleichmäßiges PE- oder PP-Mahlgut, einfaches Nachgranulieren, Laborarbeiten und kleine bis mittlere Produktionen.
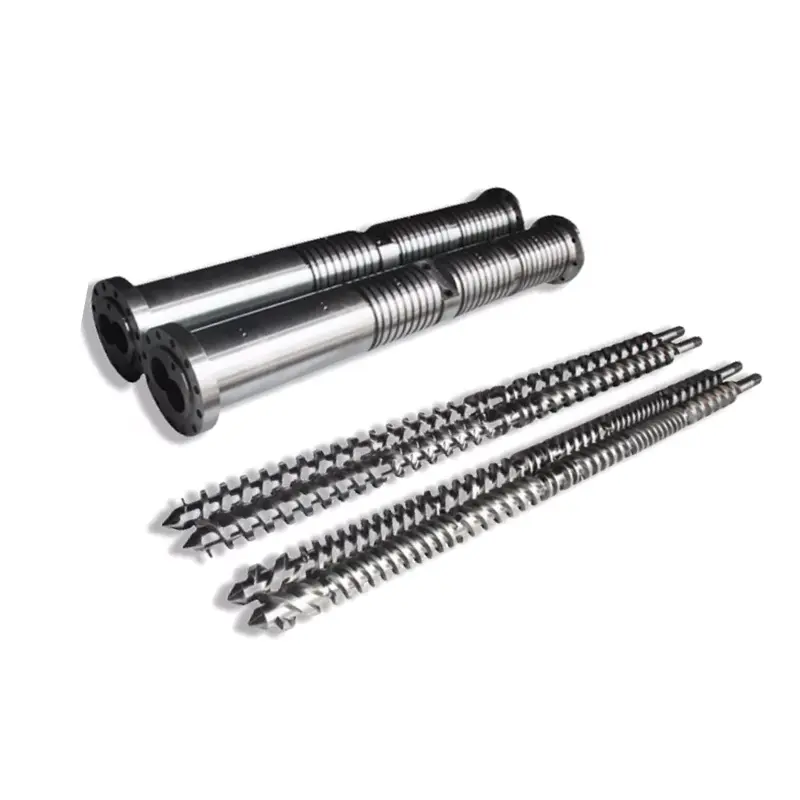
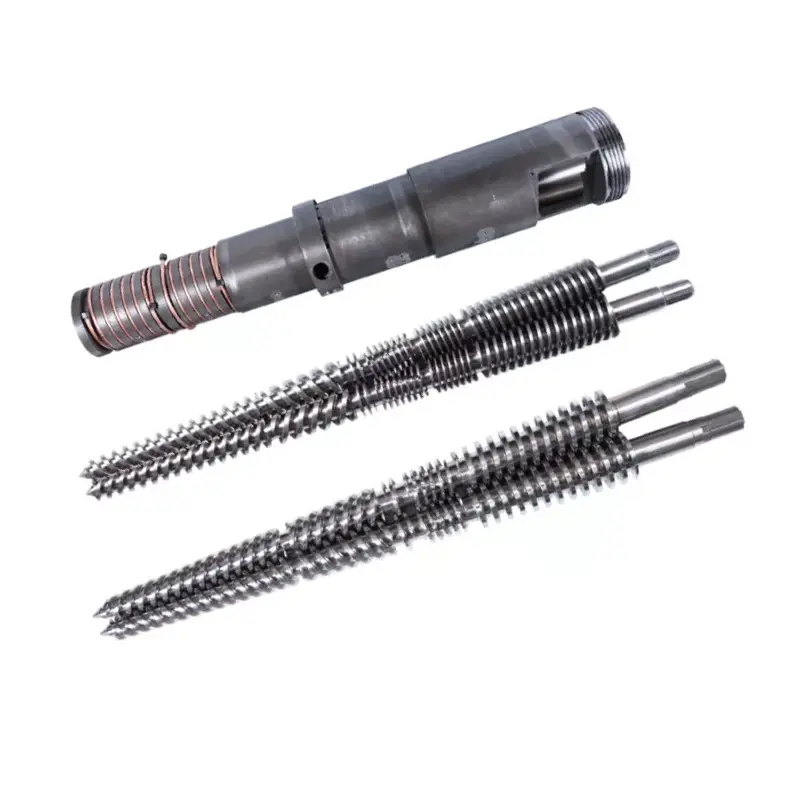
Wählen Sie einParallele Doppelschnecken-Granulierliniewenn die Maschine sowohl Compoundieren als auch Pelletieren durchführen muss. Es eignet sich besser für Füllstoffe, Pigmente, Polymermischungen, Masterbatch, modifizierte Kunststoffe, mehrere Zufuhrströme und eine stärkere Entgasung. Kaufen Sie die Doppelschneckenlinie nicht nur, weil die angegebene Leistung höher ist. Kaufen Sie es, wenn seine Prozessfunktionen mit der Rezeptur übereinstimmen.
Beginnen Sie mit der Materialtransformation, nicht mit dem Maschinennamen
Ein Käufer fragt uns oft nach einer Doppelschneckenlinie, nachdem er die Worte „hohe Leistung“ oder „bessere Durchmischung“ gesehen hat. Damit wird die wichtigste Frage übersprungen: Was gelangt in den Trichter und wie anders muss es sein, bevor es den Beutel erreicht?
Wenn sauberes, gleichmäßiges Granulat nur geschmolzen und erneut geschnitten werden muss, kommen bei einer komplexen Compoundiermaschine Kontrollen, Reinigungsarbeiten und Verschleißpunkte hinzu, ohne dass sich das verkaufsfähige Granulat notwendigerweise verbessert. Wenn mehrere Pulver, Farbstoffe und Polymere zu einer einheitlichen Verbindung werden müssen, kann eine einfache Förderschnecke das eigentliche Qualitätsproblem unangetastet lassen.
| Produktionspflicht | Bester Ausgangspunkt | Warum | Was kann die Antwort ändern? |
|---|---|---|---|
| Repelletisieren eines stabilen, sortierten PE- oder PP-Stroms | Einzelne Schraube | Direktes Schmelzen, Druckerzeugung und Filtration mit geringerer Anlagenkomplexität | Feuchtigkeit, Geruch, Druck, gemischter Schmelzfluss, Zusatzstoffe oder starke Verschmutzung |
| Recycelte Folienflocken mit geringer Schüttdichte | Einzelschnecke mit spezieller Zuführung | Der erste Engpass könnte die Futterkonsistenz und nicht die Mischung sein | Starke flüchtige Stoffe, gemischte Polymere oder Rezeptkorrekturen können eine Doppelschnecke begünstigen |
| Farb- oder Additiv-Masterbatch | Parallele Doppelschnecke | Modulare Mischelemente und kontrollierte Zutatenzugabe unterstützen die Dispergierung | Ein bewährtes vorgemischtes Rezept mit geringem Dispersionsbedarf kann auf einer speziellen Einzelschnecke laufen |
| Calciumcarbonat oder eine andere gefüllte Verbindung | Parallele Doppelschnecke | Separate Zufuhr- und konfigurierbare Verteilungs- und Dispersionszonen | Füllstoffbeladung, Partikelform, Abrasivität und erforderliche Gleichmäßigkeit der Eigenschaften |
| Polymerlegierung oder reaktive Modifikation | Parallele Doppelschnecke | Aufenthalt, Mischen und Entlüften können nach Prozesszone angeordnet werden | Reaktionskinetik, Wärmeempfindlichkeit und nachgeschalteter Druckbedarf |
| Neugranulierung im Labor oder Pilotversuch | Einzelne Schraube | Kompaktes Layout, einfachere Bedienung und einfachere Wartung | Das Experiment selbst erfordert möglicherweise eine flexible modulare Zusammensetzung |
| PVC-Verbindung | Definieren Sie zunächst das Rezept | Beide Nanhaiya-Linienfamilien enthalten PVC, erfüllen jedoch unterschiedliche Prozessaufgaben | Pulverzufuhr, thermische Empfindlichkeit, Füllstoff, Weichmacher, Misch- und Pelletschneidemethode |
| Modifizierter Kunststoff mit hohem Durchsatz | Parallele Doppelschnecke | Höhere veröffentlichte Linienkapazität sowie Misch-, Seiteneinspeisungs- und Entgasungsoptionen | Bestimmen Sie die Größe nicht allein anhand von kg/h; Drehmoment, Schüttdichte und Produktspezifikation bestimmen die nutzbare Rate |
Unsere Werksansicht:Die günstigste Maschine ist die Linie, die die erforderliche Transformation ohne das Hinzufügen unnötiger Schritte durchführt. Manchmal ist das die einzige Schraube. Manchmal verhindert die Doppelschnecke wiederholtes Mischen, doppelte Extrusion oder nicht den Spezifikationen entsprechende Pellets. Wir möchten lieber das vollständige Rezept sehen als die vom Käufer vorab ausgewählte Schraubenanzahl.
Eine Pelletierlinie ist eine Kette miteinander verbundener Prozessschritte
Beide Anlagentypen benötigen mehr als einen Extruder. NanhaiyasSortiment an Kunststoff-Extrudermaschinenbeschreibt fünf Kernsysteme: Fütterung; Plastifizieren mit Schnecke, Zylinder, Erhitzen und Kühlen; Übertragung; Kopf sterben; und Formung, Kühlung und Traktion. Bei einem Pelletierungsprojekt vervollständigen Filtration, Schneiden, Trocknen oder Sieben und Sammeln die Kette.
1. Vorbereiten und füttern
Definieren Sie, ob es sich bei der Eingabe um Pellets, Pulver, Flocken, Filme, Agglomerate oder eine Mischung handelt. Schüttdichte, Brückenbildung und Stabilität der Zufuhrgeschwindigkeit bestimmen, ob ein Schwerkrafttrichter, ein Zwangsdosierer oder separate Differenzialdosierer erforderlich sind.
2. Schmelzen und verwandeln
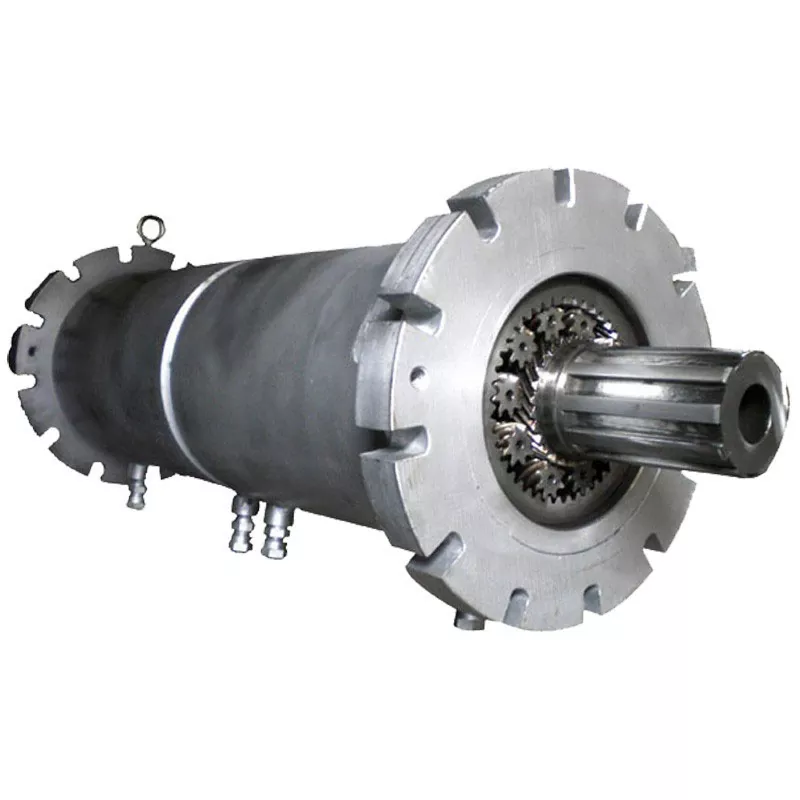
Schnecke und Zylinder müssen schmelzen, fördern und mischen, ohne die Temperatur- oder Schergrenze des Materials zu überschreiten. Für die Compoundierung benötigt die Linie möglicherweise auch Seitenbeschickungs-, Knetabschnitte und atmosphärische oder Vakuumentlüftungen.
3. Filtern und Druck aufbauen
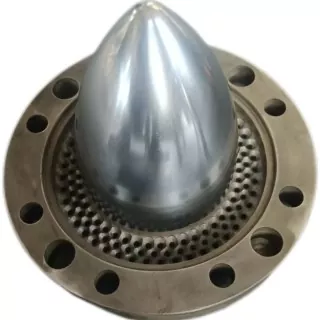
Ein Siebwechsler entfernt nicht geschmolzene physikalische Verunreinigungen. Eine Düse benötigt einen stabilen Druck und Durchfluss, daher müssen der Schneckenaustrag, die Schmelzpumpenoption und der Filterbereich als ein Abschnitt dimensioniert sein.
4. Schneiden Sie die Schmelze ab
Strang-, Wasserring- und Unterwassersysteme erzeugen Pellets auf unterschiedliche Weise. Schmelzstärke, Klebrigkeit, Wasserempfindlichkeit, Leistung und Umrüstroutine sind wichtiger als Gewohnheit.
5. Abkühlen, trocknen und klassifizieren
Wassertemperatur, Verweilzeit, Entwässerung und Siebung beeinflussen die Temperatur, Feuchtigkeit, Feinanteile und die Form der Pellets vor der Lagerung.
6. Kontrollieren Sie die Leitung
Temperaturzonen, Geschwindigkeit, Motorschutz, Druck, Fördermenge, Vakuum und Alarme müssen dem Bediener mitteilen, ob jede Stufe stabil ist. Eine Anzeige alleine macht den Prozess noch nicht kontrollierbar.

Wenn eine Einschnecken-Granulieranlage ausreicht
A Einschneckenextruderist grundsätzlich stark im kontinuierlichen Fördern, Schmelzen und Druckaufbau. Es kann auch eine sinnvolle Verteilungsmischung bewirken, wenn Schneckengeometrie, Mischer und Betriebspunkt zum Material passen. Dies macht es zu einer sinnvollen Basis für die erneute Pelletierung eines bereits sortierten, gemischten oder formulierten Rohstoffs.
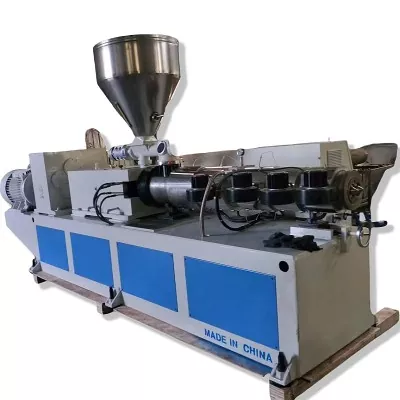
Die Einschnecken-Granulierlinie von Nanhaiya kombiniert einen Einschneckenextruder, eine Schmelzefiltration, einen Düsenkopf, eine Wasserkühlung, einen Pelletierer und eine Sammeleinheit. Zu den aufgeführten Anwendungen gehören Neu- oder Recyclingkunststoffe, Labore, Pilotproduktion und Pellets für Spritzguss, Folienblasen oder Extrusion. Durch den optionalen automatischen Siebwechsel, Vakuumentgasung und Hilfsbeschickung kann die Basislinie auch schwierigere Beschickungsbedingungen bewältigen, ohne sie in eine vollwertige Compoundierplattform umzuwandeln.
Verwenden Sie eine Einzelschraube als Basis, wenn:die Futterrezeptur wird vor der Extrusion festgelegt; die Polymerfamilie und das Schmelzverhalten sind konsistent; Dispersion ist nicht der Hauptproduktanspruch; Verunreinigungen können durch den angegebenen Filter bewältigt werden; Die Entfernung flüchtiger Stoffe ist mäßig; und der Ausstoß kann gehalten werden, ohne dass eine instabile Zufuhr oder eine übermäßige Schmelzetemperatur erzwungen wird.


Eine einzige Schraube bedeutet nicht „keine Technik“. DerGranulationsschneckendesignändert sich immer noch mit der Flockenzufuhr, der Schmelzlänge, der Entlüftungsposition, dem Siebwiderstand und der Pelletierungsmethode. Eine Leitung kann über genügend installierte Leistung verfügen und trotzdem einen Druckstoß verursachen, weil der Trichter das Material ungleichmäßig fördert oder die Schnecke ihre Schmelzdichtung in der Nähe der Entlüftung verliert.
Wenn eine parallele Doppelschneckenlinie ihren Mehrpreis verdient
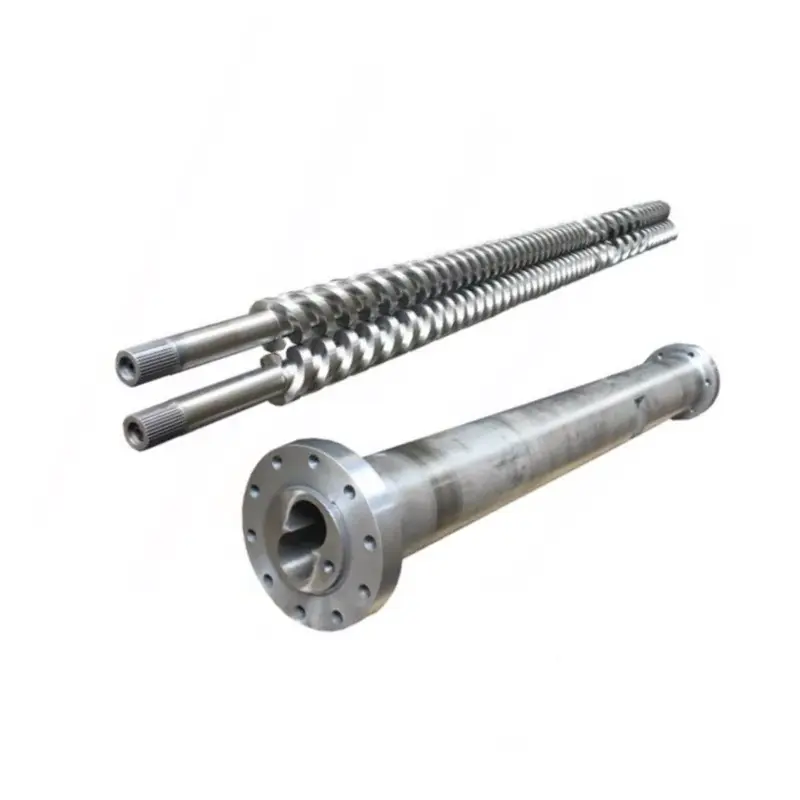
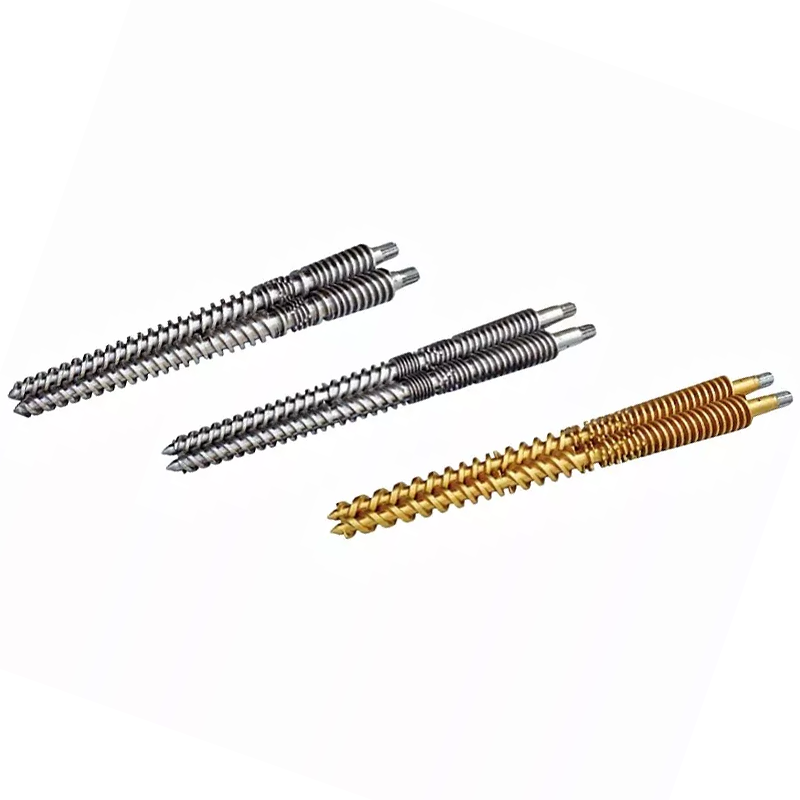
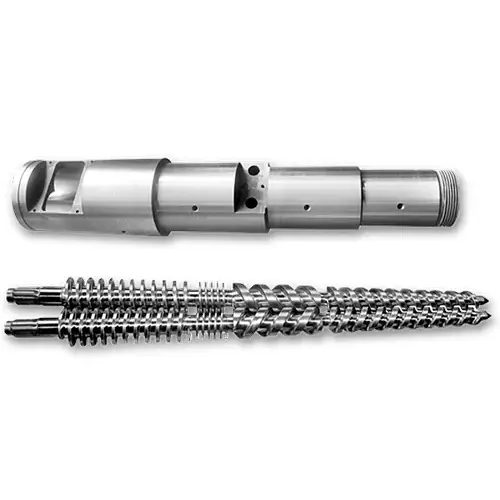
Eine parallele Doppelschneckenlinie erweist sich als wertvoll, wenn durch die Extrusion die Rezeptur verändert und nicht nur umgeformt werden muss. Die Linie von Nanhaiya verwendet einen parallelen Doppelschneckenextruder mit hohem Drehmoment und modularen Schneckenelementen. Der Prozessumfang umfasst das Mischen und Dispergieren von Additiven, Füllstoffen und Farbstoffen sowie optionale Doppelbeschickung, Vakuumentgasung und automatischen Siebwechsel.
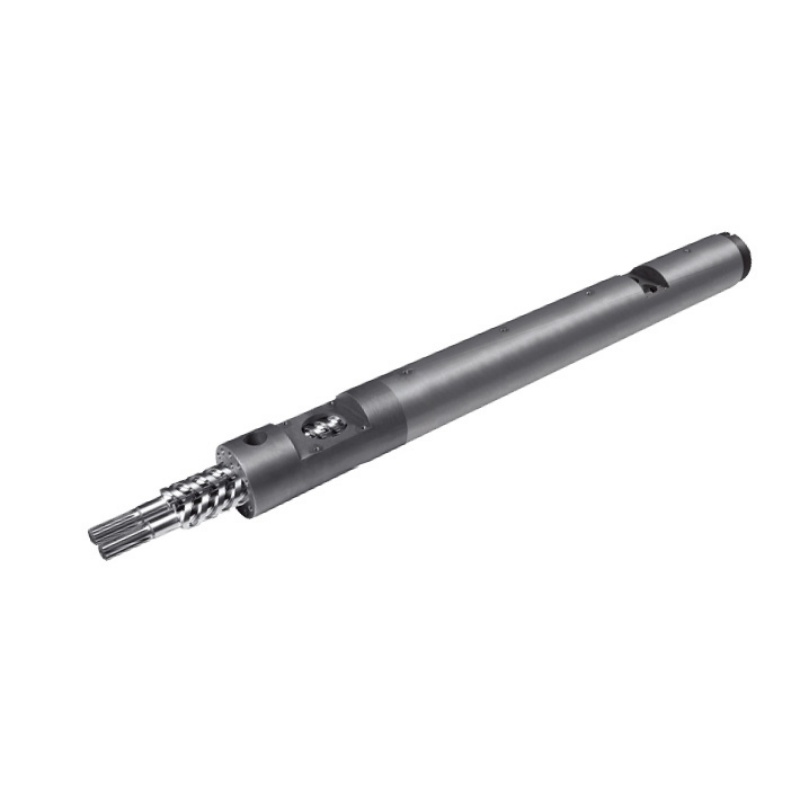
Der modulare Zylinder- und Schneckenstrang ermöglicht es dem Design, verschiedene Aufgaben entlang der Maschine zuzuweisen: eine Zufuhr befördern, das Polymer schmelzen, einen Füllstoff stromabwärts hinzufügen, verteilende oder dispersive Arbeit anwenden, die Schmelzoberfläche zur Entgasung öffnen, eine Schmelzdichtung aufbauen und den Austrag stabilisieren. Forschungen zur Doppelschneckenextrusion verbinden die Geometrie ebenfalls mit schnellerem Schmelzen und verbessertem Mischen, während Referenzen zur industriellen Compoundierung Fördern, Plastifizieren, Mischen, Entgasen und Druckaufbau als separate Prozesszonen anordnen.
Verwenden Sie eine parallele Doppelschnecke als Basis, wenn:mehrere Zutaten müssen separat dosiert werden; Pigment- oder Füllstoffdispersion steuert den Wert; Die Pulveraufnahme ist schwierig; die Formulierung benötigt eine oder mehrere Entlüftungsstufen; Produktänderungen erfordern eine modulare Schneckenrezeptur; Oder die Linie muss in einem kontrollierten Durchgang vermischen und pelletieren.


Unsere Werksansicht:Ein Doppelschneckenkauf scheitert frühzeitig, wenn der Lieferant nur einen Harznamen und eine Zielmenge in kg/h erhält. „PP plus Füllstoff“ ist keine Prozessspezifikation. Wir benötigen den Füllstoffanteil, die Partikelform, die Schüttdichte, die Feuchtigkeit, die Abrasivität, den Speiserplan, das Dispersionsziel und die zulässige Schmelztemperatur. Diese Details entscheiden darüber, für welche Elemente und Laufabschnitte der Käufer tatsächlich bezahlt.
Trennen Sie für recyceltes Material vier Probleme
Bei Recycling-Anfragen werden Futterinstabilität, Feuchtigkeit, Kontamination und schlechte Vermischung häufig unter einer Bezeichnung zusammengefasst: „recyceltes Material“. Jedes Problem erfordert ein anderes Linienmerkmal. Eine Erhöhung der Schneckengeschwindigkeit kann sie nicht alle beheben.
| Beobachtetes Problem | Wahrscheinlich Prozessfrage | Anzugebendes Linienmerkmal | Akzeptanzbeweis |
|---|---|---|---|
| Der Output steigt und fällt | Bilden Flocken mit geringer Dichte Brücken oder ernähren sie sich ungleichmäßig? | Zwangszuführung, Agglomeration oder Verdichtung, stabile Trichtergeometrie und Zuführungssteuerung | Leistungs- und Motorlastverlauf über einen definierten Dauerlauf |
| Blasen, Geruch oder poröse Pellets | Welche Feuchtigkeit und flüchtige Ladung gelangt in die Schmelze? | Gegebenenfalls Trocknung, Entlüftungsort, Schmelzdichtungen, Vakuumkapazität und Oberflächenerneuerung | Ergebnis für Feuchtigkeit oder flüchtige Stoffe plus visuelle Pelletgrenze |
| Der Druck steigt weiter | Wie viel ungeschmolzener Schmutz gelangt in den Filter? | Filterfläche, Maschenfolge, Siebwechslertyp, Drucksensoren und Wechselintervall | Druckanstieg und Siebwechselfrequenz bei Zielleistung |
| Farbe oder Eigenschaften variieren | Ändert sich die Futterzusammensetzung oder ist die Mischung unzureichend? | Vorgeschaltetes Sortieren und Mischen; Doppelschnecken-Compoundierung, wenn Rezeptkorrektur oder Dispergierung erforderlich ist | Vereinbarte Variation von Farbe, Schmelzfluss oder mechanischen Eigenschaften |
Die Association of Plastic Recyclers definiert Schmelzefiltration als das Pressen von geschmolzenem Kunststoff durch ein feines Sieb, um Metalle, Holz, Papier, Duroplaste und andere nicht geschmolzene physische Verunreinigungen zu entfernen. Durch die Filtration können nicht alle gelösten Polymere, Gerüche oder flüchtigen Stoffe entfernt werden. Da dadurch auch der Strömungswiderstand erhöht wird, müssen Siebpaket, Filterfläche, Förderdruck und Wechselmethode gemeinsam angegeben werden.


Wählen Sie die Pelletierungsmethode als Teil der Linie
Der Schneckenauswahl wird die meiste Aufmerksamkeit gewidmet, aber ein instabiler Schnitt kann dazu führen, dass eine gut plastifizierte Schmelze unverkäuflich wird. Die Einschneckenlinie von Nanhaiya umfasst Wasserkühlung und einen Pelletierer. Die parallele Doppelschneckenlinie kann einen Wasserring- oder Stranggranulator verwenden und umfasst die entsprechenden Kühl-, Sieb- und Sammelabschnitte.
| Verfahren | Verfahren | Guter Ausgangspunkt | Fragen vor der Bestellung |
|---|---|---|---|
| Wasserbadstrang | Stränge extrudieren, in einer Wanne abkühlen lassen, Oberflächenwasser entfernen, ziehen und schneiden | Flexible Compoundierungs- und Recyclingarbeiten, bei denen die Bediener die Startstränge verwalten können | Hat die Schmelze genügend Strangfestigkeit? Wie oft kommt es zu Farbveränderungen? Wie wird mit gebrochenen Strängen umgegangen? |
| Trockengeschnittener oder bandgekühlter Strang | Heiße Strähnen vor dem Schneiden mit Luft, Wasser oder kombinierter Kühlung auf einem Band transportieren | Wasserempfindliche, fragile, elastische oder hochgefüllte Formulierungen | Erforderliche Bandlänge, Kühllast, Stranggeschwindigkeit, Sprödigkeit und Stellfläche |
| Wasserring-Stanzfläche | Schneiden Sie an der Matrizenfläche und transportieren Sie die Pellets in einem zirkulierenden Wasserring | Kompakte, kontinuierliche Granulierung, wenn die Schmelze sauber an der Matrize schneidet | Einfrieren der Matrizenlöcher, Klingenverschleiß, Wassertemperatur, Pelletform und Entwässerung |
| Unterwasser | In einer mit Wasser gefüllten Kammer an der Matrizenfläche schneiden, dann entwässern und trocknen | Automatisierter Betrieb und umfassende industrielle Pelletierungsaufgaben | Mindeststabile Rate, Anfahrabfall, Düsenplattenheizung, Wassersystem, Trockner und Reinigung |
Die Trockenschnitt-Bandsysteme von MAAG sind für wasserempfindliche, hochgefüllte oder zerbrechliche Produkte konzipiert, während die Unterwassersysteme Compounds, Masterbatch, Recycling und neue Polymere abdecken. Das bedeutet nicht, dass eine Methode allgemein überlegen ist. Es zeigt, warum das Verhalten des Materials nach dem Stanzen Teil der Kaufentscheidung sein muss.

Daten von Nanhaiya-Einzel- und Parallel-Doppelschneckenlinien
Die folgenden Werte stammen von den aktuellen Produktseiten von Nanhaiya. Sie sind nützlich, um die veröffentlichten Konfigurationen zu vergleichen. Ein Kaufvertrag sollte die endgültigen Werte für die zugelassenen Materialien, Hilfsmittel und Prüfbedingungen enthalten.
| Artikel | Nanhaiya-Einschnecken-Pelletierlinie | Parallele Doppelschnecken-Pelletierlinie von Nanhaiya |
|---|---|---|
| Veröffentlichte Kapazität | 100 kg/h | 300 bis 600 kg/h |
| Hauptstrom | 75 kW Hauptmotor | 160 kW |
| Heizleistung | 120 kW | Nicht gesondert aufgeführt |
| Schraubentyp | Einzelne Schraube | Parallele Doppelschnecke |
| Schraubenlänge und -durchmesser | Maßgeschneidert | Maßgeschneidert |
| Veröffentlichtes Schraubenmaterial | 38CrMoAlA | 38CrMoAlA |
| Veröffentlichtes Materialsortiment | PVC, CaCO3-Masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV und PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP und PPR |
| Ausstattung der Kernlinie | Extruder, Schmelzefiltration, Düsenkopf, Wasserkühlung, Pelletierer und Sammlung | Extruder mit hohem Drehmoment, Schmelzefiltration, Düsenkopf, Wasserringgranulator, Kühlung und automatische Sammlung |
| Produktdetails | Nitrierte Schnecke und Zylinder, Pelletierer, Wassertank, Vibrationssieb, Silo und SPS-Steuerung | Schnecke und Zylinder aus hochharter Legierung, modulare Elemente, Schmelzpumpe, Düse, Wasserring- oder Stranggranulator, Trog, Vibrationssieb und Silo |
| Optionen | Automatischer Siebwechsler, Vakuumentgasung und Hilfsbeschickung | Vakuumentgasung, automatischer Siebwechsler, Doppelbeschickung für Füller und Fernüberwachung |
| Veröffentlichtes Getriebeübersetzungsverhältnis | Nicht aufgeführt | 2,5:1 oder 3:1 |
| Unterstützung | Ferninstallation, Inbetriebnahme und Betriebsführung | Installationsanleitung, Inbetriebnahmeunterstützung und Bedienerschulung |


Nanhaiya hat seinen Sitz in Zhoushan, Zhejiang, und stellt Schnecken, Zylinder und Kunststoffextrusionsgeräte her. Käufer können die Fabrik bewertenProduktionsausrüstung, ZertifikateUndServiceprozessvor dem Fachgespräch.
Verwandeln Sie den Vergleich in eine Kaufspezifikation
Eine sinnvolle Ausschreibung macht konkurrierende Angebote vergleichbar. Es verhindert außerdem, dass die Linie auf eine saubere Probe ausgelegt wird, während die Produktion später nasses, staubiges oder Material mit geringer Dichte erhält.
- Jede Polymersorte und jeder Gewichtsprozentsatz
- Neuware, Post-Industrial- oder Post-Consumer-Ursprung
- Pellet-, Pulver-, Flocken-, Film- oder Agglomeratform
- Minimale und maximale Schüttdichte
- Feuchtigkeit, flüchtige Stoffe, Geruch und Waschzustand
- Art, Größe und erwarteter Prozentsatz der Kontamination
- Details zu Füllstoffen, Pigmenten, Fasern und Zusatzstoffen
- Erforderliche Fütterungsmethode für jede Zutat
- Aktueller Output und Ziel-Nettoverkaufsoutput
- Zulässiges Schmelztemperaturfenster
- Filterfeinheit und Siebwechselplan
- Bevorzugt werden Strang-, Wasserring- oder Unterwassergranulierung
- Grenzwerte für Pelletgröße, -form, Feuchtigkeit und Feinanteile
- Erforderliche Farb-, Schmelzfluss- oder mechanische Tests
- Verfügbare Spannung, Frequenz, Wasser und Druckluft
- Anlagenlayout, Durchfahrtshöhe und Materialflussrichtung
- Steuersprache, Datenprotokollierung und Sicherheitsstandard
- Ersatzteile, Inbetriebnahme und Schulungsumfang
Schreiben Sie nicht „Leistung: 500 kg/h“ allein.Geben Sie die genaue Rezeptur, den Futterzustand, die zulässige Ausschussrate und die Testdauer an. Der Brutto-Extruderaustrag ist nicht dasselbe wie trockene, gesiebte, verkaufsfähige Pellets, die dem Sammelsystem zugeführt werden.
Auch der Verschleißschutz gehört in diese Phase. Abrasive Füllstoffe, Glasfasern und verunreinigtes Rezyklat können die Materialstrategie für Schnecken und Zylinder verändern. Überprüfen Sie Nanhaiyasparallele Doppelschneckenkomponenten, einzelne SchraubenUndErsatzteilemit dem erwarteten Vorschub, anstatt am Ende eine generische Option für harte Oberflächen hinzuzufügen.
Akzeptieren Sie die Linie mit materiellen und messbaren Ergebnissen
Ein Rotationstest ohne Last prüft den Zusammenbau, beweist jedoch nicht die Pelletierleistung. Der Werksabnahmetest sollte ein vereinbartes Material oder ein klar dokumentiertes Äquivalent verwenden und lange genug dauern, um Vorschub, Druck, Entlüftung und Schnittinstabilität aufzudecken.
- Bestätigen Sie das Testmaterial.Erfassen Sie Charge, Rezeptur, Futterform, Schüttdichte, Feuchtigkeit und Zubereitung. Bewahren Sie eine Rückstellprobe auf.
- Überprüfen Sie den Umfang und die Sicherheit der Leitung.Überprüfen Sie Motoren, Heizungen, Schutzvorrichtungen, Verriegelungen, Notausschalter, Versorgungseinrichtungen, Instrumente und Rotation, bevor Sie Polymer zuführen.
- Erreichen Sie einen stabilen Betrieb.Zeichnen Sie Zufuhrrate, Schneckengeschwindigkeit, Zoneneinstellungen, gemessene Schmelzetemperatur, Druck, Drehmoment oder Motorlast, Vakuum und Kühlwasserbedingungen auf.
- Messen Sie die verkaufsfähige Produktion.Wiegen Sie trockene Pellets nach dem Sieben über eine definierte Zeit. Erfassen Sie Anfahrabfall, Strangbrüche, Agglomerate und Siebwechsel separat.
- Pelletqualität testen.Verwenden Sie die vereinbarte Pelletgröße, Feinanteile, Feuchtigkeit, Schüttdichte, Farbe, Schmelzfluss, Dispersion oder nachgeschaltete Formungstests.
- Fordern Sie ein Routineereignis heraus.Demonstrieren Sie einen Siebwechsel, einen normalen Neustart, die Feeder-Wiederherstellung oder einen Farbwechsel, wenn dies für die tägliche Produktion von Bedeutung ist.
- Überprüfen Sie die Maschine.Überprüfen Sie nach dem Lauf Entlüftungsverschleppung, Formablagerungen, Schneidzustand, ungewöhnliche Geräusche, Leckagen und zugängliche Reinigungspunkte.
Unsere Werksansicht:Akzeptieren Sie eine Zeile nicht, da sie kurzzeitig die Headline-Ausgabe erreicht. Wir achten auf ein stabiles Zeitfenster: Der Zufuhrbehälter bleibt voll, der Druck schwankt nicht, die Entlüftung bleibt frei, das Schneidwerk erzeugt keine übermäßigen Feinanteile und die Pellets bestehen den nachgeschalteten Test des Käufers. Die Zahl, auf die es ankommt, ist eine stabile verkaufsfähige Produktion.
Häufig gestellte Fragen
Ist eine Doppelschnecken-Pelletieranlage immer besser als eine Einschneckenanlage?
Nein. Eine parallele Doppelschneckenlinie ist stärker, wenn der Prozess Polymere mischen, Füllstoffe oder Pigmente dispergieren, Zutaten über seitliche Zuführungen hinzufügen oder erhebliche flüchtige Stoffe entfernen muss. Eine Einschneckenlinie ist oft die direktere Wahl, wenn ein stabiler, vorbereiteter Rohstoff hauptsächlich geschmolzen, filtriert, Druck erzeugt und Pellets geschnitten werden muss.
Welche Pelletierlinie eignet sich besser für recyceltes PE oder PP?
Es kommt auf den Zustand des Mahlgutes an. Ein sortierter, gewaschener und einigermaßen konsistenter PE- oder PP-Strom passt möglicherweise in eine Einschneckenlinie mit der richtigen Zuführung, Entgasung und Schmelzefiltration. Gemischte Formulierungen, Füllstoffzugabe, Entfernung von Gerüchen oder flüchtigen Bestandteilen und eine anspruchsvolle Homogenisierung können eine parallele Doppelschneckenlinie rechtfertigen.
Welche Linie soll ich für Masterbatch oder hochgefüllte Compounds wählen?
Beginnen Sie die Bewertung mit einer parallelen Doppelschneckenlinie, da modulare Schneckenelemente und separate Einzugszonen eine bessere Kontrolle über das verteilende und dispersive Mischen ermöglichen. Der Füllstofftyp, die Beladung, die Schüttdichte, die Abrasivität und die erforderliche Dispersion bestimmen weiterhin den Dosierer, die Schneckenkonfiguration und das Verschleißpaket.
Kann eine Einschnecken-Granulierlinie eine Vakuumentgasung nutzen?
Ja. Nanhaiya bietet für seine Einschnecken-Granulierlinie optional eine Vakuumentgasung an. Die Entlüftungsposition, der Schneckenfüllstand, die Zufuhrfeuchtigkeit, die Schmelzedichtung und die Vakuumkapazität müssen zusammenarbeiten, damit das Material die Entlüftung nicht überschwemmt.
Was ist der Unterschied zwischen Strang- und Wasserringgranulierung?
Eine Stranganlage extrudiert Endlosstränge, kühlt sie ab und schneidet sie anschließend in zylindrische Pellets. Ein Wasserringsystem schneidet die Schmelze an der Düsenfläche und transportiert die Pellets im Wasser ab. Materialverhalten, Durchsatz, Umrüstbedarf, Pelletform und Bedienerbeteiligung sollten über die Methode entscheiden.
Wie viel Leistung können Nanhaiya-Pelletierungslinien produzieren?
Nanhaiya gibt 100 kg/h für seine Einschnecken-Pelletierlinie und 300 bis 600 kg/h für seine parallele Doppelschnecken-Pelletierlinie an. Da es sich um veröffentlichte Produktkonfigurationen handelt, sollten im endgültigen Angebot die genaue Rezeptur, die Futterbedingungen und die Akzeptanzbasis für die ausgewählte Maschine angegeben werden.
Welche Informationen sollte ich mit einer Anfrage zu einer Pelletieranlage senden?
Senden Sie die Polymerqualitäten und -prozentsätze, die Futterform, die Schüttdichte, die Feuchtigkeit, den Gehalt an Verunreinigungen und flüchtigen Bestandteilen, Zusatzstoffe und Füllstoffe, den aktuellen und angestrebten Ausstoß, die Pelletgröße, den Filtrationsbedarf, die Betriebsbedingungen, das Anlagenlayout, den Kontrollstandard und einen messbaren Abnahmetest.
Kommerzielle Offenlegung: Nanhaiya stellt die in diesem Leitfaden aufgeführten Pelletierlinien, Schnecken, Zylinder und Extrusionskomponenten her. Die endgültige Auswahl hängt vom Material des Käufers, dem genehmigten Leitungsumfang, der technischen Vereinbarung und dem Abnahmetest ab.