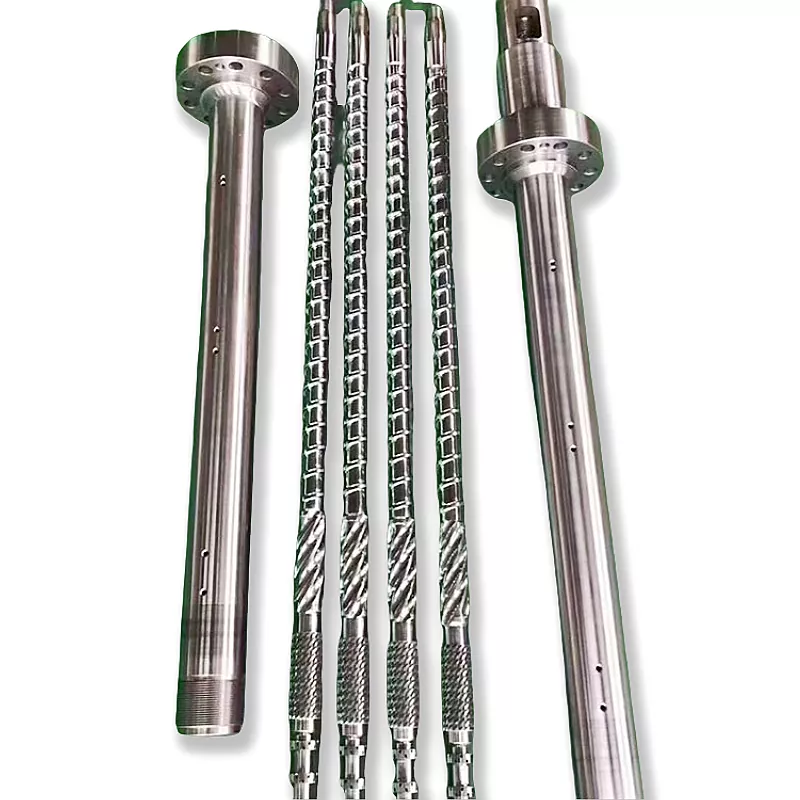
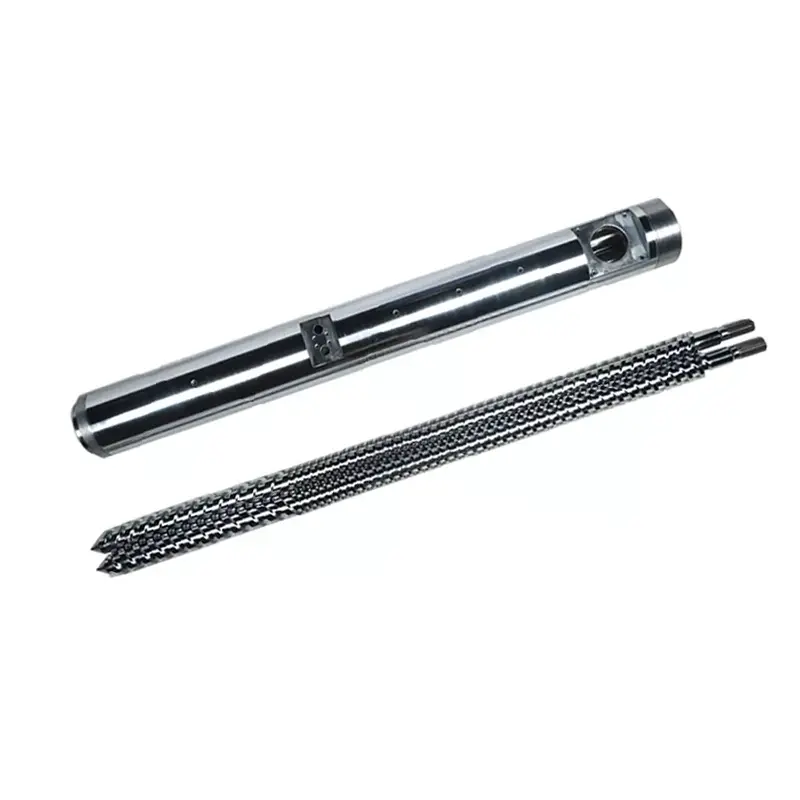
Konische und parallele Doppelschneckenextruder: Was vergleichen wir?
Was ist ein konischer Doppelschneckenextruder?
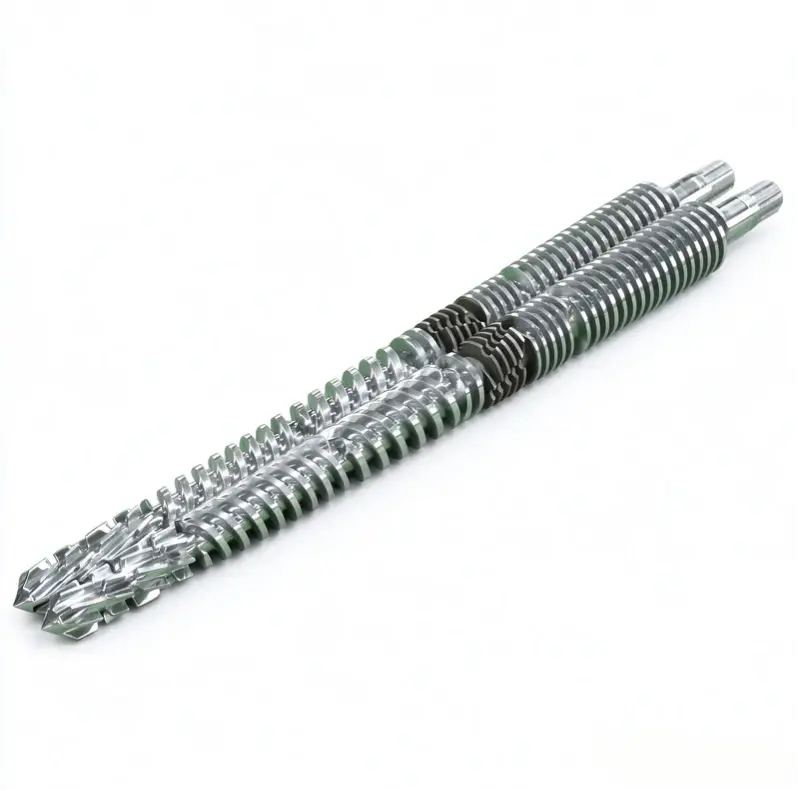
Ein konischer Doppelschneckenextruder verfügt über Schnecken, deren Außendurchmesser sich über die Verarbeitungslänge ändert. Bei der hier besprochenen herkömmlichen PVC-Anordnung ist das Zufuhrende größer und das Abfuhrende kleiner. Bei einer Beschreibung wie „konischer Schneckenextruder“ müssen noch die Drehrichtung, die Verzahnungsanordnung und die Anwendung bestätigt werden.
Was ist ein paralleler Doppelschneckenextruder?
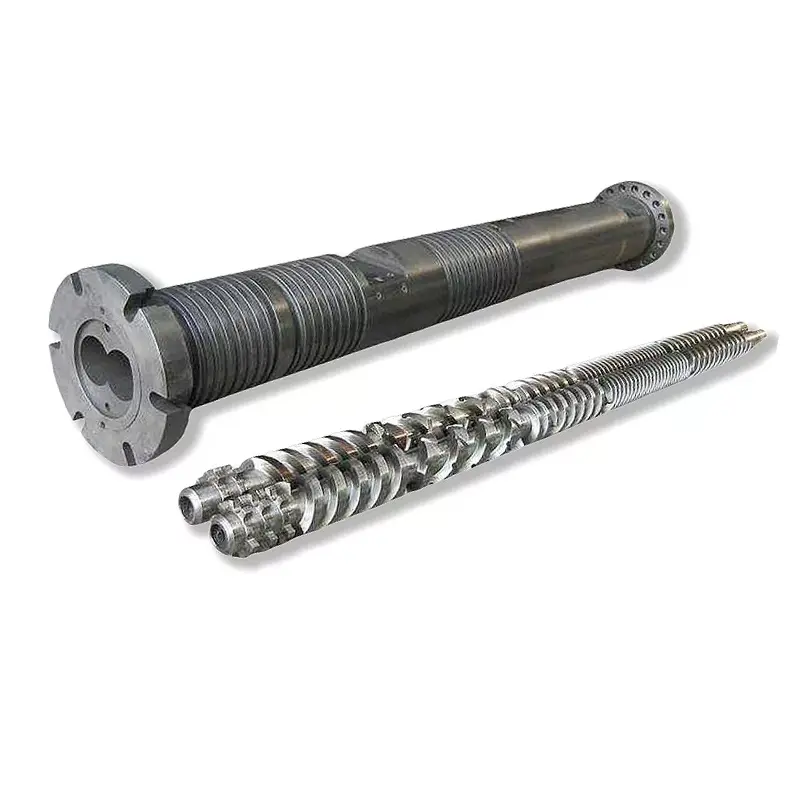
Ein paralleler Doppelschneckenextruder hat parallele Schneckenachsen und einen konstanten nominalen Außendurchmesser entlang der Verarbeitungsstrecke. Die Kanalgeometrie kann sich noch ändern. Das Wort „parallel“ sagt nicht aus, ob sich die Schnecken gemeinsam oder gegenläufig drehen, oder ob die Maschine für die Compoundierung oder direkte Produktextrusion gedacht ist.
Nastaj und Wilczyński unterscheiden in ihrem Werk die gleichläufige und die gegenläufige Doppelschneckenextrusion2024 Forschung zur Vergrößerung der gegenläufigen Extrusion. In ihrer Diskussion wird die PVC-Pulververarbeitung als eine wichtige gegenläufige Anwendung identifiziert. Diese Prozessunterscheidung ist der Ausgangspunkt für einen aussagekräftigen Vergleich.
Halten Sie die Einkaufsaufgabe konsistent
Vergleichen Sie für die PVC-Trockenmischungsextrusion die relevanten konischen und parallelen Konfigurationen unter denselben Produktanforderungen. Übertragen Sie den Anspruch einer gleichläufigen Hochgeschwindigkeits-Compoundierung nicht auf eine gegenläufige Rohrmaschine, nur weil beide über parallele Schnecken verfügen. Wenn Ihre Aufgabe die Herstellung von Compounds ist, nutzen Sie unser breites SpektrumAuswahlhilfe für Materialien und Extrusionssystemezunächst den Prozess zu etablieren.
Für eine neue Linie muss der Maschinenlieferant die gesamte Betriebskonfiguration definieren. Bei Austauschkomponenten beginnen wir mit der installierten Maschine und deren Zeichnungen. Ob eine andere Maschinenarchitektur geeignet ist, lässt sich anhand eines Pauschalangebots nicht beurteilen.
Wie sich Geometrie, Achsabstand und Modellgrößen unterscheiden
Die nützliche geometrische Unterscheidung besteht darin, wo das Material Platz hat und wo die Baugruppe passen muss. Bei der herkömmlichen konischen Anordnung variieren Durchmesser und Abstand der Schneckenachsen über die Bearbeitungslänge. Bei einer parallelen Anordnung bleiben die Achsen parallel. Keine der Beschreibungen spezifiziert die Kanaltiefe, die lokale Kompression, den Arbeitsspielraum oder den gesamten Druckbetrieb.
Ein Durchmesserpaar ist keine Kapazitätsangabe
UnserProduktreihe konischer Doppelschneckenzylinderlistet Paare einschließlich Φ65/Φ132 und Φ80/Φ156 auf. Überprüfen Sie vor der Bestellung, welche Enden in der Zeichnung angegeben sind und welche Verarbeitungslänge sie haben. Lesen Sie die zweite Zahl nicht als Rohrdurchmesser oder Länge-zu-Durchmesser-Verhältnis. L/D ist dimensionslos; Ein Durchmesser trägt eine Längeneinheit.
DerParalleler Schneckenzylinder aus PVC-RohrSeite listet Φ45 bis Φ150 mm und L/D 32 bis 38 auf, mit Anpassung. Dies sind die veröffentlichten Optionen dieses Produkts. Sie begründen weder eine äquivalente Kegelgröße noch einen universellen Leistungsbereich.
Schließen Sie die Antriebs- und Supportvereinbarung ein
Zusammen mit der Zeichnung der Verarbeitungseinheit würden wir die Anordnung des Getriebeausgangs, die Anschlussdetails und den zulässigen Betriebsbereich anfordern. Lagerraum oder ein größerer Durchmesser am Einspeiseende sind kein Ersatz für eine überprüfte Drehmoment-, Drehzahl- und Schubspezifikation. Vergleichen Sie vollständige Vorschläge, anstatt anhand eines Fotos auf die mechanische Leistungsfähigkeit zu schließen.


Konischer vs. paralleler Doppelschneckenextruder: ein vergleichbarer Vergleich
Beide Konfigurationen verdienen eine Bewertung, wenn sie für denselben PVC-Auftrag vorgeschlagen werden. Ihre potenziellen Vorteile kommen erst dann zum Tragen, wenn der Lieferant das tatsächliche Schneckenprofil, die Vorschubanordnung, den Antrieb und die Betriebsbedingungen identifiziert. Wir würden die folgende Tabelle verwenden, um Vorschläge zu vergleichen, anstatt für jede Zeile einen allgemeinen Gewinner zu vergeben.
| Entscheidung | Konische Konfiguration | Parallele Konfiguration | Nachweise auf Anfrage |
|---|---|---|---|
| Materialaufnahme | Überprüfen Sie die Geometrie des Einzugsendes und die nutzbare Aufnahme mit der vorgesehenen Pulvermischung. | Überprüfen Sie die Zufuhröffnung, das Kanalprofil und das Zufuhrsystem auf die gleiche Mischung. | Futterform, Schüttdichte und stabile Futterratenaufzeichnung. |
| Fusions- und thermische Geschichte | Bewerten Sie die sich ändernde Geometrie mit Geschwindigkeits-, Füll- und Temperatursteuerung. | Bewerten Sie die ausgewählte Verarbeitungslänge und die lokale Kanalgeometrie. | Definiertes Material, Prozessfenster und Endproduktergebnisse. |
| Entlüften | Bestätigen Sie die Entlüftungsposition und die dort erforderlichen Prozessbedingungen. | Bestätigen Sie die Entlüftungsposition und den nachgeschalteten Druckaufbaubetrieb. | Versuchsbeobachtungen und vereinbarte Entlüftungssystembedingungen. |
| Druck und Antriebsbelastung | Verwenden Sie die tatsächlichen Grenzwerte für Laufwerk und Verarbeitungseinheit. | Verwenden Sie die tatsächlichen Grenzwerte für Laufwerk und Verarbeitungseinheit. | Vom Lieferanten genehmigter Betriebsbereich und Werkzeugeinsatz. |
| Ausgabebereich | Bestätigen Sie die akzeptierte Ausgabe in den erforderlichen Produktgrößen. | Bestätigen Sie die akzeptierte Ausgabe mit den gleichen Qualitätsgrenzen. | Stabile minimale und maximale Produktionspunkte. |
| Energie | Messen Sie den Arbeitspunkt des Kandidaten. | Messen Sie den Arbeitspunkt des Kandidaten. | kWh pro akzeptiertem kg, mit angegebener Grenze und Zeitspanne. |
| Verschleiß und Ersatz | Überprüfen Sie die passenden Teile und die zulässigen Einstellbedingungen. | Überprüfen Sie beide Schrauben und beide Laufbohrungen. | Verschleißkarte und Ersatzfernrohr positioniert. |
| Investition | Berücksichtigen Sie Installation, Hilfsmittel und das erforderliche Produktionsspektrum. | Schließen Sie den gleichen Projektumfang ein. | Einzelangebote mit entsprechenden Ausschlüssen und Annahmebedingungen. |
In der Zusammenfassung von ihmVergleich von paralleler und konischer ExtrusionS. Seifert bewertet Konfiguration, Verweilzeit und Scherung im Vergleich zu PVC-Endanwendungen. Das unterstützt einen prozessspezifischen Vergleich; Es bietet keine universelle Rohrgrößenbegrenzung oder einen Energiesparprozentsatz für einen Neukauf.
Wie Ihre PVC-Formulierung die Entscheidung beeinflusst
Beginnen Sie die Spezifikation damit, was in die Maschine gelangt und was die Matrize verlassen muss. „Hart-PVC“ ist zu weit gefasst, um zwei Vorschläge zu vergleichen. Wir würden die Harzsorte, die Art und Beladung des Füllstoffs, das Stabilisator- und Schmiersystem, den Recyclinganteil, die Zufuhrform und die Zubereitungsmethode erfragen. Notieren Sie die Rezeptrevision, damit der Versuch und das Angebot dasselbe Material beschreiben.
Halten Sie die Kompositionseinheiten explizit
Eine Beladung in phr bedeutet Teile pro hundert Teile Harz, nicht Gewichtsprozent der gesamten Verbindung. Ein einfaches Beispiel für die Zusammensetzung: 100 Massenteile Harz plus 50 Teile Füllstoff, ohne weitere Bestandteile, enthalten 50 ÷ 150 = 33,3 % Füllstoff, bezogen auf die Gesamtmasse. Durch das Hinzufügen anderer Zutaten ändert sich dieser Prozentsatz. Mit dieser Berechnung lässt sich für keine der beiden Maschinen eine sichere Belastung ermitteln.
Fragen Sie, wie die Futterkonsistenz beurteilt wird. Eine Änderung der Schüttdichte oder der Futtermittelzubereitung sollte aufgezeichnet und nicht hinter einem unveränderten Polymernamen versteckt werden. Wenn ein Lieferant eine andere Geometrie empfiehlt, fordern Sie eine Erklärung, die sich auf den identifizierten Materialzustand und die Produktionsaufgabe bezieht.
Definieren Sie ein nützliches Fusions- und Entlüftungsfenster
Nastaj und WilczyńskiStudie zur gegenläufigen Extrusionbehandelt Temperatur, Schmelzentwicklung und Durchsatz als gekoppelte Skalierungsziele. Es beschreibt auch Leckageströme in ineinandergreifenden Systemen. Wir würden daher nicht aus einem leeren Kanalvolumen auf den gesamten Prozess schließen oder die Schneckengeschwindigkeit angeben, ohne die Materialentwicklung entlang der Einheit zu berücksichtigen.
Vereinbaren Sie, welche Druck- und Materialtemperaturmessungen durchgeführt werden, wo sie durchgeführt werden und wie Produktproben mit diesen Messungen verknüpft werden. Barrel-Sollwerte allein liefern diesen Rekord nicht. Ein nützliches Betriebsfenster identifiziert die Bedingungen, unter denen das erforderliche Produkt passiert, und nicht nur, wo die Maschine weiterläuft.
Nutzen Sie Produkttests im Rahmen ihres eigentlichen Umfangs
ASTM D2152-23befasst sich mit der Angemessenheit der Verschmelzung von Hart-PVC-Rohren und Formstücken durch Eintauchen in Aceton. Seine veröffentlichten Einschränkungen besagen, dass es thermischen Abbau nicht von ausreichender Fusion unterscheiden kann und andere physikalische oder chemische Tests nicht ersetzt. Es handelt sich nicht um ein umfassendes Produktqualitätszertifikat. Alle anwendbaren Lösungsmitteltests erfordern qualifiziertes Personal und die erforderlichen Sicherheitskontrollen.
Für ein relevantes Vollwand-PVC-U-Druckrohrprojekt:ISO 1452-2:2009spezifiziert Rohreigenschaften und zugehörige Testparameter. Die Schraubengeometrie wird nicht ausgewählt. Vereinbaren Sie den geltenden Produktstandard, die Edition und die Marktanforderungen, bevor Sie entscheiden, was eine akzeptierte Ausgabe darstellt.
Dimensionieren Sie den Extruder entsprechend der verkaufsfähigen Leistung
Das Produktionsziel sollte aus dem Produktplan hervorgehen. Wir würden nach dem erforderlichen Leistungsbereich fragen, nicht nur nach dem größten Rohr oder der höchsten Katalognummer. Eine Linie, die einen Punkt mit hohem Ausstoß erreicht, muss möglicherweise dennoch einer separaten Überprüfung für kleinere Produkte, einen langsameren Betrieb oder eine andere Rezeptur unterzogen werden.
Übersetzen Sie die Liniengeschwindigkeit in Massenfluss
Für ein kontinuierliches Produkt multiplizieren Sie die tatsächliche Masse pro Meter mit der Liniengeschwindigkeit und rechnen Sie Minuten in Stunden um. Verwenden Sie das angegebene Produktgewicht oder ein verifiziertes Maß. Gehen Sie bei der Berechnung eines tatsächlichen Einkaufsbedarfs nicht von einer allgemeinen Dichte oder Wandstärke aus.
Erforderlicher Produktdurchfluss (kg/h) = Masse pro Meter (kg/m) × Liniengeschwindigkeit (m/min) × 60
Für ein beispielhaftes Rohr mit einem Gewicht von 2,0 kg/m bei 3,0 m/min beträgt der Zielwert 360 kg/h. Bei 4,0 m/min benötigt das gleiche Produkt 480 kg/h. Hierbei handelt es sich um angenommene Planungseingaben, nicht um Ergebnisse des Nanhaiya-Versuchs. Keine der Berechnungen sagt uns, ob eine bestimmte konische oder parallele Maschine die Qualitätsanforderungen erfüllt.
Überprüfen Sie den Rest der Zeile
Überprüfen Sie das Mischen und die Futterzubereitung im Vorfeld, dann die Kalibrierung, Kühlung, den Abzug und das Schneiden im Nachhinein. Bitten Sie die zuständigen Ausrüstungslieferanten, die vorgeschlagenen Produktionspunkte zu bestätigen. Wenn eine vorhandene Kühlstrecke nur die aktuelle Produktgeschwindigkeit unterstützt, bedeutet die Genehmigung einer höheren Extruderleistung nicht die Genehmigung einer höheren Liniengeschwindigkeit.
Auch die Druckbelastung gehört in den Vergleich. Durch den Wechsel des Produkts oder der Matrize kann sich die Aufgabe der Maschine ändern, selbst wenn die gewünschte kg/h gleich bleibt. Erfassen Sie die Werkzeug- und Messstandorte für jeden Produktionspunkt, damit die Kapazitätsangabe interpretierbar bleibt.
Vergleichen Sie ein Produktionssortiment
Wir würden die Konfiguration in die engere Auswahl nehmen, die die erforderliche Reichweite mit einem akzeptablen Produkt nachweisen kann, und dann die Kosten vergleichen. Fügen Sie keinen willkürlichen Sicherheitsprozentsatz hinzu und rufen Sie die Maschine als ausgewählt an. Jede Reservekapazität sollte einer definierten zukünftigen Produkt-, Pflicht- oder Betriebsanforderung entsprechen, die der Lieferant überprüft hat.
Vergleichen Sie Energie, Verschleiß und Gesamtbetriebskosten
Bei der Motorleistung handelt es sich um eine Leistungsangabe, nicht um eine gemessene Energierechnung. Für einen nützlichen Vergleich des Energieverbrauchs eines Doppelschneckenextruders definieren Sie, was das Messgerät umfasst: Antrieb und Heizungen, den kompletten Extruder oder die gesamte Linie. Lassen Sie diese Grenze unverändert und geben Sie an, ob Anlauf- und Ausschussproduktion enthalten sind.
Teilen Sie die Energie durch das akzeptierte Produkt auf
Spezifische Energie (akzeptierte kWh/kg) = gemessene Energie während des Intervalls ÷ akzeptierte Produktmasse während desselben Intervalls
Das folgende einstündige Beispiel ist hypothetisch. Beide Kandidaten verwenden die gleichen Produktakzeptanzkriterien und Energiezählergrenzen. Es zeigt, warum der Bruttodurchsatz und die Effizienz des akzeptierten Outputs zu unterschiedlichen Schlussfolgerungen führen können.
| Beispiel für eine einstündige Planung | Kandidat A | Kandidat B |
|---|---|---|
| Energie innerhalb der angegebenen Grenze | 100 kWh | 120 kWh |
| Bruttoproduktmasse | 500 kg | 600 kg |
| Akzeptierte Produktmasse | 480 kg | 540 kg |
| Energie pro Brutto-kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energie pro akzeptiertem kg | 0,208 kWh/kg | 0,222 kWh/kg |
B liefert im Intervall mehr akzeptiertes Material; A verbraucht pro angenommenem Kilogramm weniger Energie. Das ist ein Kompromiss beim Kauf und kein Beweis dafür, dass eine der beiden Geometrien gewinnt. Geben Sie die geforderte Produktionsrate an und wiederholen Sie den Vergleich an den für den Produktionsplan relevanten Betriebspunkten.
Verschleißschutz separat angeben
UnserProduktseite zur konischen PVC-Plattelistet 38CrMoAlA und Nitrier- oder Bimetallbehandlungsoptionen auf. Diese Entscheidungen begründen keinen Multiplikator für die Lebensdauer. Wir würden die Arbeitsoberflächen, das Materialsystem und die Inspektionsanforderungen anhand der tatsächlichen Formulierung und der Verschleißstelle spezifizieren, anstatt sie nur anhand einer Legierungsbezeichnung auszuwählen.
Beziehen Sie Ausschussmaterial, Umrüstzeit, geplante Wartung und Austauschumfang in den Kostenvergleich ein. Verwenden Sie für diese Eingaben tatsächliche Betriebsaufzeichnungen oder eindeutig identifizierte Schätzungen. Ein niedrigerer Kaufpreis gibt keinen Aufschluss darüber, ob die vorgeschlagene Baugruppe dem Produktionsumfang entspricht oder zu den installierten Geräten passt.
So wählen Sie einen Doppelschneckenextruder für Ihre PVC-Anwendung aus
Wir empfehlen, beide Geometrien in die engere Auswahl zu nehmen, wenn keine von beiden aufgrund verfahrenstechnischer oder mechanischer Erkenntnisse bisher ausgeschlossen wurde. Anschließend entfernen Sie ungeeignete Konfigurationen mit der eigentlichen Anwendung. „Rohr“, „Profil“ und „Platte“ bezeichnen Produktfamilien, keine vollständigen Extrusionsspezifikationen.
Extrusion von PVC-Rohren
Wir veröffentlichen sowohl aKonischer Schneckenzylinder aus PVC-Rohrund aParalleler Schneckenzylinder aus PVC-Rohr. Das ist ein Grund, Konfigurationen zu vergleichen, und kein Versprechen, dass jede Größe zu jedem Rohr passt. Beginnen Sie mit den Produktabmessungen, der Formulierung, dem Druckbetrieb und den erforderlichen stabilen Ausgabepunkten.
Die konische Rohrseite umfasst Anwendungsbänder von 16 bis 63 mm, 50 bis 110 mm und 90 bis 160 mm. Diese Zahlen beschreiben aufgelistete Rohranwendungen. Es handelt sich hierbei nicht um Schneckendurchmesser und sie legen keine universelle maximale Rohrgröße für konische Maschinen fest.
Profile und Bretter
Geben Sie für ein Profil die Schnittzeichnung, das Gewicht pro Meter, die Kalibrierungsvereinbarung und die Maßabnahmeanforderungen an. Identifizieren Sie bei einer Platte, ob sie massiv oder geschäumt ist, und definieren Sie die zulässige Dicke, ggf. Dichte sowie Oberflächen- und Maßanforderungen. Eine Änderung in der Produktkonstruktion verdient eine erneute Prozessüberprüfung.
UnserLeitfaden zur Spezifikation von PVC-Schaumplattenschraubenbehandelt den Ersatzauftrag ausführlicher. Wir würden diese anwendungsspezifische Überprüfung getrennt von einem allgemeinen Geometrievergleich halten. Auch PVC-basierte Holzverbundstoffe bedürfen einer eigenen Formulierungsüberprüfung; Eine Schlussfolgerung aus einem Verbundwerkstoff auf PE- oder PP-Basis lässt sich allein deshalb nicht übertragen, weil beide Produkte als WPC bezeichnet werden.
Wann soll die Auswahl erneut geöffnet werden?
Überprüfen Sie die Spezifikation erneut, wenn sich das Rezept, die Futterform, das Qualitätsziel oder der Produktplan ändert. Für einen unverändert bestehenden Prozess sollte vor dem Vorschlag einer Maschinenumrüstung ein korrekt abgestimmter Ersatz evaluiert werden. Bitten Sie bei einer erweiterten Produktionsaufgabe den Maschinenlieferanten, die gesamte Linie zu überprüfen, anstatt die Änderung nur durch die Schneckengeometrie zu versprechen.
Wenn eine bestehende konische Linie bereits den erforderlichen Qualitäts- und Leistungsbereich abdeckt, würden wir zunächst einen passenden konischen Ersatz prüfen und keinen Parallelumbau als automatisches Upgrade verkaufen. Die gleiche Argumentation gilt für eine zufriedenstellende parallele Linie. Wählen Sie für eine neue Produktionsaufgabe die Konfiguration aus, die nachweislich für die Anwendung geeignet ist. Ein höherer Anschaffungspreis oder ein größerer Nenndurchmesser ist kein Beweis dafür.
Können Sie die vorhandene Schnecke und den Zylinder ersetzen oder umbauen?
Ein konischer Doppelschneckenzylinder und ein paralleler Doppelschneckenzylinder sind keine austauschbaren Baugruppen. Bevor Sie über die Umstellung sprechen, besorgen Sie sich eine vollständige Maschinenbewertung. Die Anordnung des Getriebeausgangs, die Wellenverbindungen, die Zylindermontage und die Anordnung der Verarbeitungseinheit gehören ebenso zu dieser Überprüfung wie Zufuhr-, Entlüftungs-, Heiz- und Kühlschnittstellen.
Vorher empfehle ich eine andere Schneckengeometrie
Wenn ich mir ein Problem mit der PVC-Extrusion ansehe, ist meine erste Frage, ob wir den ursprünglichen Prozess wiederherstellen oder die Maschine mit einer anderen Aufgabe beauftragen. Der Austausch verschlissener Komponenten und die Erhöhung der Produktionskapazität erfordern unterschiedliche Nachweise. Ich würde nicht empfehlen, zwischen konischen und parallelen Schrauben zu wechseln, nur weil die Linie instabil geworden ist.
Wenn die Produktion schwankt, fordere ich zunächst die Rezepturüberarbeitung, die Fütterungsbedingungen, die Betriebsaufzeichnungen und die Ergebnisse der Endproduktkontrolle an. Ich möchte, dass Druck, Temperatur, Schneckengeschwindigkeit und Förderleistung im gleichen Zeitraum aufgezeichnet werden. Wenn ich die gestrige Spitzenproduktion mit dem heutigen Durchschnitt vergleiche, kann ich wenig darüber sagen, ob sich das Material oder das Produkt geändert hat.
Als nächstes überprüfe ich die mechanische Konfiguration. Das Zeichnungspaket sollte Drehrichtung, Schneckengeometrie, Achsabstand, Antriebsverbindungen und Zylinderschnittstellen angeben. Für eine Ersatzbaugruppe benötige ich außerdem Messungen, die an benannte Positionen an beiden Schrauben und beiden Laufbohrungen gebunden sind. Eine Modellnummer ist eine Startreferenz und keine Herstellungserlaubnis.
Dann trenne ich die möglichen Aktionen. Ein Fütterungsproblem erfordert eine Fütterungsuntersuchung. Bei Verdacht auf Verschleiß ist ein entsprechender Inspektionsbericht erforderlich. Eine geänderte Formulierung erfordert eine Prozessüberprüfung. Wenn die angestrebte Leistung gestiegen ist, müssen die Kühl-, Abzugs- und Schneideinrichtungen ins Gespräch kommen, bevor ich eine größere Aufbereitungsanlage empfehle.
Bevor eine Bestellung ausgeführt wird, würde ich zwei Abnahmeschritte vereinbaren: mechanische Passung und Produktionsleistung. Der erste prüft, ob die Baugruppe zur Maschine passt; Im zweiten Schritt wird geprüft, ob das vereinbarte Material unter definierten Bedingungen ein akzeptables Produkt ergibt. Durch die Trennung dieser Entscheidungen erhält der Käufer einen klareren Weg vom ursprünglichen Problem zu einer vertretbaren Ersatzspezifikation.
Behandeln Sie die Einstellung nicht als allgemeine Verschleißreparatur
Jede axiale Einstellung muss den vom Maschinenhersteller zulässigen Verfahren und Grenzwerten entsprechen. Bewegen Sie einen konischen Satz erst dann, wenn sich die Ausgabe zu erholen scheint. Verwenden Sie zur Inspektion und zum Entfernen der Schrauben die vom Werk zugelassenen Isolierungs-, Kühl- und Hebeverfahren mit qualifiziertem Personal. Unserparallele Doppelschneckenspiel- und Verschleißführungerklärt, wie man einen abgeglichenen Messdatensatz organisiert.
Was sollten Sie für eine Angebotsanfrage und einen Produktionsversuch senden?
Warum ich einen Ersatz nicht allein aufgrund der Katalognummern genehmigen würde
Wenn ich die von Nanhaiya veröffentlichten konischen und parallelen Schraubenzylinderoptionen vergleiche, trenne ich zunächst die Spezifikationsformate. Der konische Bereich umfasst Durchmesserpaare wie Φ65/Φ132 und Φ80/Φ156. Diese Katalogeinträge identifizieren Kandidatenkonfigurationen; Sie stellen keine gleichwertige Leistung oder Austauschbarkeit mit einer anderen Baugruppe her.Konische Nanhaiya-Spezifikationen
Auf der Seite mit parallelen Schraubzylindern für PVC-Rohre wird ein Durchmesserbereich von Φ45 bis Φ150 mm und ein L/D-Verhältnis von 32 bis 38 veröffentlicht, wobei individuelle Anpassungen möglich sind. Diese Zahlen beschreiben das Produktangebot, nicht jeden parallelen Doppelschneckenextruder.Nanhaiya PVC-Rohr-Parallelspezifikationen
Eine 65-mm-Parallelkonfiguration kann daher nicht als Ersatz für eine konische 65/132-Konfiguration angesehen werden, da beide Beschreibungen „65“ enthalten. Ich würde den zweiten konischen Durchmesser auch nicht als L/D-Verhältnis oder Fertigrohrdurchmesser interpretieren.
Meine Schlussfolgerung aus dieser Spezifikationsüberprüfung ist, dass der Katalog dabei helfen kann, Produkte in die engere Auswahl zu nehmen, eine Umstellung jedoch nicht genehmigen kann. Bevor ich eine Baugruppe empfehle, benötige ich die Maschinenkonfiguration, die Schnittstellenzeichnungen, die Rezeptur und das Produktionsziel. Ich würde dann die Dimensionskompatibilität von der Prozessleistung trennen, die noch überprüft werden muss.
Dadurch erhält der Käufer ein konkretes Ergebnis des Vergleichs: einen definierten Zeichnungs- und Versuchsumfang und nicht ein ungestütztes Versprechen, dass eine Änderung der Schneckengeometrie die Leistung erhöht oder den Energieverbrauch senkt.
Erstellen und validieren Sie eine vergleichbare Spezifikation
-
Definieren Sie das Produkt und die Formulierung
Identifizieren Sie die Produktzeichnung, die Rezeptrevision, die Futterform und die geltenden Qualitätsanforderungen. Erfassen Sie die Füllmenge mit seinen Einheiten und beziehen Sie das vorgesehene Produktsortiment mit ein.
-
Bestätigen Sie die Linienbeschränkungen
Geben Sie die erforderlichen akzeptierten Ausgabepunkte an und identifizieren Sie die Vorschub-, Antriebs-, Werkzeug-, Kühl-, Abzugs- und Schneidbedingungen, die sie unterstützen müssen.
-
Überprüfen Sie die Maschine und die Zeichnungen
Geben Sie die Maschinenidentität, die Rotationsanordnung, Schnecken- und Zylinderzeichnungen, Antriebsverbindungen, Montageschnittstellen und positionierte Verschleißmessungen für Ersatzteile an.
-
Definieren Sie jede Kandidatenkonfiguration
Bitten Sie den Lieferanten, Geometrie, Materialien, Arbeitsflächen, relevante Hilfsmittel und Angebotsausschlüsse anzugeben. Trennen Sie den Komponentenumfang von allen Änderungen an der gesamten Maschine.
-
Vereinbaren Sie Versuchsbedingungen und Aufzeichnungen
Legen Sie Material, Produkt, Probenahmezeitraum und Energiegrenze fest. Zeichnen Sie Geschwindigkeit, Drücke und Temperaturen an benannten Orten, Brutto- und akzeptierte Leistung, Ausschuss, Entlüftungsbedingungen und Produkttestergebnisse auf.
-
Nehmen Sie mechanische Passform und Produktion getrennt ab
Überprüfen Sie die gelieferte Baugruppe anhand der genehmigten Zeichnung und bewerten Sie dann die Produktion anhand der vereinbarten Qualitäts- und Produktionskriterien. Behalten Sie die beiden Abnahmeprotokolle bei, die mit der getesteten Konfiguration verknüpft sind.
Schicken Sie Nanhaiya einen PVC-Schrauben-und-Fass-Brief
Senden Sie für konische oder parallele Komponenten die Maschineninformationen, die Rezeptur, die Produktzeichnung und aktuelle Produktionsaufzeichnungen. Geben Sie an, ob Sie einen bestehenden Prozess wiederherstellen oder eine geänderte Aufgabe bewerten müssen, damit der Komponentenvorschlag die richtige Aufgabe berücksichtigt.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-Mail:info@nhyscrew.com
Standort: Bezirk Dinghai, Zhoushan, Zhejiang, China.
Häufig gestellte Fragen
Rotieren parallele Doppelschneckenextruder immer gleichläufig?
Nein. Parallel beschreibt die Schraubenachsengeometrie, während Gleichlauf und Gegenlauf die Bewegung beschreiben. Geben Sie beim Gerätevergleich beide Felder an. Für diese PVC-Auswahlaufgabe müssen die entsprechende Konfiguration und der Direktextrusionsbetrieb festgelegt werden, bevor die Kapazitäts-, Misch- oder Energieanforderungen eines anderen Doppelschneckenmaschinentyps genutzt werden können.
Ist ein konischer Doppelschneckenextruder für PVC immer besser?
Nein. Eine PVC-Formulierung und eine Produktanforderung bestimmen nicht automatisch die Geometrie. Vergleichen Sie die vorgeschlagenen konischen und parallelen Konfigurationen unter vereinbarten Zuführ-, Qualitäts- und Produktionsbedingungen. Bei einem Ersatz schränken die installierte Maschine und die freigegebenen Schnittstellen die Auswahl ein, bevor ein Prozessvergleich eine andere Architektur genehmigen kann.
Welches Design verbraucht weniger Energie pro Kilogramm?
Die Geometriebezeichnung liefert keine Antwort. Messen Sie die Energie und die akzeptierte Produktmasse über denselben Zeitraum unter Verwendung einer angegebenen Gerätegrenze. Vergleichen Sie die für den Produktionsplan erforderlichen Betriebspunkte. Eine Maschine kann zu diesem Zeitpunkt mehr akzeptiertes Kilogramm pro Stunde liefern und gleichzeitig mehr kWh pro akzeptiertem Kilogramm verbrauchen.
Können eine konische Schnecke und ein Zylinder einen Parallelsatz ersetzen?
Es handelt sich nicht um austauschbare Baugruppen. Eine Umrüstung erfordert eine Überprüfung der Maschinenarchitektur, der Getriebeleistungen, der Wellenverbindungen, der Montage und der Prozessschnittstellen. Geben Sie für eine normale Ersatzbestellung eine passende Baugruppe für die installierte Maschine an. Genehmigen Sie keine Konvertierung von einer Katalogmodellnummer oder einem gemeinsamen Durchmesserwert.
Was sagt Ihnen eine Modellnummer wie 65/132?
Nanhaiya listet Φ65/Φ132 als konisches Schnecken-Zylinder-Durchmesserpaar auf. Bestätigen Sie die Bemaßungspositionen und die vollständige Geometrie in der Zeichnung. Die Bezeichnung allein sagt noch nichts über Verarbeitungslänge, Drehrichtung, Leistung, Rohrgröße oder Austauschbarkeit aus. Der zweite Durchmesser ist kein dimensionsloses L/D-Verhältnis.
Welche Informationen werden benötigt, um beide Konfigurationen zu vergleichen?
Geben Sie die Rezepturrevision, die Futterform, die Produktzeichnung, die Qualitätsanforderungen und den erforderlichen akzeptierten Ausgabebereich an. Berücksichtigen Sie bei Austauscharbeiten die Maschinenkonfiguration und Schnittstellen. Bitten Sie jeden Lieferanten, seinen vorgeschlagenen Geräteumfang und die Testbedingungen anzugeben, und vergleichen Sie dann die mechanische Passform, die Produktakzeptanz und die Betriebskosten als separate Entscheidungen.