Eine WPC-Form kann nicht anhand eines Produktfotos und der Außenmaße ausgewählt werden. Das Werkzeug muss mit der Holz-Kunststoff-Formel, dem Profilquerschnitt, der Leistung, dem Extruderaustrag, der Kalibrierungsmethode, der Kühllinie und den Leistungstests übereinstimmen, die für die fertige Platte oder das fertige Profil verwendet werden.


Schnelle Antwort
Um ein zu kaufenWPC-Extrusionsform, senden Sie den endgültigen Querschnitt mit Toleranzen, die vollständige Polymer- und Holzfüllstoffformel, die Materialvorbereitungsmethode, die Zielleistung und Liniengeschwindigkeit, die Extruderschnittstelle, die nachgeschaltete Kühlanordnung und einen Abnahmeplan für das fertige Produkt. Markieren Sie sichtbare Flächen, kritische Wände, Innenrippen, Hohlräume, Radien und etwaige Prägungen oder Schleifzugaben auf der Zeichnung.
Akzeptieren Sie die Werkzeuge nicht allein anhand eines trockenen Maßberichts. Führen Sie die vereinbarte Formel durch die vorgesehene Linie, lassen Sie das Profil abkühlen und messen Sie dann Abmessungen, Wand- und Rippendicke, Geradheit, Verdrehung, Oberflächenbeschaffenheit und Masse pro Länge. Produktleistungstests bleiben in der Verantwortung des Herstellers des fertigen Produkts.
Kaufen Sie ein Umformsystem, keinen isolierten Stahlblock
Die Extrusionsform erzeugt das heiße Profil, während die WPC-Schmelze den Extruder verlässt. Dieses Profil ist immer noch weich und kann seine Form ändern. Kalibriervorrichtungen, Kühlstrecken, Stütz-, Abzugs- und Schneideinrichtungen halten und stabilisieren es dann. Eine Matrize, die auf einer Werkbank korrekt aussieht, kann ein instabiles Profil erzeugen, wenn die nachgelagerten Teile nicht mit ihr übereinstimmen.
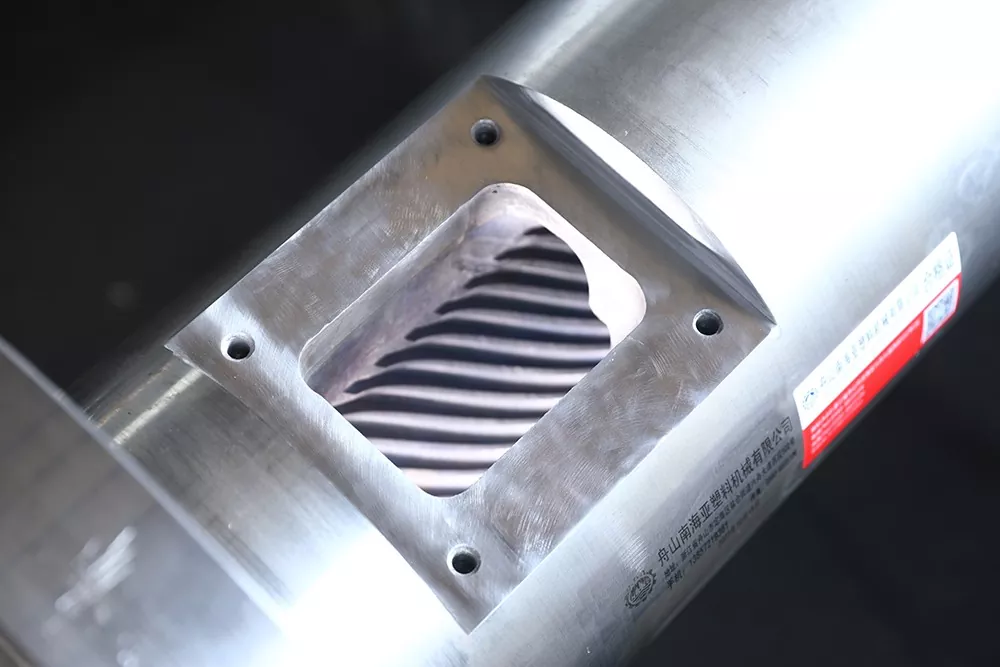
Das WPC-Formensortiment von Nanhaiya verwendet Stahlkörper mit gehärteten und polierten Oberflächen. Die Formen sind CNC-gefräst und wärmebehandelt, optional sind Kühlkanäle erhältlich. Der Produktumfang umfasst Platten, Bretter und Profile, darunter Terrassendielen, Zäune, Paneele und Outdoor-Möbelkomponenten aus PE oder PP mit Holzspachtel.
| Artikel kaufen | Seine Aufgabe | Was muss im Angebot enthalten sein? |
|---|---|---|
| Adapter und Einlass | Verbindet den Extruderauslass mit dem Profilfließweg | Details zu Flansch, Schraubenmuster, Register, Dichtung, Schmelzeinlass, Mittenhöhe, Heizung und Sensor |
| Extrusionsdüse | Verteilt die Schmelze und formt den heißen Profilabschnitt | Körper- und Einsatzzeichnungen, Material, Behandlung, Heizzonen, Fließoberflächenbeschaffenheit und Einstellpunkte |
| Kalibrier- oder Kalibrierwerkzeug | Unterstützt kritische Oberflächen und Abmessungen während der frühen Abkühlung | Anzahl der Abschnitte, Kontaktflächen, Vakuum- oder Wasseranschlüsse, Einstellung und Montage |
| Kühlwerkzeuge | Leitet Wärme ab, während das Profil gestützt wird | Kühlkanäle, Wasserbedarf, Tank- oder Plattenanordnung und Anschlussgrößen |
| Teile wechseln | Ermöglicht geplante Produktvarianten oder ersetzt routinemäßige Verschleißteile | Zeichnungsnummern, Kompatibilitätsmatrix, Ersatzmenge und Änderungsverfahren |
| Abwicklung und Support | Positioniert das Werkzeug und schützt die Extruderverbindung | Teilegewichte, Hebepunkte, Ständer, Schienen, Mittellinienverstellung und Lagervorrichtungen |
| Dokumentation | Steuert Herstellung, Installation, Betrieb und künftigen Austausch | Genehmigte Zeichnungen, Stücklisten, Inspektionsprotokolle, Handbuch und Ersatzteilliste |
Unsere Werksansicht:Die Formulierung „ein Satz WPC-Formen“ ist für einen Preisvergleich zu vage. Ein Lieferant darf nur den beheizten Formkörper anbieten. Ein anderes kann den Adapter, mehrere Kalibratoren, Kühlplatten, Halterungen, Ersatzheizungen und Anleitungen zur Inbetriebnahme umfassen. Wir bitten den Käufer, den Umfang einer Werbebuchung zu vergleichen, bevor er die Gesamtsumme vergleicht.



Die endgültige Profilzeichnung ist der Ausgangspunkt
Ein Katalogfoto zeigt die Produktfamilie, verbirgt jedoch die Informationen, die die Werkzeuge steuern. Wir benötigen eine Schnittansicht mit Maßen und Toleranzen. Die Zeichnung sollte auch die Oberflächen identifizieren, die mit Clips, Befestigungselementen, Rahmen oder anderen Profilen zusammenpassen, da diese Merkmale oft eine strengere Kontrolle erfordern als eine dekorative Oberfläche.
Geben Sie bei einem Hohlprofil jedes Wand- und Stegmaß an. Belassen Sie die inneren Hohlräume nicht als künstlerisches Muster. Ihre Geometrie beeinflusst die Materialverteilung, die Kühlung, die Steifigkeit, das Profilgewicht und das Verhalten des Abschnitts beim Abzug.
- Gesamtbreite, Höhe und Profilausrichtung
- Wandstärke auf jeder Außenfläche
- Dicke und Position der inneren Bahn
- Hohlraumgröße, -menge und -geometrie
- Eck- und Innenradien
- Nuten, Federn, Clips und Befestigungszonen
- Kritische Toleranzen und Prüfdaten
- Erlaubte Biegung, Drehung und Geradheit
- Zielmasse pro Längeneinheit
- Sichtbare Flächen und Oberflächenfehlergrenzen
- Präge-, Schleif- oder Bürstenzugabe
- Schnittlänge und nachgeschaltete Schneidmethode
- Massive, hohle, abgedeckte oder koextrudierte Konstruktion
- Genehmigtes Originalmuster und Revisionsdatum
Bearbeiten Sie die Matrizenöffnung nicht als Kopie des kaltgefertigten Profils.Der heiße WPC-Bereich kann sich durch Quellung, Absenken, Kalibrierung und Abkühlung der Düse verändern. Die Werkzeugkompensation muss rund um die tatsächliche Formel, den Output und das nachgelagerte System entwickelt werden.
Unsere Werksansicht:Ein sauberes 3D-Rendering ist für den Verkauf nützlich, aber es ist ein schlechtes Fertigungsdokument. Wir fragen, welche Oberflächen mit einem anderen Teil zusammenpassen, welche Wand die Festigkeit bestimmt, welche Seite der Kunde sieht und wo die Anlage Abweichungen akzeptieren kann. Diese Prioritätskarte ist nützlicher, als für jede Zeile die gleiche enge Toleranz festzulegen.


WPC ist eine Familie von Formeln, kein einzelner Rohstoff
Ein Werkzeughersteller braucht mehr als die Buchstaben WPC. Das Polymer kann PE, PP oder PVC sein. Der Holzbestandteil kann sich in Art, Partikelform, Größenverteilung und Feuchtigkeitszustand unterscheiden. Formeln können auch mineralische Füllstoffe, Gleitmittel, Haftvermittler, Pigmente, Stabilisatoren, Schaummittel oder recyceltes Material enthalten.
Auf der WPC-Formenseite von Nanhaiya werden PE und PP mit Holzfüllstoff als Zielmaterialien identifiziert. Das Produkt- und Anwendungsspektrum umfasst auch PVC-Schaumplatten und die spezielle PE-Holz-Kunststoff-Verarbeitung. Geben Sie die genaue Produktionsformel an, damit die Form für das Material ausgelegt ist, das in sie eindringt.
| Formeleingabe | Warum der Werkzeuglieferant es braucht | Was soll ich senden? |
|---|---|---|
| Matrixpolymer | Ändert das Schmelzverhalten, das Temperaturfenster, die Absenkung und die Kühlreaktion | Genaue Harzqualität, Lieferantendatenblatt und Prozentsatz |
| Holzkomponente | Beeinflusst das Futterverhalten, den Strömungswiderstand, die Feuchtigkeitsbelastung und das Oberflächenbild | Holzart, Mehl oder Fasern, Partikelbereich, Schüttdichte, Feuchtigkeitszustand und -prozentsatz |
| Mineralischer Füllstoff | Ändert Viskosität, Gewicht, Verschleiß und Oberfläche | Materialname, Partikeldaten, Behandlung und Prozentsatz |
| Schmier- und Verarbeitungshilfsmittel | Beeinflusst die Formfreigabe, den Druck, die Oberfläche und die nachfolgende Behandlung | Produktname, Zugabegeschwindigkeit und Mischreihenfolge |
| Haftvermittler und Stabilisator | Ändert die Leistung der Verbindung und des Endprodukts | Sorte und Prozentsatz sowie etwaige Verarbeitungsbeschränkungen |
| Pigment- oder Deckschicht | Beeinflusst die sichtbare Oberfläche, die thermische Reaktion und das Coextrusionslayout | Farbsystem, Zielschichtdicke, Co-Extruderposition und Durchflussverhältnis |
| Recycelter Inhalt | Kann zu Viskositäts-, Verunreinigungs- und Feuchtigkeitsschwankungen führen | Quelle, Zubereitung, maximaler Prozentsatz und Chargenvariation |
| Schaumsystem | Verändert Dichteentwicklung, Druck und Dimensionserholung | Vollständige Formulierung, Zieldichte und Verarbeitungsfenster |
Das Forest Products Laboratory des US-Landwirtschaftsministeriums erklärt, dass WPC-Feuchtigkeit vor der Verarbeitung, während eines separaten Compoundierungsschritts oder in einem Inline-Extrusionsprozess entfernt werden kann. Im technischen Kapitel wird auch darauf hingewiesen, dass WPC-Hersteller unterschiedliche Ausrüstungswege nutzen, darunter vorcompoundierte Pellets durch eine einzelne Schnecke, einstufige Doppelschnecken-Compoundierung und -Profilierung sowie Tandemsysteme. Die Kokille muss auf den Zufuhrweg der Schmelze abgestimmt sein.
Referenzformelregel:Fügen Sie eine genehmigte Formel und Zubereitungsmethode in die Werkzeugvereinbarung ein. Zukünftige Änderungen sind möglich, aber das Team benötigt eine Ausgangslage, wenn sich Druck, Oberfläche, Abmessungen oder Leistung ändern.
Feuchtigkeit verdient eine eigene Zeile in der Ausschreibung. Beim Lagern, Trocknen, Mischen, Zuführen oder Entlüften können Blasen, Nadellöcher und eine instabile Oberfläche an der Form entstehen. Eine polierte Fließoberfläche kann das in der Masse verbliebene Wasser nicht entfernen.
Passen Sie die Form an die Art und Weise an, wie die WPC-Schmelze hergestellt wird
Ein vorkompoundiertes WPC-Pellets, das durch einen Einschnecken-Profilierer läuft, erreicht die Form anders als eine Trockenmischung, die in einem Doppelschneckenprozess gemischt und geformt wird. Die Ausgabe kann eine unterschiedliche Druckstabilität, Temperaturverteilung und Empfindlichkeit gegenüber Bildschirmbeschränkungen aufweisen. Bitten Sie den Formenlieferanten, den Extruder und den Adapter zu überprüfen, nicht nur das Profil.
| Produktionsweg | Typischer Einkaufsschwerpunkt | Informationen, die am Formeinlass benötigt werden |
|---|---|---|
| Vorcompoundierte Pellets und Einschneckenprofilierung | Stetiges Fördern, Aufschmelzen, Druckaufbau und Profilbildung | Pelletqualität, Feuchtigkeit, Schneckendurchmesser, Leistung, Schmelzetemperatur, Druckbereich und Filtration |
| Doppelschnecken-Compoundieren und Profilieren in einem Schritt | Zuführen, Mischen, Feuchtigkeitsentfernung und Formung in einem kontinuierlichen Prozess | Vollständige Formel, Zufuhrplan, Entlüftung, Schneckenkonfiguration, Förderdruck, Temperatur- und Mengenschwankung |
| Tandemextrusion | Trennen Sie die Compoundier- oder Trocknungsaufgabe von der Enddruck- und Profilierungsaufgabe | Übertragungsmethode, Daten des zweiten Extruders, Schmelzezustand, Steuerlogik und Umgang mit Störungen |
| Coextrudierte Kappe oder Funktionsschicht | Stabile Schichtverteilung und Haftung rund um das Profil | Kern- und Kappenformeln, Durchflussverhältnis, Einlassausrichtung, Einzeldrücke und Schichtdickenakzeptanz |
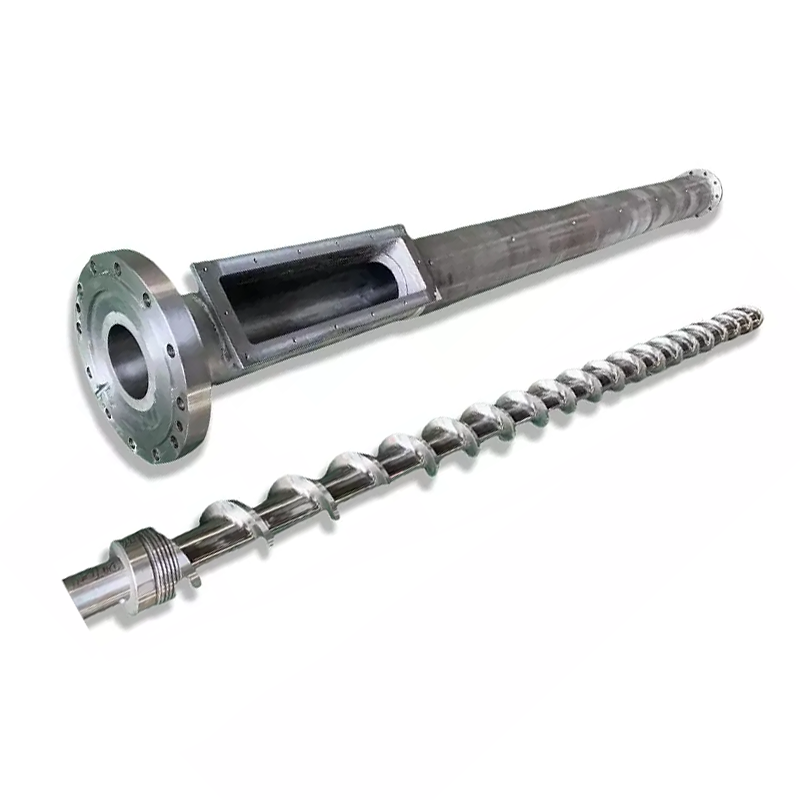
Nanhaiya-Lieferungeneinzelne Schrauben, parallele Doppelschnecken, konische DoppelschneckenfässerUndKunststoffextrudermaschinen. Wählen Sie den Plastifizierungsabschnitt je nach Prozessauftrag aus. Entwerfen Sie dann die Form entsprechend dem Schmelzzustand, den dieser Abschnitt aufrechterhalten kann.
Überprüfen Sie bei Rezepturen mit abrasivem Holz und Mineralien das Verschleißpaket für Schnecke und Zylinder, bevor Sie die Schimmelbeschränkung erhöhen. Nanhaiyas bestehender Führer,Schneckenzylinder für die WPC-Extrusion: So stoppen Sie den Holz-Kunststoff-Verschleißbehandelt Entlüftung, Temperatur und Oberflächenauswahl, ohne die Profilwerkzeugentscheidungen in diesem Artikel zu duplizieren.
Unsere Werksansicht:Wenn eine neue Form den Druck erhöht, wird oft sofort die Matrize dafür verantwortlich gemacht. Manchmal ist die Einschränkung falsch. Manchmal kann die Schnecke keine gleichmäßige, vollständig vorbereitete Schmelze mit der erforderlichen Geschwindigkeit liefern. Wir vergleichen den Druck vor und nach Änderungen, überprüfen den Sieb- und Materialzustand und bestätigen die tatsächliche Nettoleistung, bevor wir den Durchflussweg erneut unterbrechen.

Der Profilfluss muss gemeinsam am Düsenausgang ankommen
Ein WPC-Profil kann in einem Abschnitt dicke Außenwände, dünne Innenstege, tiefe Rillen und kleine Ecken enthalten. Jeder Weg widersteht dem Fluss unterschiedlich. Wenn die Schmelze einen Bereich zu schnell und einen anderen zu langsam erreicht, kann das Profil ziehen, sich verdrehen, reißen oder eine ungleichmäßige Dichte und Oberfläche aufweisen.
Das Werkzeugdesign nutzt Übergangsform und lokalen Strömungswiderstand, um den Abschnitt auszugleichen. Das Ziel ist nicht an jedem internen Punkt die gleiche Geschwindigkeit. Das Ziel ist ein stabiles Profil am Ausgang, das der Kalibrator ohne übermäßige Korrektur unterstützen kann.
Außenwände
Sichtflächen benötigen eine stabile Versorgung und eine entsprechende Oberfläche an der Düsenlippe. Dicke Abschnitte transportieren außerdem mehr Wärme in den Kalibrator und können langsamer abkühlen als dünne Abschnitte.
Interne Webseiten
Dünne Rippen sind anfällig für unvollständige Füllung oder Risse. Ihre Vorschubwege, Verbindungsstellen und die nachgelagerte Unterstützung sollten in den Werkzeug- und Abnahmezeichnungen sichtbar sein.
Rillen und Ecken
Kleine Merkmale können lokale Fließ- und Finishprobleme verstärken. Markieren Sie die Funktionskanten, damit die Werkzeugkorrektur die Passform schützt, anstatt eine unkritische Oberfläche zu verbessern.



Unsere Werksansicht:Eine Schimmelbeseitigung sollte einen begründeten Anlass haben. Wir markieren, wo das Profil schwer, dünn, schnell, langsam oder verzerrt ist, und ändern dann den verantwortlichen Strömungsbereich in kontrollierten Schritten. Das Schleifen einer Matrizenlippe, weil das Profil „falsch aussieht“, kann einen Fehler gegen einen anderen austauschen und die für den nächsten Satz benötigte Aufzeichnung entfernen.
Kalibrierung und Kühlung bestimmen das Kälteprofil
Die Extrusionsdüse bildet einen heißen Abschnitt. Der Kalibrator ermittelt und unterstützt kritische Oberflächen, während die Wärme das Material verlässt. Die Kühlung erfolgt über Platten, Tanks oder Sprühabschnitte, und der Abzug bewegt das Profil unter kontrollierter Spannung. Diese Komponenten müssen eine gemeinsame Mittellinie und Geschwindigkeitsreferenz haben.
Nanhaiya bietet optionale Kühlkanäle in seinen WPC-Formen an. Geben Sie den Zweck jedes Kreislaufs, die Einlass- und Auslassgröße, die Anforderungen an die Wasserqualität, die Betriebstemperatur und den verfügbaren Durchfluss an. Die Anlage sollte auch den Zugang zu Reinigungskanälen planen, in denen sich Ablagerungen oder Ablagerungen ansammeln können.
| Nachgeschalteter Eingang | Auswirkung auf das Profil | Käuferdaten zur Verfügung stellen |
|---|---|---|
| Kontakt und Support für den Kalibrator | Hält ausgewählte Außenflächen, Rillen, Kanten oder Hohlräume, während der Abschnitt abkühlt | Zeichnung des Kalibrators, Länge, Anzahl der Stufen, Vakuummethode und Einstellbereich |
| Kühlwasserzustand | Ändert die Wärmeabfuhrrate und die Dimensionsstabilisierung | Vorlauftemperaturbereich, Durchfluss, Druck, Wasserqualität und Umwälzsystem |
| Abstand von der Matrize zum Kalibrator | Ändert nicht unterstütztes Hot-Profile-Verhalten vor der Größenanpassung | Leitungsaufbau, Einstellbereich und Startzugang |
| Abzugstyp und Ausrichtung | Legt die Liniengeschwindigkeit fest und kann das Profil ungleichmäßig ziehen | Riemen- oder Schienenanordnung, Geschwindigkeitsbereich, Kontaktlänge und Mittenhöhe |
| Schneiden und Stapeln | Kann nach der primären Abkühlung Bewegung sichtbar machen oder erzeugen | Schnittlänge, Säge- oder Fräsertyp, Auflagetisch und Stapelmethode |
Versprechen Sie keine Kaltmaße am Matrizenausgang.Vereinbaren Sie, wo und wann jede Dimension nach dem Abkühlen gemessen wird. Verwenden Sie für Freigabemuster und Produktionskontrolle die gleiche Konditionierungs- und Messmethode.
Die Profilextrusionsforschung des USDA Forest Products Laboratory beschreibt einen Prozess, bei dem das geschmolzene WPC durch eine Düse geformt wurde, gefolgt von einer Kalibrierdüse, einem Wassersprühtank und einem Abzieher. Diese Reihenfolge ist eine nützliche Erinnerung: Das Formergebnis gehört zur gesamten Linie, auch wenn die Form als Ganzes gekauft wird.
Geben Sie den Formenbau, die Behandlung und die Inspektion an
Nanhaiya fertigt seine WPC-Formen aus Stahl und bezeichnet hochfesten legierten Stahl mit gehärteten und polierten Oberflächen für die Arbeitsbereiche. Jede Form ist CNC-gefräst, wärmebehandelt und poliert. Die endgültige Vereinbarung sollte diese allgemeinen Produktattribute in Anforderungen auf Komponentenebene umwandeln.
- Materialqualität für jede Hauptkomponente
- Umfang der Wärmebehandlung und Härtung
- Fertige Härteanforderung und Prüfort
- Anforderungen an die Fließoberflächenbeschaffenheit
- Kritische Abmessungen und Toleranzen
- Register, Dübel und Montagehinweise
- Heizungsmenge, Leistung, Spannung und Anschlüsse
- Thermoelementtyp, Standort und Kabeldetails
- Druck- und Schmelztemperaturanschlüsse
- Kühlkanalzeichnung und Druckprüfung
- Befestigungsmaterial, Qualität und Ersatzmenge
- Auswechselbarer Einsatz und Verschleißteildefinition
- Rostschutz, Verpackungs- und Lagerungsmethode
- Material-, Behandlungs- und Maßaufzeichnungen
Fordern Sie nicht überall den härtesten Untergrund. Der Matrizenkörper, die Einsätze, die Befestigungselemente, der Adapter und die Halterung haben unterschiedliche Aufgaben. Die Spezifikation sollte Oberflächenzustand, Untergrundfestigkeit, Reparaturmethode und Korrosionseinwirkung mit dem erwarteten Holz- und Mineralgehalt kombinieren.


Die Lieferantenqualifizierung kann die von Nanhaiya umfassenProduktionsausrüstung, ZertifikatsinformationenUndInstallations- und Wartungsunterstützung. Geben Sie die erforderlichen Dokumente und Unterlagen in die Bestellung ein, anstatt sich auf eine allgemeine Katalogaussage zu verlassen.
Verwenden Sie das Fehlermuster, um die verantwortliche Zone zu finden
WPC-Profilfehler können im Rohmaterial, im Mischer, im Zuführer, in der Schnecke und im Zylinder, in der Form, im Kalibrierer, im Kühlabschnitt oder im Abzug auftreten. Die Lage eines Defekts im Querschnitt und seine zeitliche Veränderung geben nützliche Hinweise. Notieren Sie sie, bevor Sie gemeinsam Temperatur, Geschwindigkeit und Werkzeug ändern.
| Beobachteter Mangel | Schimmelkontrollen | Andere Leitungsprüfungen | Beschaffungslektion |
|---|---|---|---|
| Profildrehungen in einer wiederholbaren Richtung | Strömungsgleichgewicht, Wandausgleich, Düsenausrichtung und Entladungszustand | Kalibriererposition, Kühlbalance und Abzugsausrichtung | Machen Sie nach dem vollständigen Abkühlen einen gemessenen Abnahmepunkt |
| Eine Wand oder Rippe ist dünn | Lokale Einschränkung, Einsatzposition, Ablagerung, Verschleiß oder beschädigte Strömungsoberfläche | Formelkonsistenz, Feuchtigkeit, Siebzustand und Ausgabestabilität | Markieren Sie alle kritischen Wände und Rippen in der Zeichnung |
| Interne Bahnbrüche | Bahneinzugspfad, Kreuzungsdesign und Ausgangsunterstützung | Feuchtigkeit, Verschmutzung, Schmelzvorbereitung, Geschwindigkeit und freitragende Distanz | Beziehen Sie beim Lauftest eine Querschnittsprüfung ein |
| Raue oder zerrissene Oberfläche | Düsenlippenoberfläche, Ablagerung, Temperatur und lokaler Fluss | Formel, Schmierstoffbalance, Feuchtigkeit, Dispersion und Liniengeschwindigkeit | Genehmigen Sie eine physische Oberflächenprobe nach einer benannten Formel |
| Blasen oder Nadellöcher | Stauzonen und lokale Überhitzung | Holzfeuchtigkeit, Trocknung, Zufuhr, Entlüftung und Entfernung flüchtiger Stoffe | Halten Sie die Feuchteaufbereitung und Entlüftungsleistung im Prüfplan fest |
| Braune oder schwarze Flecken | Totzonen, Ablagerungen, örtliche Übertemperatur und Reinigungsschäden | Fassablagerungen, thermische Geschichte, Abschaltpraxis und kontaminiertes Futter | Fordern Sie ein dokumentiertes Verfahren zum Starten, Herunterfahren und Reinigen an |
| Abmessungen driften während eines Laufs | Thermische Bewegung, lockere Einstellung, Verschleiß und Zustand des Kühlkanals | Leistung, Temperatur, Druck, Vakuum, Wasser und Abzugsgeschwindigkeit | Verwenden Sie eine zeitgesteuerte Probenahme während eines stabilen Laufs und nicht eine frühe Probenahme |
| Hoher Druck und geringe Leistung | Eingeschränkter Durchfluss, verstopfter Weg, ungeeigneter Übergang oder niedrige Düsentemperatur | Siebverstopfung, verschlissene Schnecke, Zufuhrbegrenzung und Materialviskosität | Definieren Sie den Druckort und ein nutzbares Betriebsfenster |
Praktische Diagnosemethode:Markieren Sie oben, unten, links und rechts auf dem Extrudat und dem endgültigen Profil. Notieren Sie die gleiche Ausrichtung durch den Kalibrator. Wenn sich der Defekt nach einer Linienkomponente dreht oder verändert, ist die Untersuchung ein besserer Ausgangspunkt als eine allgemeine Anweisung, die Form anzupassen.
Unsere Werksansicht:Wir sind vorsichtig, wenn ein Defekt nur als „die Oberfläche ist schlecht“ beschrieben wird. Wir fragen, wo es auftritt, ob es kontinuierlich ist, wann es nach dem Start beginnt, welche Formelcharge läuft und was mit dem Druck passiert. Ein nahes Foto mit Orientierung und festgehaltenem Ausschnitt spart oft mehr Zeit als eine lange Nachricht.

RFQ-Checkliste für WPC-Extrusionsformen
Eine vollständige Ausschreibung macht Angebote vergleichbar und gibt dem Engineering-Team einen klaren Referenzzustand. Verwenden Sie für die Produktzeichnung, die Formel, das Linienlayout und das Abnahmedokument eine einzige Revisionsnummer.
- Identifizieren Sie das fertige Produkt.Behandeln Sie Terrassendielen, Zäune, Türrahmen, Decken, Paneele, Verkleidungen oder andere Profile. Erläutern Sie die Anwendung und welche Oberflächen sichtbar bzw. funktionsfähig sind.
- Bringen Sie den kontrollierten Querschnitt an.Beziehen Sie Abmessungen, Wände, Rippen, Hohlräume, Radien, Bezugspunkte, Toleranzen, Geradheit, Verdrehung und Zielmasse pro Länge ein.
- Geben Sie die vollständige Formel an.Listen Sie Polymerqualität, Holzart und -gehalt, mineralischen Füllstoff, Schmiermittel, Haftvermittler, Stabilisator, Pigment, Recyclinganteil und etwaige Schaum- oder Deckschichtsysteme auf.
- Beschreiben Sie die Materialvorbereitung.Geben Sie Informationen zum Trocknen, Mischen, Compoundieren, Pelletieren, Lagern, zur Schüttdichte und zur Feuchtigkeitskontrolle an.
- Definieren Sie die Extrusionsroute.Geben Sie Einzelschnecke, Parallelzwilling, Konuszwilling oder Tandem an; Schraubendurchmesser; Ausgabe; Liniengeschwindigkeit; Filterung; normaler Druck; und Temperaturfenster.
- Steuern Sie die mechanische Schnittstelle.Befestigen Sie Flansch, Register, Lochkreis, Schmelzeeinlass, Dichtfläche, Mittenhöhe, Stütze, Hebevorrichtung und Raumhülle.
- Listen Sie Strom- und Versorgungsdaten auf.Geben Sie Spannung, Frequenz, Heizungssteuerung, Thermoelementtyp, Kabelstandard, Kühlwassertemperatur, Durchfluss, Druck und Qualität an.
- Zeigen Sie das Downstream-Layout an.Beinhaltet Kalibrierabschnitte, Vakuum- oder Wasseranschlüsse, Kühltanks, Auflagetische, Abzug, Prägeeinheit, Schneidegerät und verfügbare Einstellungen.
- Oberflächenarbeit definieren.Geben Sie an, ob das Produkt die Linie glatt, geprägt, geschliffen oder gebürstet verlässt und wie viel Material der Sekundärprozess entfernt.
- Listen Sie alle gelieferten Komponenten auf.Separate Adapter, Düsenkörper, Einsätze, Kalibratoren, Kühlplatten, Heizungen, Sensoren, Dichtungen, Befestigungselemente, Ständer, Werkzeuge und Ersatzteile.
- Fordern Sie die technischen Unterlagen an.Fügen Sie Zeichnungen, Stücklisten, Material- und Behandlungsaufzeichnungen, Inspektionsbericht, elektrische Liste, Kühldiagramm, Handbuch und Ersatzteilliste hinzu.
- Schreiben Sie den Abnahmetest.Nennen Sie die Formel, das Profil, die Leistung, die Geschwindigkeit, die Laufdauer, die Prozessaufzeichnungen, die Probenahmehäufigkeit, die Dimensionsgrenzen, die Oberflächenproben und die Tests des fertigen Produkts.
Austauschwarnung:Verwenden Sie keine abgenutzte Form als einzige Definition des neuen Satzes. Kombinieren Sie Originalzeichnungen, Maschinenschnittstellenmessungen, ein gut erhaltenes Profil und den Grund für den Austausch. Durch das Kopieren abgenutzter Strömungsmerkmale kann der alte Defekt reproduziert werden.
Informationen zu PVC- oder WPC-Platten finden Sie unterKonischer Doppelschneckenzylinder aus PVC-Plattemit dem Werkzeugpaket. Vergleichen Sie für Hochleistungs- oder Compoundieraufgaben diegleichläufiges paralleles Doppelschneckenrohrund das breitereParallel-Doppelschneckenbereich. Diese Links unterstützen die Auswahl der Ausrüstung; Die endgültige Wahl hängt immer noch von der Formel und dem Prozessweg ab.
Nehmen Sie die Form mit einem kontrollierten Produktionslauf an
Beginnen Sie mit der Komponenteninspektion und überprüfen Sie dann das Umformergebnis an der Linie. Die vereinbarte WPC-Formel ist wichtig, da ein anderes Polymer, ein anderer Holzgehalt, ein anderer Feuchtigkeitszustand oder ein anderes Schmiermittelsystem Druck, Oberfläche und Dimensionserholung verändern können.
| Akzeptanzphase | Was zu überprüfen ist | Aufzeichnung zum Aufbewahren |
|---|---|---|
| Dokumentenprüfung | Zeichnungsüberarbeitungen, Komponentenliste, Material- und Behandlungsumfang, Heizungen, Sensoren, Kühlkreisläufe, Ersatzteile und Handbücher | Unterzeichnetes Dokumentenregister |
| Bankinspektion | Kritische Schnittstellen, Register, Öffnungen, Einsätze, Dichtflächen, Befestigungselemente, Strömungsflächen und Montageausrichtung | An Teilenummern gebundener Maß- und Bildbericht |
| Installation | Mittenhöhe, Flanschpassung, Halterung, Hebezugang, Heizungsverkabelung, Sensoren, Wasseranschlüsse und Ausrichtung auf Kalibratoren | Installationscheckliste und Fotos |
| Aufheizen | Zonenidentifikation, Reaktion des Reglers, Sensormesswert, Stromaufnahme, Leckage und Zustand des Kühlkanals | Zonenkarte und stabilisierte Messwerte |
| Produktionslauf | Zugelassene Formel, Futterzubereitung, Leistung, Liniengeschwindigkeit, Temperaturen, Druck, Motorlast, Kühlung und Abzugsbedingungen | Zeitbasiertes Prozessblatt und zurückgehaltene Rohstoffprobe |
| Profilinspektion | Außenabmessungen, Wand- und Rippenabschnitte, Geradheit, Verdrehung, Oberfläche, Farbe, Masse pro Länge und Passung mit passenden Bauteilen | Messungen sind an Schnittposition und Produktionszeit gebunden |
| Veränderung und Erholung | Vereinbarte Anpassung, normales Stoppen und Neustarten oder eine Größen- oder Farbänderung, wenn es für die tägliche Produktion wichtig ist | Abmeldung durch den Bediener und Liste der verbleibenden Maßnahmen |
Für das fertige Produkt sind möglicherweise Tests erforderlich, die weit über die Profilabmessungen hinausgehen.ASTM D7031ist ein Leitfaden zur Bewertung der mechanischen und physikalischen Eigenschaften von WPC-Produkten und besagt, dass Benutzer die für die Anwendung geeigneten Tests auswählen sollten.ASTM D7032-21deckt Leistungsbewertungen für Terrassendielen, Treppenstufen, Schutzvorrichtungen und Handläufe aus WPC und Kunststoffholz ab.
Für Terrassendielen aus naturfaserverstärktem Verbundwerkstoff,ISO 16616:2015stellt Testmethoden bereit, währendISO 19821:2017Adressen Spannenbewertung. Bestätigen Sie die geltende Ausgabe, den nationalen Code und den Produktumfang, bevor Sie den Vertrag schreiben. Die Form trägt nicht die Konformität des fertigen Produkts.
Unsere Werksansicht:Die beste Übergabe ist ein stabiles Prozessfenster und ein Satz rückverfolgbarer Proben. Wir wollen wissen, welche Formel lief, wie schnell sich die Linie bewegte, wo sich der Druck stabilisierte, wie die Kühlung eingestellt wurde und wann jede Probe geschnitten wurde. Eine gut aussehende Tafel auf einem Tisch erklärt nicht, ob die Zeile sie wiederholen kann.

Häufig gestellte Fragen
Welche Informationen sind für ein Angebot für eine WPC-Extrusionsform erforderlich?
Senden Sie die endgültige Profilzeichnung mit Toleranzen, der vollständigen WPC-Formel, der Materialvorbereitungsmethode, Extruder- und Adapterdetails, Zielausstoß und Liniengeschwindigkeit, Kühl- und Abzugsanordnung, Oberflächenanforderungen, Umstellungsplan, verfügbaren Betriebsmitteln und einem messbaren Abnahmetest. Ein physisches Produktmuster ist sinnvoll, sollte aber die kontrollierte Zeichnung nicht ersetzen.
Kann eine WPC-Form Holzverbundstoffe auf PE-, PP- und PVC-Basis verarbeiten?
Die gleiche fertige Form macht die Materialien nicht austauschbar. WPC-Formulierungen auf PE-, PP- und PVC-Basis können sich in Fließfähigkeit, Temperaturfenster, Schmierung, Absenkung und Kühlreaktion unterscheiden. Wir überprüfen die genaue Formel und den Verarbeitungsweg, bevor wir entscheiden, ob ein Werkzeugkörper und separate Einsätze praktisch sind oder ob spezielle Werkzeuge sicherer sind.
Enthält eine WPC-Extrusionsform den Kalibrator?
Der angegebene Umfang muss sagen. Die Extrusionsdüse formt die heiße Schmelze, während der Kalibrierer, die Kühlabschnitte und der Abzug das Profil beim Abkühlen halten und stabilisieren. Fordern Sie eine individuelle Werkzeugliste an, in der die Matrize, Adapter, Kalibratoren, Kühlplatten, Dichtungen, Heizungen, Sensoren und Wechselteile aufgeführt sind.
Warum verdreht oder verbiegt sich das WPC-Profil nach dem Formen?
Verdrehungen oder Krümmungen können durch ungleichmäßige Düsenströmung, unausgeglichene Wand- oder Bahnabschnitte, ungleiche Kühlung, Kalibrierungsausrichtung, instabile Ausgabe, ungleichmäßige Temperatur oder einen falsch ausgerichteten Abzug verursacht werden. Messen Sie die Richtung und den Zeitpunkt der Verzerrung, bevor Sie mehrere Variablen anpassen. Das komplette Form- und Kühlsystem muss überprüft werden.
Welches Material verwendet Nanhaiya für WPC-Formen?
Auf der WPC-Formenseite von Nanhaiya wird Stahl aufgeführt und hochfester legierter Stahl mit gehärteten und polierten Oberflächen beschrieben. Jede Form ist CNC-gefräst und wärmebehandelt, mit optionalen Kühlkanälen. Das genehmigte Angebot sollte die genaue Güteklasse, den Behandlungsumfang, die Fließoberflächenbeschaffenheit und die Inspektionsaufzeichnungen für das Projekt enthalten.
Wie sollte ein hohles WPC-Terrassenprofil spezifiziert werden?
Geben Sie den vollständigen Querschnitt mit Außenabmessungen, Wand- und Rippendicken, Hohlraumgeometrie, Radien, kritischen Toleranzen, sichtbaren Flächen, Präge- oder Schleifzugabe, Zielmasse pro Länge und der endgültigen Produkttestnorm an. Markieren Sie, welche Abmessungen funktionsfähig sind, damit der Werkzeughersteller weiß, wo die Anpassung am wichtigsten ist.
Kann die Form die Einhaltung der WPC-Terrassenstandards gewährleisten?
Nein. Die Form steuert die Profilbildung, aber die Leistung des Endprodukts hängt auch von der Formel, der Mischung, der Feuchtigkeitskontrolle, den Extrusionsbedingungen, der Kühlung und dem Produktionsqualitätssystem ab. Der Hersteller muss die fertigen Terrassendielen gemäß den geltenden Anforderungen testen, z. B. der ausgewählten ASTM-, ISO- oder nationalen Norm.
Wie soll eine WPC-Extrusionsform angenommen werden?
Überprüfen Sie zunächst die genehmigten Zeichnungen, Materialien, Behandlungen, Schnittstellen, Heizungen, Sensoren, Strömungsoberflächen und tauschen Sie Teile aus. Führen Sie dann die vereinbarte Produktionsformel mit einem benannten Profil, einer bestimmten Leistung und einer bestimmten Liniengeschwindigkeit aus. Zeichnen Sie die Prozessbedingungen auf und messen Sie die Abmessungen, Wand- und Rippenabschnitte, Geradheit, Verdrehung, Oberfläche, Masse pro Länge und alle in der Produktspezifikation erforderlichen Tests des gekühlten Profils.
Technischer Inhalt, zusammengestellt aus Nanhaiyas aktuellen WPC-Seiten zu Formen, Schneckenzylindern, Ausrüstung und Service. Externer technischer Support ist auf offizielle USDA-, ASTM- und ISO-Quellen beschränkt. Die endgültigen Werkzeugabmessungen, Materialien, Behandlung, Linienumfang und Abnahmekriterien werden durch die genehmigten Projektdokumente gesteuert.