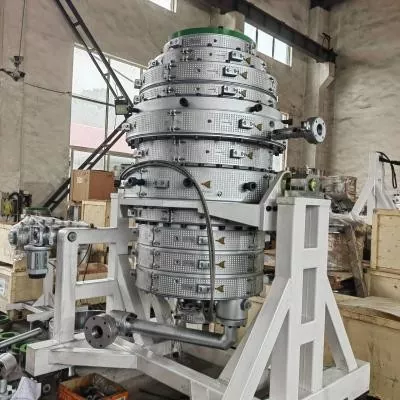
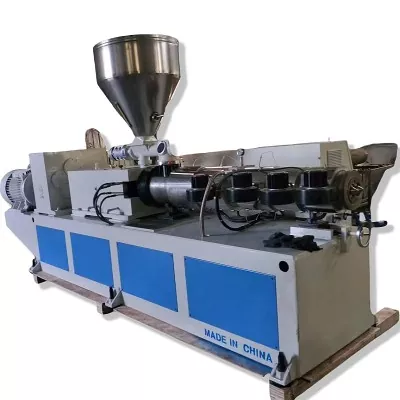
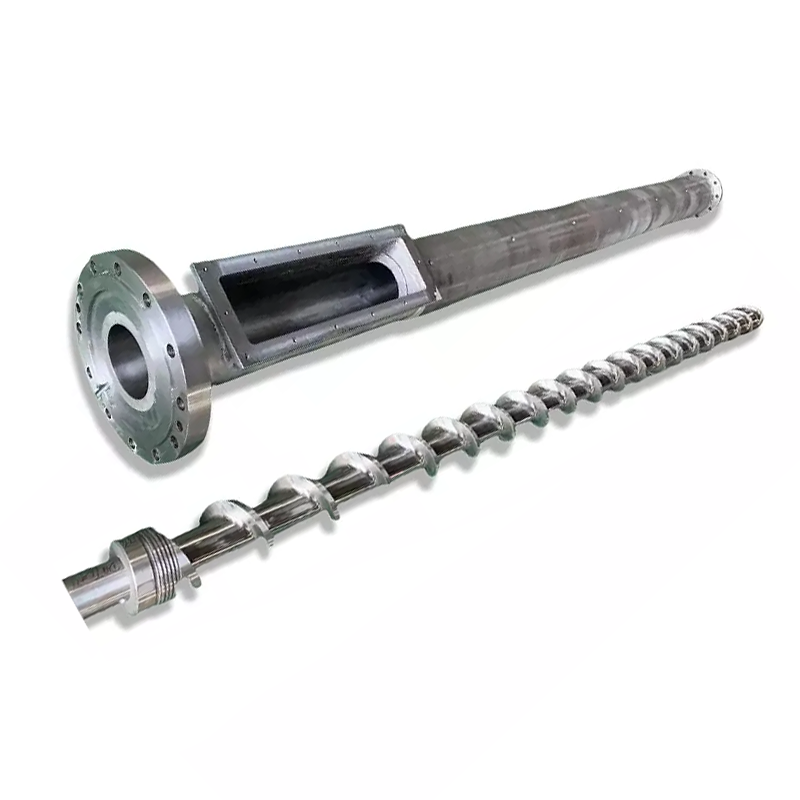
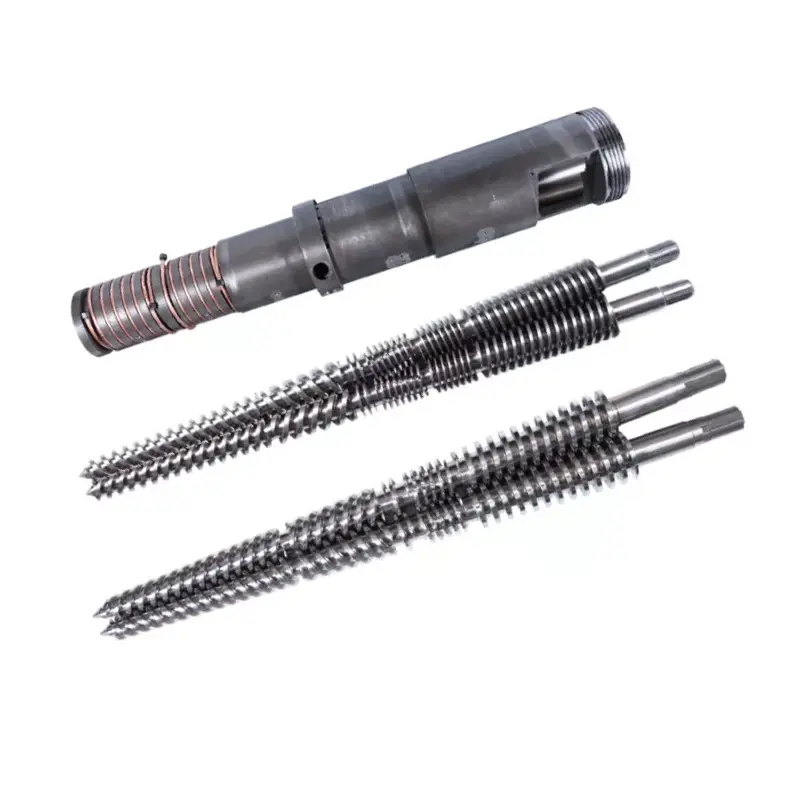
EinExtruderschneckenzylinderist das Herzstück eines Kunststoffextruders – eine rotierende Schnecke in einem beheizten Zylinder, die Kunststoff schmilzt und ihn mit konstantem Druck vorwärts pumpt. Die Wahl des richtigen Produkts hängt von drei Dingen ab: demTyp(Einzelschnecke, Doppelschnecke, konisch oder parallel), dieMaterialEs muss laufen (was die Oberfläche festigt – nitriert für saubere Harze, bimetallisch für abrasive oder korrosive) und wie es istspezifiziert und gebaut. Wenn Sie das richtig machen, läuft es jahrelang. Dieser Leitfaden geht durch alle drei.
Was auch immer Sie extrudieren – Rohre, Profile, Folien, Bleche, Verbundwerkstoffe oder Pellets – dasExtruderschneckenzylinderist der Teil, der die eigentliche Arbeit erledigt. Es ist auch der Teil, der sich abnutzt, und der am ehesten darüber entscheidet, ob Ihre Linie sauber und in den Spezifikationen läuft oder Sie in puncto Qualität und Ausfallzeiten benachteiligt. Dieser Leitfaden fasst das gesamte Thema zusammen: Was ein Schraubzylinder ist, welche Typen, welche Materialien er hat, wie man ihn an Ihr Material anpasst und wie man einen langlebigen Ersatz spezifiziert. Wir bauen seit mehr als 20 Jahren Schnecken und Zylinder, deshalb sorgen wir dafür, dass alles gerade und praktisch ist, und weisen Sie auf tiefere Führungen hin, wo Sie sie brauchen.
Was ist ein Extruderschneckenzylinder?
EinExtruderschneckenzylinderist die Kernbaugruppe eines Kunststoffextruders: eine präzise gefertigte Schnecke, die sich in einem beheizten zylindrischen Zylinder dreht. Am Einfüllende wird fester Kunststoff – Pellets oder Pulver – eingefüllt. Während sich die Schnecke dreht, schmelzen die Hitze des Zylinders und die Scherkräfte der Schnecke das Material, und die Schneckengeometrie fördert und setzt es unter Druck, wodurch eine gleichmäßige Schmelze durch die Matrize am anderen Ende gedrückt wird.
Die Schraube und der Zylinder sind ein aufeinander abgestimmtes Paar und nicht zwei separate Teile. Der winzige Spielraum zwischen den Schneckengängen und der Zylinderbohrung bestimmt den Ausstoß und die Qualität der Schmelze. Wird dieser Spielraum durch Verschleiß vergrößert, verliert die Maschine beides. Aus diesem Grund werden beide gemeinsam entwickelt, gebaut und ausgetauscht, und der Schneckenzylinder steht im Mittelpunkt jedes Extrusions- oder Einspritzprozesses.

Wie ein Schraubenzylinder funktioniert
Die meisten Extruderschnecken erledigen ihre Arbeit über drei Zonen entlang der Schneckenlänge. DerFutterzonenimmt festes Material auf und beginnt, es vorwärts zu bewegen. DerKompressionszone– dort, wo der Schneckenkanal flacher wird – verdichtet und schmilzt der Kunststoff durch Hitze und Scherung. DerDosierzoneDann pumpt es den geschmolzenen Kunststoff mit einem gleichmäßigen, kontrollierten Druck vorwärts, bereit für die Form.
Wärme kommt von zwei Stellen: den Zylinderheizungen und der mechanischen Scherung der Schnecke, die das Polymer bearbeitet. Wenn Sie sie gut ausbalancieren, wird das Material gleichmäßig plastifiziert, ohne dass es zu einer Überhitzung kommt. Das Ganze funktioniert nur aufgrund des engen Abstands zwischen Schnecke und Zylinder – er verhindert, dass die Schmelze über die Schneckengänge nach hinten rutscht. Bautoleranzen und Oberflächenhärte sorgen dafür, dass dieses Spiel im Laufe der Zeit eng bleibt. Genau aus diesem Grund sind Materialauswahl und Fertigungsqualität genauso wichtig wie das Schraubendesign.
Rund um das Fass sind in Zonen gruppierte Heizbänder angebracht, die jeweils auf einer bestimmten Temperatur gehalten werden und über eine Kühlung verfügen, damit die Schmelze nie überhitzt. Am anderen Ende gibt die Matrize der Schmelze ihre endgültige Form. Die Aufgabe der Baugruppe besteht darin, eine Schmelze mit einheitlicher Temperatur und einheitlichem Druck zu erzeugen, da sich jede Abweichung stromaufwärts als Fehler im Produkt stromabwärts zeigt.
Arten von Extruderschneckenzylindern
„Schraubenzylinder“ umfasst mehrere unterschiedliche Maschinen. Welche die richtige ist, hängt davon ab, ob Ihr Prozess dies erfordertPumpeein Material bzwmischenEs.
Einzelne Schraube
A einzelne SchraubeLäuft eine Welle in einer runden Bohrung. Es fördert und pumpt extrem gut, was es zum wirtschaftlichen Arbeitstier für die großvolumige Extrusion eines einheitlichen Materials macht – Rohre, Profile, Bleche, Folien und Drahtbeschichtungen. Was es nicht tut, ist ein intensives Mischen.
Doppelschnecke
Eine Doppelschnecke treibt zwei ineinandergreifende Wellen in einer Bohrung in Form einer Acht an. Der springende Punkt ist das Ineinandergreifen: Es sorgt für intensives Mischen, positive Förderung und eine strenge Kontrolle über Scherung und Verweilzeit, weshalb Doppelschnecken für Compoundierung, Masterbatch, reaktive Extrusion und schwierige oder gefüllte Materialien zuständig sind. Wenn Sie beides abwägen, unser Leitfaden dazuEinschneckenextruder vs. Doppelschneckenextrudergeht tief in den Kompromiss ein.
Parallele vs. konische Doppelschnecke
Doppelschnecken sind nach ihrer Form wieder gespalten. Aparallele DoppelschneckeHält einen konstanten Durchmesser und nutzt modulare,rekonfigurierbare Elemente – die vielseitige Wahl für Compoundierung und hohe Ausbringung. Akonische Doppelschneckeverjüngt sich von einem breiten Einlaufende zu einem schmalen Auslauf und sorgt für eine große Einlauföffnung und ein hohes Drehmoment bei niedriger Geschwindigkeit – die klassische Maschine für Hart-PVC-Rohre und -Profile. Wir vergleichen sie ausführlich inkonische vs. parallele Doppelschneckenextruder.Doppelschnecken sind ebenfalls entweder gleichläufig (beste Vermischung) oder gegenläufig (hoher Druck, üblich bei PVC).

Spritzguss-Schneckenzylinder
EinSpritzgussschneckenzylinderfunktioniert nach dem gleichen Schmelz- und Förderprinzip, ist jedoch eher für den Hin- und Herbewegungszyklus einer Spritzgießmaschine als für die kontinuierliche Extrusion konzipiert. Die nachstehende Oberflächen- und Materiallogik gilt auch für ihn.
Auf einen Blick sehen Sie hier die Haupttypen:
| Typ | Am besten für | Mischen | Typische Produkte |
|---|---|---|---|
| Einzelne Schraube | Großvolumige Extrusion eines Materials | Niedrig | Rohr, Profil, Blech, Folie |
| Paralleler Zwilling | Compoundierung, hoher Ausstoß, Flexibilität | Hoch | Compounds, Masterbatch, Pellets |
| Konischer Zwilling | Kompaktes PVC-Rohr und -Profil | Hoch | UPVC-Rohr, Profil, WPC |
| Einspritzschnecke | Spritzgießzyklus | Variiert | Formteile |
Wo Extruderschneckenzylinder verwendet werden
In der gesamten Kunststoffindustrie findet sich die gleiche Kernkomponente, konfiguriert für die jeweilige Aufgabe. In Rohr- und Profillinien formt es PVC, PE und PPR. Bei Folien und Platten speist es die Matrize, die Verpackungen und Karton herstellt. Beim Compoundieren werden Polymere mit Füllstoffen, Pigmenten und Additiven zu Pellets vermischt und auch die Masterbatch-Produktion wird durchgeführt. Es treibt Recyclinglinien an, die Schrott und Mahlgut wiederaufbereiten, Kabel- und Drahtbeschichtungen sowie die hin- und hergehenden Zylinder in Spritzgießmaschinen. Überall dort, wo Kunststoff geschmolzen und geformt wird, sorgt eine Schnecke und ein Zylinder für das Schmelzen. Was sich von Branche zu Branche ändert, ist der Typ, die Oberfläche und die Geometrie – und genau deshalb ist eine sorgfältige Spezifikation wichtiger als eine Katalogteilenummer.
Schneckenzylindermaterialien und Oberflächenbehandlungen
Ein Schneckenzylinder lebt in einer anspruchsvollen Umgebung – Hitze, Druck, Reibung und oft abrasive oder korrosive Materialien. Der Grundstahl verleiht ihm Festigkeit; Die Oberflächenbehandlung verleiht ihm Verschleiß- und Korrosionsbeständigkeit. Es dominieren zwei Flächen.
Basisstahl und Nitrieren
Die gemeinsame Basis ist ein Nitrierstahl wie z38CrMoAlA. Beim Gasnitrieren wird eine dünne Schicht an der Oberfläche gehärtet, wodurch saubere, ungefüllte Harze wie PE, PP und ABS bei vernünftigen Kosten eine gute Verschleißfestigkeit erhalten. Ein nitriertesSchraubenzylinderist die wirtschaftliche und zuverlässige Wahl, wenn das Material nicht besonders abrasiv oder korrosiv ist.
Bimetallisch
Bei abrasivem oder korrosivem Einsatz verschmilzt ein Bimetall-Lauf eine viel härtere, dickere Legierungsschicht im Inneren der Bohrung – auf Nickelbasis für Korrosion, mit Wolframcarbid für Abrieb – auf einem zähen Grundstahl. Es kostet mehr, hält aber viel länger, wo eine nitrierte Oberfläche durchscheuern würde. Bei unseren eigenen Bimetallfässern bringen wir die Bohrung auf etwa 62 HRC, wo viele Geschäfte bei 58 aufhören. Den vollständigen Vergleich finden Sie in unserem Leitfaden zuBimetall vs. nitrierte Schneckenzylinder.
Auch die Schraube wird behandelt
Oberflächenhärten ist nicht nur eine Fassarbeit. Neben dem Nitrieren werden Schneckenstege häufig auch mit einer Hartauftragung versehen – einer verschleißfesten Legierung, die auf die Stegstege geschweißt wird, dem Punkt mit dem höchsten Verschleiß an der Schnecke – damit die Schnecke mit der Bohrung Schritt hält. Wenn eine Schnecke und ein Zylinder unterschiedlich schnell verschleißen, nimmt das Spiel ab und die Qualität leidet, sodass die beiden so gehärtet sind, dass sie als aufeinander abgestimmtes Paar und nicht als separate Teile funktionieren und verschleißen.
Abstimmung des Schneckenzylinders auf Ihr Material
Hier werden die meisten Schraubenfass-Entscheidungen gewonnen oder verloren. Das Material, das Sie verarbeiten, bestimmt die Oberfläche, die Sie benötigen – nicht umgekehrt. Eine kurze Karte:
| Material | Hauptgefahr für den Lauf | Empfohlene Oberfläche |
|---|---|---|
| Sauberes PE/PP/ABS | Leichte Gebrauchsspuren | Nitriert |
| Hart-PVC | Korrosion + etwas Abrieb | Bimetall (auf Nickelbasis) |
| Glasgefüllt / mineralisch gefüllt | Starker Abrieb | Bimetallisch (karbidreich) |
| WPC (Holz + Spachtelmasse) | Starker Abrieb (+ Korrosion bei PVC-Basis) | Bimetallisch (karbidreich) |
| Recyceltes/kontaminiertes Futter | Abrieb + Unbekannte | Bimetallisch |
Zwei Materialien verdienen ein eigenes Spielbuch.PVCist korrosiv, da es bei der Verarbeitung Salzsäure freisetzt und daher eine korrosionsbeständige Bimetalloberfläche benötigt.WPCist dank seines Holz- und Mineralfüllstoffs eines der abrasivsten Materialien in der Extrusion und benötigt daher die härteste Legierungsschicht, die Sie in die Bohrung einbringen können. Geben Sie jedes Mal die Oberfläche für das Material an.
Wichtige Spezifikationen: Durchmesser, L/D und Kompression
Über Typ und Oberfläche hinaus bestimmen einige Spezifikationen die Leistung eines Schraubzylinders. Sie müssen kein Schraubenkonstrukteur sein, um eine solche zu finden, aber es ist hilfreich zu wissen, was sie bedeuten.
- Durchmesser– auf Ihre Maschine und Zielleistung abgestimmt. Schnecken und Zylinder werden in einem breiten Durchmesserbereich hergestellt, um von kleinen Profillinien bis hin zu großen Extrudern für alles geeignet zu sein.
- L/D-Verhältnis– die Länge der Schraube geteilt durch ihren Durchmesser. Ein längeres L/D gibt mehr Zeit zum Schmelzen und Mischen; ein kürzerer ist kompakter. Der richtige Wert hängt vom Material und Prozess ab.
- Kompressionsverhältnis— Wie flach wird der Schneckenkanal von der Einspeisung bis zur Dosierung? Eine höhere Kompression beansprucht einige Materialien härter; wärmeempfindliche Polymere wie PVC bevorzugen ein sanfteres Verhältnis.
Diese sind auf das Material und die Aufgabe abgestimmt, weshalb ein speziell angefertigter Lauf besser ist als ein gewöhnlicher Lauf. Geben Sie Ihrem Hersteller die Maschine, das Material und die Ausgabe, und daraus ergibt sich die Geometrie.
Häufige Probleme und worauf sie hinweisen
Wenn eine Schnur außerhalb der Spezifikation liegt, führt die Spur oft zurück zur Schraube und zum Zylinder. Eine schnelle Diagnose:
- Bei gleicher Schneckendrehzahl sinkt die Leistung– abgenutzter Abstand, das klassische erste Anzeichen.
- Druckanstieg oder instabiler Druck— Verschleiß oder ein Futter- oder Temperaturproblem.
- Schwarze Flecken und Verschlechterung— Material, das in abgenutzten Spalten zurückbleibt oder auf einer korrodierten Oberfläche sitzt.
- Schlechte Mischung oder ungeschmolzenes Material– der falsche Schraubentyp für die Aufgabe oder eine verschlissene Schraube.
- Lochfraß an der Schraube oder Bohrung— Korrosion, meist die falsche Oberfläche für das Material.
Jedes Symptom kann mehrere Ursachen haben, aber zwei oder drei zusammen deuten fast immer auf einen verschlissenen oder falsch spezifizierten Lauf hin. Durch die Messung des Verschleißes erfahren Sie, was passiert – und ob es sich bei der Reparatur um eine Reparatur oder einen Ersatz handelt.
Verschleiß, Wartung und Austausch
Jedes Schneckengehäuse verschleißt irgendwann – die Frage ist nur, wie schnell, und das hängt vom Material und der Art und Weise ab, wie die Maschine betrieben wird. Verschleiß äußert sich in einem sinkenden Ausstoß bei gleicher Schneckengeschwindigkeit, einem Anstieg, schlechter Durchmischung, schwarzen Flecken oder einer steigenden Schmelzetemperatur. Die Ursache liegt darin, dass das Spiel zwischen Schnecke und Zylinder über die Toleranz hinausgeht.
Wenn Sie diese Anzeichen sehen, messen Sie, bevor Sie handeln: den Schneckengangdurchmesser, die Zylinderbohrung und das Radialspiel im Vergleich zur Originalspezifikation. Manchmal kann die Schraube wieder aufgebaut werden, während der Lauf noch in Ordnung ist; Sobald die Bohrung über die Toleranz hinaus abgenutzt ist, ist ein Austausch in der Regel die wirtschaftliche Lösung. Unser Leitfaden zuwann ein verschlissenes Schneckenrohr ausgetauscht werden mussführt Sie durch die Messung des Verschleißes und die Entscheidung über Reparatur oder Austausch. Ein paar Gewohnheiten verlängern die Lebensdauer: Passen Sie die Oberfläche an das Material an, halten Sie Verunreinigungen aus dem Futter fern, halten Sie die Temperaturen im zulässigen Bereich und protokollieren Sie bei jeder Wartung die Abstandswerte.
So wählen und spezifizieren Sie einen Extruderschneckenzylinder
Zusammenfassend sind bei der Auswahl eines Schraubzylinders drei Entscheidungen der Reihe nach erforderlich:Typ, DannOberfläche, DannSpezifikation. Wenn Sie sie durcharbeiten, werden Sie nicht viel falsch machen.
- Typ— Pumpt Ihr Prozess ein Material (Einzelschnecke) oder mischt und vermengt er (Doppelschnecke)? Kompakte PVC- oder Profilarbeitsspitzen bis konisch; Hohe Leistung und Flexibilität sprechen für Parallelität.
- Oberfläche— nitriert für saubere Harze, bimetallisch für abrasive oder korrosive Materialien. Wenn Sie Zweifel an einem gefüllten oder PVC-Material haben, verwenden Sie Bimetall.
- Spezifikation— Durchmesser, L/D und Kompression abgestimmt auf Ihre Maschine, Ihr Material und Ihre Leistung.
Um einen genauen Kostenvoranschlag und ein Fass zu erhalten, das direkt hineinfällt, geben Sie Ihrem Hersteller die Marke und das Modell der Maschine, den Schneckendurchmesser und L/D (oder die Originalzeichnung), die Material- und Füllmenge sowie die Zielleistung an. Keine Zeichnung? Ein abgenutztes Muster reicht aus, um einen exakten Ersatz zu entwickeln – oder ein verbessertes Exemplar mit einer härteren Oberfläche als das Teil, das Sie aus dem Verkehr ziehen.
Warum mit Nanhaiya arbeiten?
Wir haben mehr als zwanzig Jahre damit verbracht, Extruderschnecken und -zylinder aller Art zu bauen –einzelne Schraube, parallele Doppelschnecke, konische Doppelschnecke, UndSpritzguss— aus nitriertem 38CrMoAlA-Stahl und Bimetalllegierungen, mit einer Bimetall-Bohrungshärte von bis zu 62 HRC, Toleranzkontrolle und dynamischer Auswuchtprüfung bei jedem Satz. Mit mehr als 500 Kunden und mehr als zwei Jahrzehnten Erfahrung bauen wir auf der Grundlage Ihres Maschinenmodells, einer Zeichnung oder eines Musters Ersatzteile, die mit großen Marken wie KraussMaffei, Cincinnati und Jwell kompatibel sind. Teilen Sie uns Ihr Material, Ihre Maschine und Ihre Leistung mit und Sie erhalten innerhalb von zwölf Stunden eine maßgeschneiderte Empfehlung und ein Angebot.
Benötigen Sie das richtige Schneckenrohr oder einen Ersatz für Ihre Linie? Senden Sie Ihre Maschine, Ihr Material und Ihre Leistung – erhalten Sie innerhalb von 12 Stunden eine Empfehlung und ein Angebot.
Holen Sie sich ein AngebotHäufig gestellte Fragen
Was ist ein Extruderschneckenzylinder?
Es ist das Herzstück eines Kunststoffextruders – eine rotierende Schnecke in einem beheizten Zylinder. Es nimmt festen Kunststoff an einem Ende auf, schmilzt ihn durch Hitze und Scherung und pumpt am anderen Ende bei konstantem Druck eine gleichmäßige Schmelze heraus. Schnecke und Zylinder arbeiten als aufeinander abgestimmtes Paar, und der kleine Abstand zwischen ihnen steuert Leistung und Qualität.
Woraus besteht ein Extruderschneckenzylinder?
Die Basis ist normalerweise ein Nitrierstahl wie 38CrMoAlA, der durch Gasnitrieren für saubere Harze gehärtet wird. Für abrasive oder korrosive Materialien ist es bimetallisch – eine harte, verschleiß- und korrosionsbeständige Legierungsschicht, die im Inneren der Bohrung auf einen zähen Grundstahl aufgeschmolzen ist. Die Oberfläche wird entsprechend dem von Ihnen verarbeiteten Material ausgewählt.
Was sind die wichtigsten Arten von Schraubzylindern?
Einzelschnecke und Doppelschnecke. Die Doppelschnecke unterteilt sich in parallele und konische sowie in gleichläufige und gegenläufige Schnecken, außerdem gibt es Spritzgussschneckenzylinder. Einschneckenpumpe für großvolumige Extrusion; Doppelschneckenmischung und -mischung; Konische Zwillinge eignen sich für kompakte PVC- und Profillinien.
Wie lange hält ein Extruderschneckenzylinder?
Ein gut gepflegtes Exemplar hält in der Regel zwischen 3 und 10 Jahren. Sie hängt vom Material, der Oberflächenbehandlung, den Betriebsbedingungen und der Wartung ab – abrasive und korrosive Materialien verkürzen sie, saubere Harze und eine Bimetalloberfläche verlängern sie.
Wie wähle ich das Richtige aus?
Drei Schritte: Wählen Sie den Typ aus, den Ihr Prozess benötigt, wählen Sie die Oberfläche für Ihr Material und passen Sie dann Durchmesser, L/D und Kompression an die Aufgabe an. Teilen Sie dem Hersteller Ihr Maschinenmodell, Ihr Material und Ihre Leistung mit – eine Zeichnung oder ein Muster macht es genau.
Können Sie für jede Maschinenmarke einen Ersatz herstellen?
Ja. Wir bauen anhand Ihres Maschinenmodells, einer Zeichnung oder eines Musters Ersatzschnecken und -zylinder für die wichtigsten Extruder- und Einspritzmarken – KraussMaffei, Cincinnati, Jwell. Senden Sie die Details für ein Angebot innerhalb von 12 Stunden.