
Was der Schneckenzylinder tatsächlich bewirkt
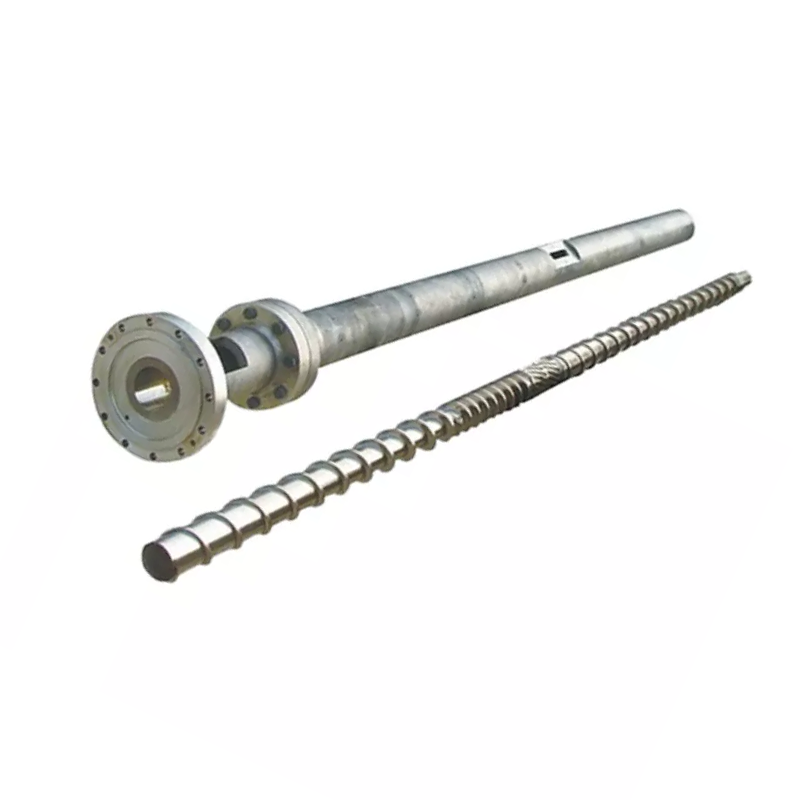
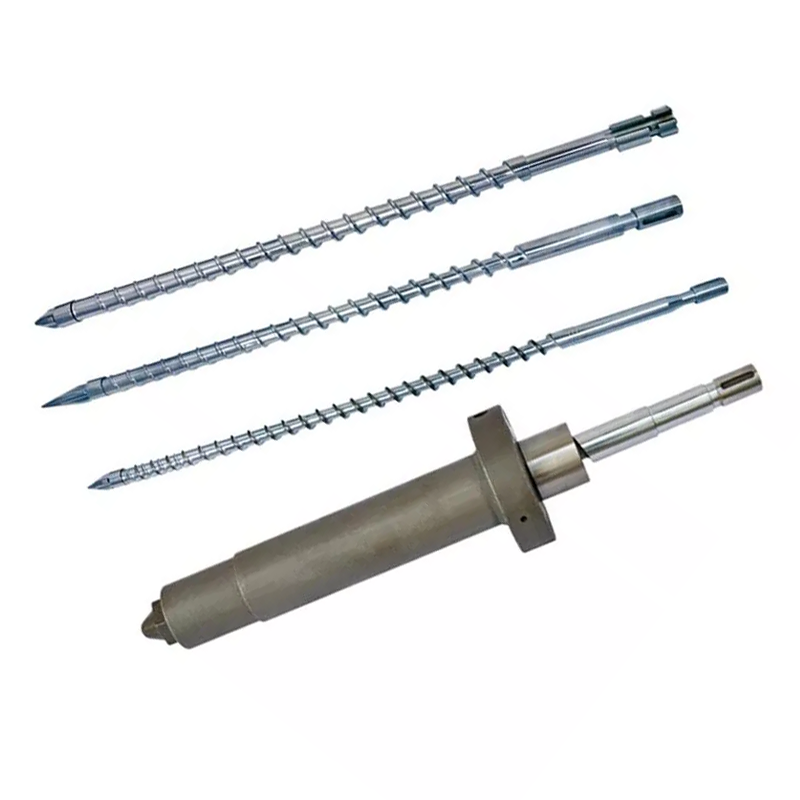
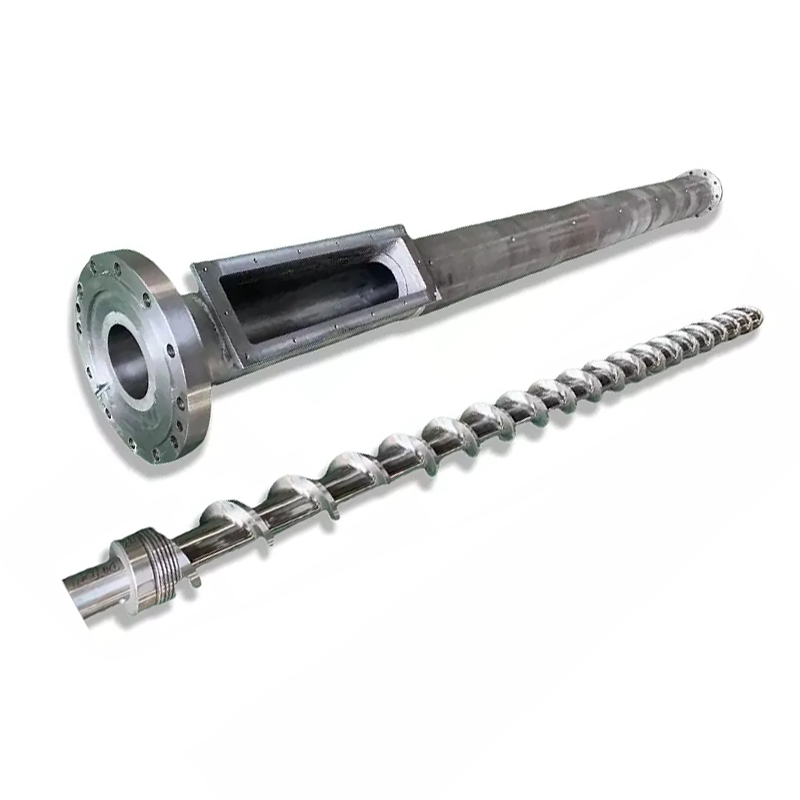
Schnecke und Zylinder bilden ein aufeinander abgestimmtes Paar. Hier ist die Reihenfolge in jedem Zyklus:
- Füttern— Kunststoffpellets fallen aus dem Trichter in die Einzugszone.
- Schmelzen— Die rotierende Schnecke erzeugt Scherwärme. In Kombination mit Fassheizungen schmelzen und verdichten die Pellets.
- Messung— Die Temperatur und der Druck der Schmelze werden vor dem Einspritzen gleichmäßig.
- Injektion— Die Schnecke bewegt sich wie ein Kolben vorwärts und drückt geschmolzenen Kunststoff in die Form.
Jede Designvariable – Geometrie, Zonenproportionen, Oberflächenbehandlung – beeinflusst, wie gut diese vier Schritte ablaufen. Eine Nichtübereinstimmung in einem von ihnen zeigt sich als Produktionsproblem.
Entscheidung 1: L/D-Verhältnis
Das L/D-Verhältnis (Schneckensteglänge dividiert durch ihren Durchmesser) ist die wichtigste Zahl auf dem Datenblatt. Es steuert Verweilzeit, Mischqualität und Wärmeverteilung.Die meisten allgemeinen Spritzgussanwendungen verwenden 20:1.
| Harz | Empfohlenes L/D |
|---|---|
| PP, PE, PS (Standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (hitzeempfindlich) | 16:1 – 20:1 |
| HAUSTIER | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-verstärkte Materialien | 20:1 – 24:1 |
Entscheidung 2: Kompressionsverhältnis
Das Kompressionsverhältnis (CR) misst, wie stark sich der Schneckenkanal von der Einzugszone zur Dosierzone hin verengt. Ein höherer CR komprimiert die Schmelze aggressiver – gut für amorphe Harze, die allmählich weicher werden. Ein niedrigerer CR ist sanfter, was Sie für wärmeempfindliche oder fasergefüllte Materialien benötigen.
| Harz | Kompressionsverhältnis |
|---|---|
| ABS, PC, PMMA (amorph) | 3,0 – 3,5:1 |
| PP, PE, Nylon (teilkristallin) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| HAUSTIER | 2,3 – 2,6:1 |
| GF-verstärkt (≥15%) | 2,0 – 2,5:1 |
Entscheidung 3: Zonenverhältnisse
Eine Standard-Einspritzschnecke unterteilt sich in drei Zonen. Der Anteil jeder Zone ist genauso wichtig wie das Gesamt-L/D.
- Futterzone (L1):Tiefe Kanäle, die feste Pellets aus dem Trichter aufnehmen. Länger = mehr Durchsatzkapazität.
- Kompressionszone (L2):Die Kanaltiefe nimmt zunehmend ab. Der Großteil des Schmelzens findet hier statt.
- Dosierzone (L3):Flache, konsistente Kanäle. Gewährleistet eine gleichmäßige Temperatur und einen gleichmäßigen Druck der Schmelze vor dem Einspritzen.
| Harz | Vorschub (L1) | Komprimierung (L2) | Dosierung (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| HAUSTIER | 40 % | 40 % | 20 % |
| Nylon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15 % |
Entscheidung 4: Schraubenzylindermaterial
38CrMoALA – Die Standardbasislinie
Die Spritzgussschrauben von Nanhaiya werden aus hergestellt38CrMoALA-legierter Stahl, wärmebehandelt und abgeschreckt. Dieses Basismaterial verträgt Standard-Thermoplaste wie PE, PP, PS und ABS gut und hat eine Lebensdauer von ca10.000–20.000 Stundenunter normalen Betriebsbedingungen.
Nitrieren
Beim Gasnitrieren bei 500–560 °C entsteht eine nitrierte Schicht0,5–0,8 mm dickmit einer Härte von950–1050 HV (~62 HRC). Dadurch wird die Verschleißfestigkeit im Vergleich zu unbehandeltem Stahl um 30–40 % verbessert. Standard für die meisten Spritzgussanwendungen mit ungefüllten oder leicht gefüllten Materialien.

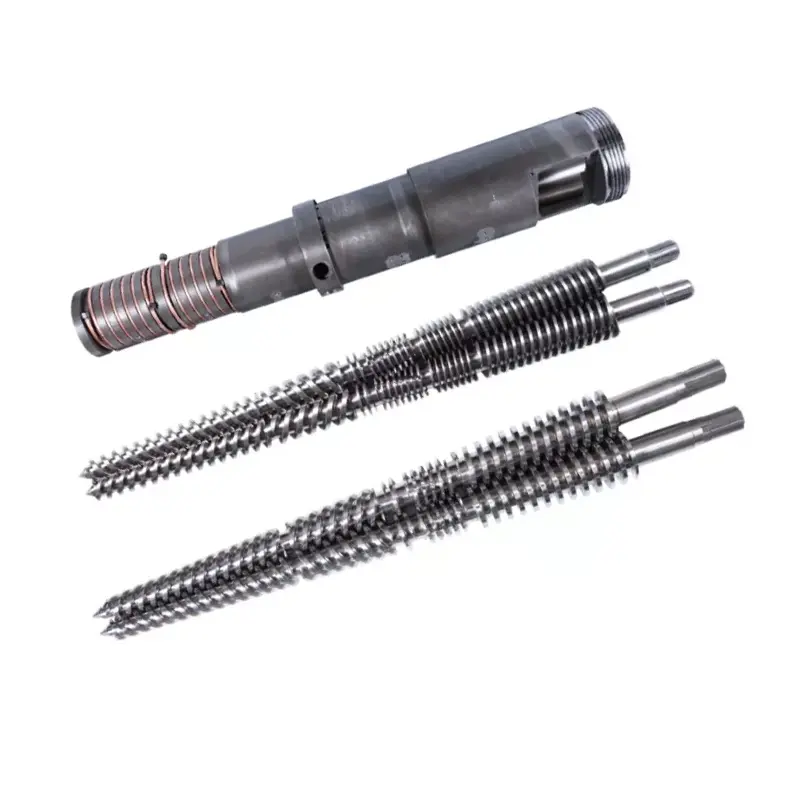
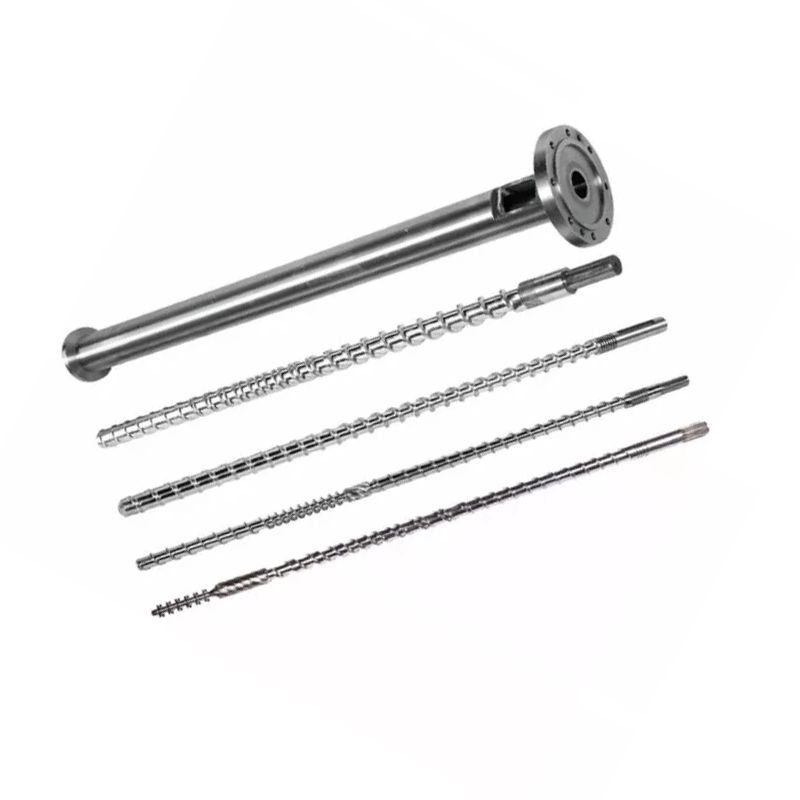
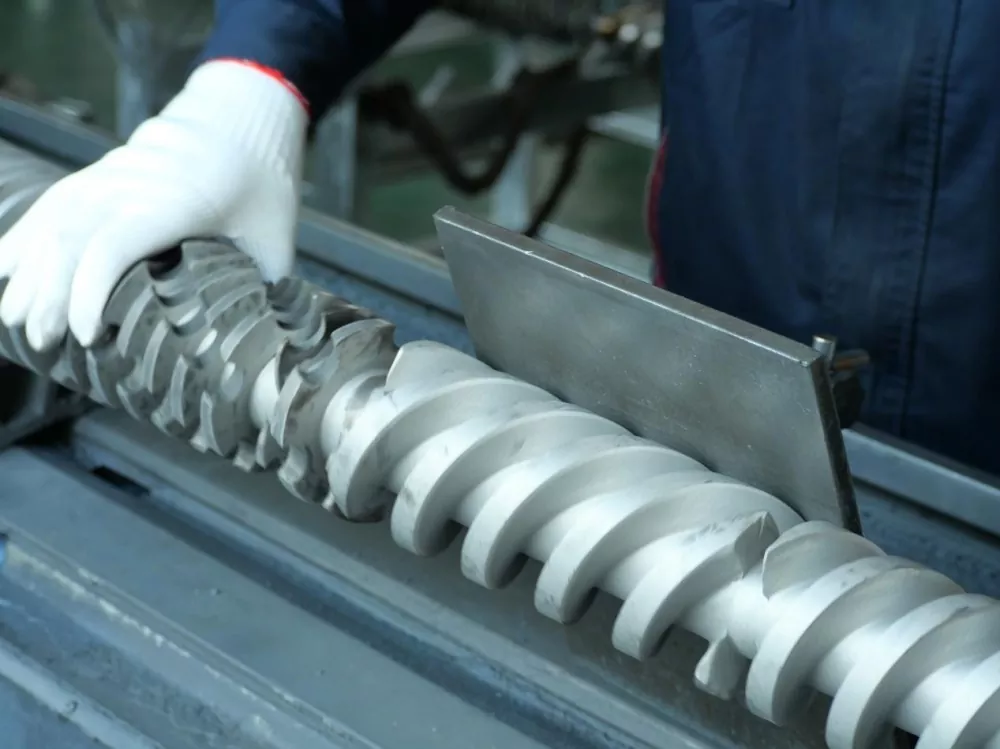
Mutierte (abrupte) Spritzgussschnecke von Nanhaiya – geeignet für kristalline Harze wie PP, PE und Nylon.
Bimetallisch – Für Schleifanwendungen
Bimetallfässer verfügen über eine hochlegierte, verschleißfeste Auskleidung, die metallurgisch mit der Laufbohrung verbunden ist. Der Bimetallprozess von Nanhaiya erreicht eineInnenbohrungshärte von 62 HRCdurch Hartlegierungs-Sprühschweißen an den stark beanspruchten Bereichen des Laufinneren.
| Anwendung | Schraubenmaterial | Fassbehandlung |
|---|---|---|
| PE, PP, PS (ungefüllt) | 38CrMoALA nitriert | Standardmäßig nitriert |
| ABS, PC, Nylon (ungefüllt) | 38CrMoALA nitriert | Standardmäßig nitriert |
| PA + GF ≤30 % | 38CrMoALA, vergütet | Nitriert oder bimetallisch |
| GF-Gehalt 15–50 % | Bimetall-/TC-Flugkanten | Bimetallisch |
| PVC / korrosive Harze | Korrosionsbeständige Legierung | Bimetallisch (CR-Klasse) |
| Kohlefasergefüllt | Wolframcarbid | TC-gespritzte Bohrung |
Entscheidung 5: Schneckendurchmesser und Schussgröße
Ihr tatsächlicher Schuss sollte dazwischen liegen35 % und 70 %der maximalen Schusskapazität der Schnecke. Unter 35 % verbleibt das Material zu lange im Fass und es besteht die Gefahr einer Zersetzung. Oberhalb von 70 % kann sich die Schraube innerhalb des Zyklus nicht schnell genug erholen.
Nachfolgend sind gängige Konfigurationen aufgeführt, die von Nanhaiya erhältlich sind:
| Injektionsmenge (g) | Schrauben-Ø × Länge (mm) | Lauf-Ø × Länge (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

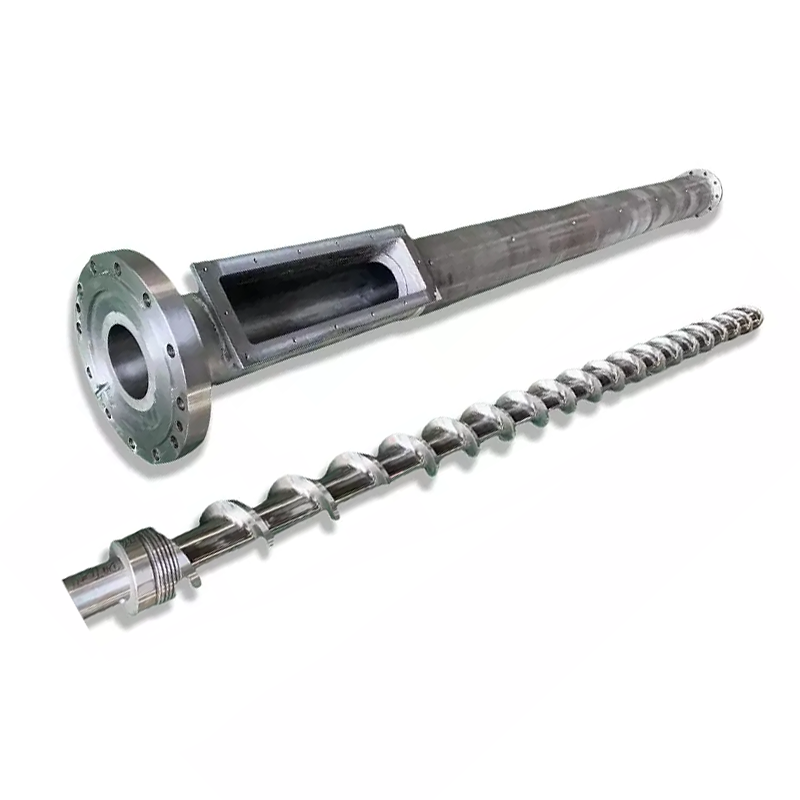
Stufenweise Spritzgussschnecke von Nanhaiya – besser für amorphe Harze wie ABS, PC und PMMA.
Warnzeichen: Ihre aktuelle Schraube ist für den Job falsch
- Schwarze Flecken oder Brandflecken— Materialverschlechterung durch übermäßige Verweilzeit oder eine heiße Stelle. Prüfen Sie die Zylindertemperaturzonen und den Schneckenabstand.
- Inkonsistentes Schussgewicht— Oft ein verschlissenes Rückschlagventil oder ein zu großer Abstand zwischen Schraube und Zylinder, der einen Rückfluss ermöglicht.
- Spreizspuren auf der Oberfläche— Feuchtigkeit oder Gas in der Schmelze. Kann auf eine unzureichende Vortrocknung oder eine nicht ordnungsgemäß entlüftende Schneckengeometrie hinweisen.
- Langsame Erholung / lange Zykluszeit— Die Plastifizierungskapazität ist unzureichend. Der Schraubendurchmesser muss wahrscheinlich vergrößert werden.
- Hoher Ausschuss bei Farbwechseln— Schlechte Durchmischung in der Dosierzone. Ein Maddock- oder Barriere-Mischelement, das der Schnecke hinzugefügt wird, löst dieses Problem häufig.
Was Sie Ihrem Hersteller mitteilen sollten, wenn Sie ein Angebot anfordern
- Maschinenmarke und Modell— oder Bohrungsdurchmesser und Flanschabmessungen für nicht standardmäßige Maschinen
- Primärharz(e)— Geben Sie ggf. die Art und den Prozentsatz des Füllstoffs an
- Schussgrößenbereich— Minimum und Maximum in Gramm
- Zielzykluszeit
- Aktuelle Probleme, die Sie lösen möchten- wenn überhaupt
Holen Sie sich eine technische Empfehlung von Nanhaiya
Wir antworten innerhalb von 12 Stunden. Unser Engineering-Team kann die richtige Schneckengeometrie, Materialqualität und Abmessungen für Ihre Maschine und Ihr Harz festlegen – bevor Sie sich auf ein Angebot festlegen.