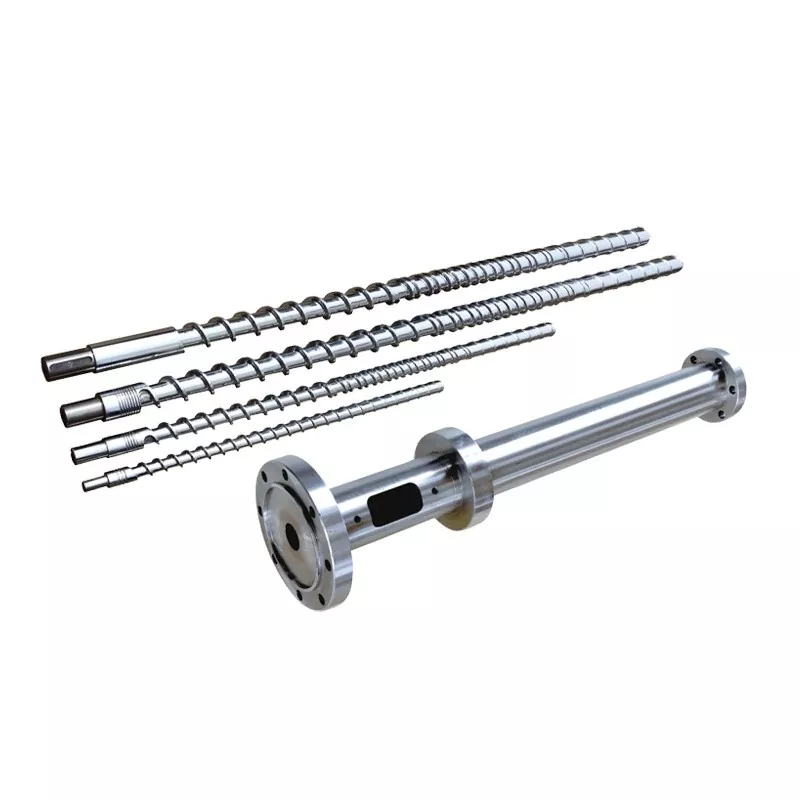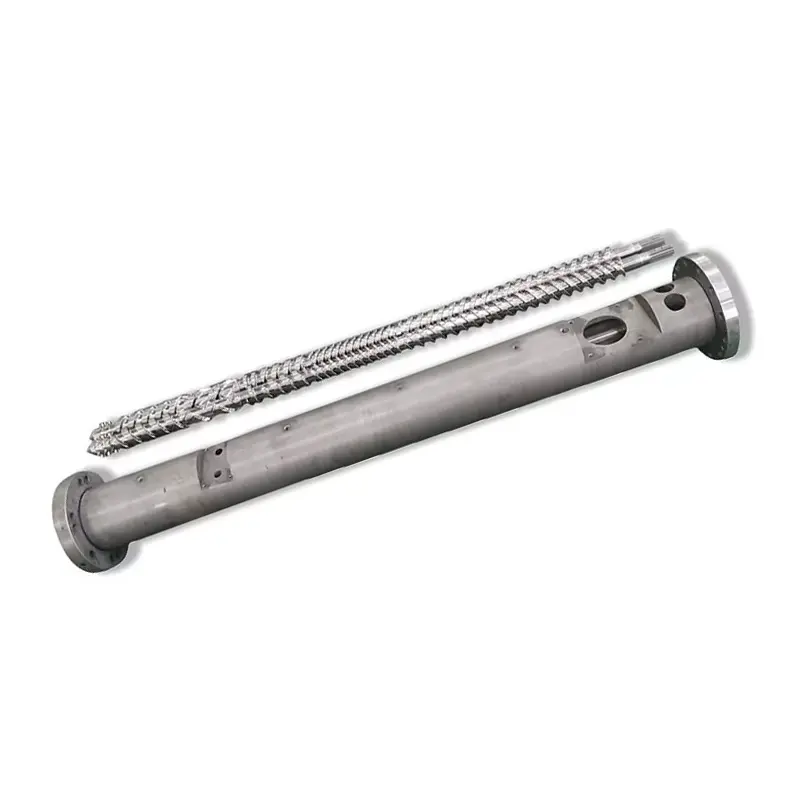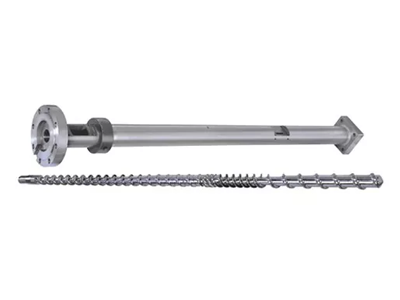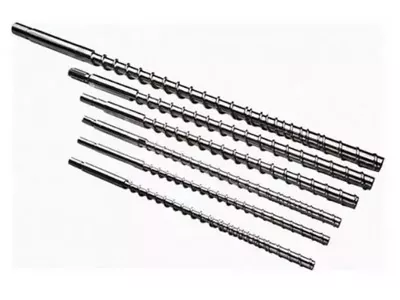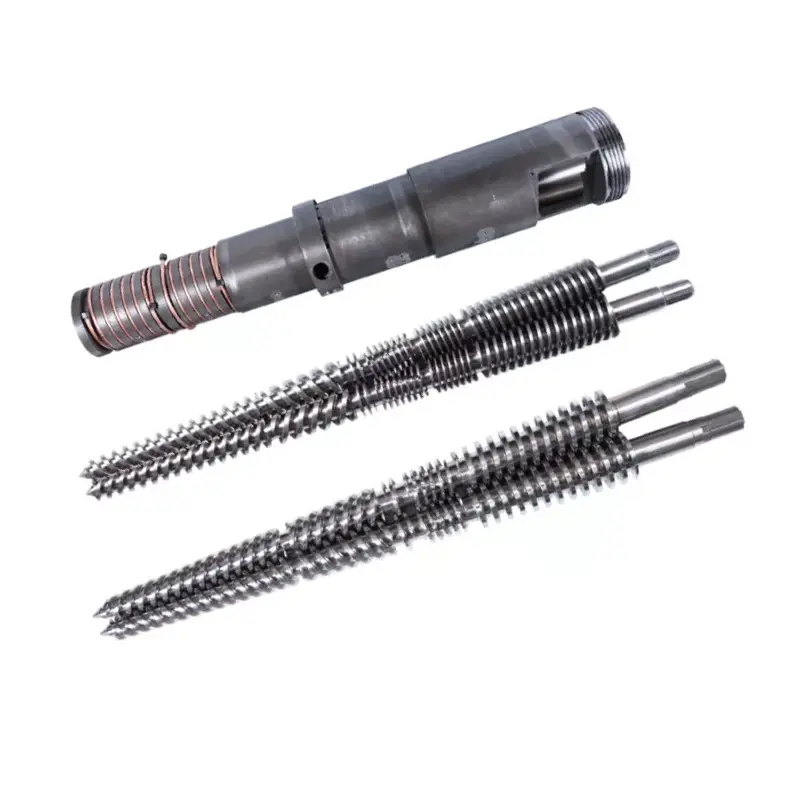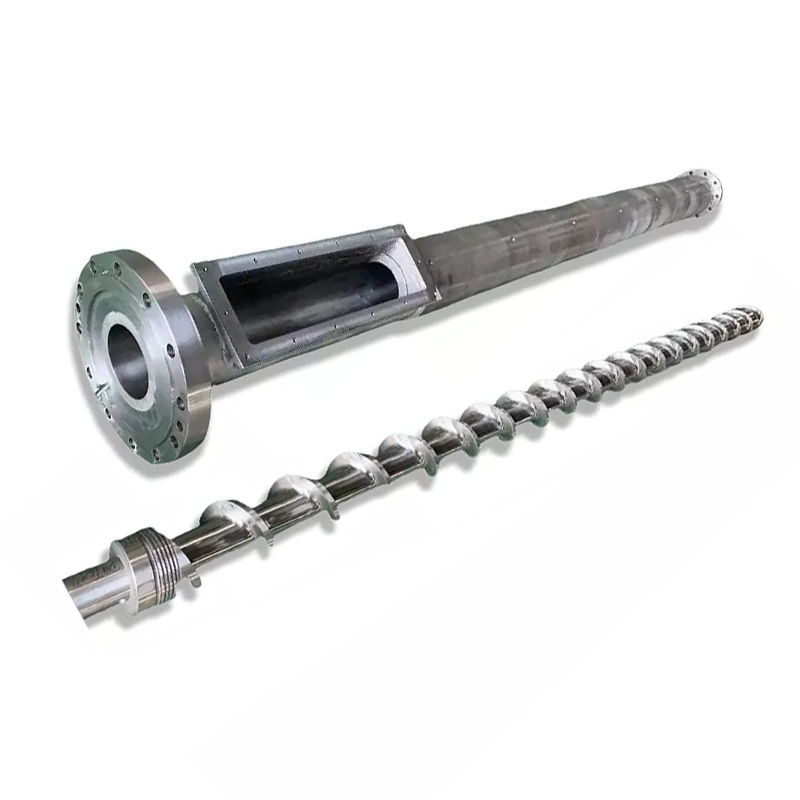
L/D-Verhältnis der Einspritzschneckeist die Arbeitslänge dividiert durch den Schneckendurchmesser, und die meisten Injektionsschnecken laufen im Verhältnis 18:1 bis 25:1. Folgendes sagt Ihnen kein Datenblatt: Sie können L/D an einer Maschine, die Sie bereits besitzen, nicht ändern. Die Länge wird durch den Lauf festgelegt. Was Sie ändern können, istSchraubendurchmesser, und in einem festen Lauf bewegt diese eine Wahl L/D, Schusskapazität und Injektionsdruck zusammen, in entgegengesetzte Richtungen. Eine kleinere Schraube ergibt ein höheres L/D, einen kleineren Schuss und mehr Druck. Ordnen Sie diesen Handel Ihrem Harz und Ihrem Teil zu, und die meisten L/D-Fragen beantworten sich von selbst.
Was das L/D-Verhältnis bei einer Einspritzschnecke bedeutet
L/D ist die Arbeitslänge der Schraube (L) geteilt durch ihren Außendurchmesser (D). Eine Schraube, die 22-mal länger als breit ist, hat ein L/D von 22:1.
Das Verhältnis skaliert mit der Größe. Eine 40-mm-Schraube bei 22:1 hat eine Arbeitslänge von 880 mm. Eine 80 mm-Schraube bei 22:1 ist 1.760 mm lang. Gleiches Verhältnis, sehr unterschiedliche Maschinen.
Was das Verhältnis tatsächlich beschreibt, istwie viel Laufbahn die Schraube für ihre Arbeit benötigt. Das Zuführen, Schmelzen und Dosieren erfolgt entlang dieser Länge. Mehr Länge bedeutet mehr Schmelzkapazität und mehr Mischen. Weniger Länge bedeutet weniger von beidem und weniger Zeit, in der das Material heiß bleibt.
Die meisten Einspritzschnecken landen zwischen 18:1 und 25:1, wobei bei Allzweckmaschinen 20:1 bis 22:1 üblich sind. Der Säulenführer deckt das gesamte Bild in unserem abSchneckenzylinderführung für Spritzguss.
Warum das Injektions-L/D kürzer ist als das Extrusions-L/D
Extruder laufen üblicherweise im Verhältnis 25:1 bis 33:1. Einspritzschnecken bleiben kürzer, und der Grund dafür ist der Zyklus, nicht die Tradition.
Eine Extruderschnecke dreht sich kontinuierlich. Material tritt an einem Ende ein, bewegt sich hindurch und verlässt es am anderen Ende. Nichts wartet.
Eine Einspritzschnecke arbeitet stoßweise. Es dreht sich, um einen Schuss zu plastifizieren, zieht sich zurück und stoppt dann. Es wird eingespritzt und die Form kühlt ab. Dabei bleibt die bereits im Fass befindliche Schmelze ruhig und heiß.
Dieses Warten ist der ganze Unterschied. Ein längerer Zylinder fasst mehr Schmelze, und bei einer Einspritzmaschine bedeutet mehr Schmelze, dass mehr Material mehr Zyklen durchläuft. Bei einem hitzeempfindlichen Harz ist eine zusätzliche Länge nicht gleichbedeutend mit einer zusätzlichen Kapazität. Es ist eine zusätzliche thermische Geschichte.
Das Einspritzdesign gleicht also die Schmelzkapazität mit der Verweilzeit ab, während bei der Extrusion meist nur die Schmelzkapazität gekauft wird.
Das, was Ihnen niemand sagt: Sie können L/D nicht ändern
Artikel über L/D reden so, als ob man eine Zahl auswählen könnte. Auf einer Maschine, die Sie bereits besitzen, ist dies nicht der Fall.
L wird durch den Lauf fixiert.Der Zylinder ist ein maschinell bearbeiteter Druckbehälter, der in den Maschinenrahmen eingeschraubt ist und dessen Heizzonen, Einfüllstutzen und Halterung alle um eine Länge herum aufgebaut sind. Niemand macht ein Fass länger.
Die einzige verbleibende Variable in L/D ist also D, der Schraubendurchmesser. Wenn Sie den Durchmesser ändern, ändert sich auch das Verhältnis, da sich die Länge über der Linie nie bewegt.
Aus diesem Grund geben Maschinenbauer zwei oder drei Schneckendurchmesser für dieselbe Maschine an. Sie bieten Ihnen keine drei Schussgrößen an. Sie bieten Ihnen drei Punkte auf einer Kompromisskurve, und die Schlaggröße ist nur eines der Dinge, die sich bewegen.
Schraubendurchmesser: Der Hebel, der alles bewegt
In einem festen Fass bewegt eine Wahl vier Dinge gleichzeitig. Wenn Sie diese Tabelle verstehen, verstehen Sie das L/D-Verhältnis der Einspritzung.
| Wenn Sie sich für ein... entscheiden | Kleinerer Schraubendurchmesser | Größerer Schraubendurchmesser |
|---|---|---|
| L/D-Verhältnis | Höher(gleiches L, kleineres D) | Untere(gleiches L, größeres D) |
| Schusskapazität | Kleiner(weniger Volumen pro mm Hub) | Größer |
| Einspritzdruck vorhanden | Höher(gleiche Kraft auf kleinerer Fläche) | Untere |
| Schmelzleistung pro Schuss | Besser(mehr L/D für weniger Material) | Weniger großzügig |
| Verweilzeit für ein bestimmtes Teil | Kürzer(Schuss verwendet eher einen kleineren Lauf) | Länger |
| Anzüge | Kleine Präzisionsteile, dünne Wände, hochviskose und hitzeempfindliche Harze | Große Schüsse, Standardharze, dicke Abschnitte |
Lesen Sie die Druckreihe noch einmal, denn sie entscheidet über mehr Jobs, als die Leute erwarten. Der hydraulische oder elektrische Antrieb der Maschine überträgt eine feste Kraft auf die Rückseite der Schraube. Der Druck ist die Kraft dividiert durch die Fläche. Eine kleinere Schnecke hat eine geringere Stirnfläche, sodass die gleiche Kraft einen höheren Schmelzedruck erzeugt.
Deshalb landen dünnwandige und hochviskose Werkstücke oft auf der kleinen Schnecke: Sie kann die Schmelze in einen engen Hohlraum drücken, den eine große Schnecke nicht füllen kann. Das damit verbundene höhere L/D ist ein Bonus und kein Zufall.
Und lesen Sie auch die Residenzzeile. Es ist derjenige, der im Stillen darüber entscheidet, ob Ihr PC vergilbt.

Wie sich L/D auf die Schussgröße auswirkt
Streng genommen legt L/D nicht die Schussgröße fest. Durchmesser und Hub bewirken: Das Schussvolumen ist die Querschnittsfläche der Schnecke multipliziert mit ihrer Wegstrecke.
Aber auf einer echten Maschine können Sie sie nicht trennen, da derselbe Durchmesser, der Ihren Schuss bestimmt, auch Ihr L/D bestimmt. Wählen Sie die kleine Schraube für ein kleines Präzisionsteil, und Sie haben gleichzeitig ein höheres L/D gewählt.
Die praktische Konsequenz ist erfreulich. Die Schnecke, die den kleinen Schuss ermöglicht, sorgt außerdem für eine längere Schmelzlänge pro Gramm Material und einen höheren Einspritzdruck. Diese drei Immobilien eignen sich für die gleichen Aufgaben, weshalb der Handel in den meisten Fällen reibungslos funktioniert.
Es hört auf, glücklich zu sein, wenn man ein Teil mit Gewalt an die falsche Schraube schraubt. Führen Sie einen sehr kleinen Schuss auf eine Schraube mit großem Durchmesser durch, erhalten Sie das Schlimmste von beidem: ein niedriges L/D, ein großes Laufvolumen im Verhältnis zu Ihrem Schuss und Material, das viel zu lange Wärme durchläuft.
Verweilzeit: Der Qualitätskiller, den Sie berechnen können
Die Verweilzeit gibt an, wie lange ein bestimmtes Polymerstück im Zylinder heiß bleibt, bevor es eingespritzt wird. Es ist die am meisten unterschätzte Zahl beim Spritzgießen, und Sie können sie in dreißig Sekunden schätzen.
Verweilzeit ≈ (Fass-Schusskapazität ÷ Ihre Schussgröße) × Zykluszeit
Beide Kapazitäten in den gleichen Einheiten. Entnehmen Sie die Schusskapazität der Nennleistung der Maschine.
Arbeiten Sie ein Beispiel. Eine Maschine mit einer Schusskapazität von 200 g, die ein 20 g-Teil in einem 30-Sekunden-Zyklus bearbeitet. Das Verhältnis beträgt 10, die Schmelze durchläuft also etwa zehn Zyklen. Die Verweilzeit beträgt etwa 300 Sekunden oder fünf Minuten.
Fünf Minuten bei Schmelztemperatur sind für PC, POM, PET oder PVC eine lange Zeit. An deinen Einstellungen ist nichts falsch. Das Teil ist einfach zu klein für das Fass und das Material kocht, während es darauf wartet, an die Reihe zu kommen.
Verschieben Sie diese Aufgabe nun auf eine kleinere Schraube. Die Schusskapazität sinkt auf beispielsweise 80 g. Das gleiche 20-g-Teil nimmt jetzt ein Viertel des Zylinders ein, die Schmelze durchläuft vier statt zehn Zyklen und die Verweilzeit sinkt auf etwa zwei Minuten.
Sie haben keinen Sollwert geändert. Sie haben den Schneckendurchmesser geändert und damit ging das Problem der Verschlechterung einher.
Das Schusskapazitätsband von 20–80 %
In der Industrie wird häufig als Richtschnur zitiert, dass die Schrotmenge etwa zwischen 20 % und 80 % der Nennkapazität der Maschine liegen sollte. Überprüfen Sie das Band anhand des Handbuchs Ihrer Maschine, aber die Logik dahinter gilt überall.
Unterhalb der BUndDie Verweilzeit ist lang. Das Material wird der Hitze zu oft ausgesetzt und hitzeempfindliche Harze zersetzen sich. Dies ist der Fehler, den die obige Formel abfängt.
Über der BUnd, zwei Dinge gehen kaputt. Es ist nicht mehr genügend Lauf übrig, um ein ordentliches Polster aufzunehmen, sodass das Packen von Schuss zu Schuss inkonsistent ist. Und die Schnecke hat weniger Zeit und Länge, um eine fast volle Trommel Material zu schmelzen, so dass die Schmelzqualität genau dann leidet, wenn Sie das meiste davon verlangen.
Landen Sie in der Mitte des Bandes und die Maschine hat Platz zum Arbeiten. Wenn sich Ihr Teil außerhalb davon befindet, ist die richtige Lösung ein anderer Schraubendurchmesser oder eine andere Maschine, nicht ein heroischer Satz Prozesseinstellungen.
Wie sich L/D auf die Schmelzqualität auswirkt
Länge ist Schmelzkapazität und Schmelzkapazität ist Qualität.
Mehr L/D führt zu einem vollständigeren Schmelzen.Feste Pellets müssen einen weiteren Weg gegen die heiße Fasswand zurücklegen, so dass weniger davon als ungeschmolzene Pellets überleben. Harte Flecken und linsenförmige Einschlüsse im Teil sind Schmelzfehler und die Länge bekämpft sie.
Mehr L/D ergibt eine homogenere Schmelze.Die Temperatur gleicht sich aus, Farbe und Füllstoff verteilen sich besser und die am Kontrollring ankommende Schmelze ist von Schuss zu Schuss gleichmäßiger. Das zeigt sich als breiteres Prozessfenster.
Mehr L/D führt auch zu einem längeren thermischen Verlauf.Die gleiche Länge, die gründlich schmilzt, hält das Material auch länger, und bei PVC, PC, POM und PET ist das ein Kostenfaktor, kein Vorteil.
Bei der Qualität der Schmelze gilt also nicht, dass mehr gleich besser ist. Es ist ein Gleichgewicht: genug Länge, um vollständig zu schmelzen, nicht so viel Fassvolumen, dass das Material zu lange auf die Verwendung warten muss. Wenn die Schmelzkapazität Ihre spezifische Einschränkung darstellt, wird sie durch eine Barriereschnecke erhöht, ohne dass ein Millimeter Zylinder hinzugefügt werden muss.
Auswahl von L/D und Durchmesser nach Harz und Teil
Setzen Sie die Gewerke zusammen und die Auswahl fällt aus dem Harz und dem Teil.
| Ihre Situation | Lehne dich nach | Warum |
|---|---|---|
| Kleine, dünnwandige Präzisionsteile | Kleinere Schraube, höherer L/D | Höherer Einspritzdruck füllt dünne Abschnitte; guter Schmelz pro Gramm; kurzer Aufenthalt |
| Wärmeempfindliches Harz (PC, POM, PET, PVC) | Kleinere Schraube für den Schuss; kürzeres Ende des L/D-Bandes | Die Verweilzeit ist der Feind. Halten Sie den Schuss im Verhältnis zur Laufkapazität groß |
| Hochviskoses technisches Harz | Kleinere Schraube, höherer L/D | Benötigt Druck zum Füllen und Länge zum gründlichen Schmelzen |
| Großgeschosse, Standardharz (PE, PP, PS) | Größere Schraube, geringeres L/D | Kapazität führt; Diese Harze tolerieren die verkürzte Schmelzlänge |
| Dickwandige Teile, langsame Zyklen | Größere Schraube, Wohnsitz beobachten | Lange Zyklen vervielfachen die Verweilzeit. Berechnen Sie es neu, bevor Sie es festlegen |
| Glasgefüllte oder abrasive Verbindung | Durchmesser pro Teil; ändern Sie dieOberfläche | L/D folgt dem Teil. Die Verschleißantwort ist eine Bimetallbohrung, keine andere Länge |
| Lässt sich bei hoher Leistung auflösen | Gleicher Durchmesser; Barriereschraube | Sie benötigen die Schmelzkapazität, nicht die Zylinderlänge. Am Lauf ändert sich sowieso nichts |
Beachten Sie die letzten beiden Zeilen. Zwei der häufigsten Probleme, die Spritzgießer uns stellen, sind überhaupt keine L/D-Probleme, und der Kauf eines anderen Schneckendurchmessers zur Lösung dieser Probleme ist Geldverschwendung.
Häufige L/D-Fehler beim Spritzgießen
- Kopieren einer Extrusion L/D.Eine 30:1-Zahl aus einer Extrudertabelle, die auf eine Einspritzschnecke angewendet wird, ignoriert das Verweilzeitproblem, das das Spritzgießen definiert. Die beiden Maschinen erledigen unterschiedliche Aufgaben.
- Angenommen, länger ist besser.Mehr Länge bedeutet mehr SchmelzUndmehr thermische Geschichte. Bei hitzeempfindlichem Harz gewinnt das zweite und das Material zersetzt sich.
- Das Schuss-zu-Kapazitäts-Verhältnis wird ignoriert.Das häufigste Qualitätsproblem, das auf die Geometrie zurückzuführen ist, ist das Garen kleiner Teile in einem großen Fass. Niemand überprüft es, da es auf keinem Einstellungsbildschirm angezeigt wird.
- Ich bin davon überzeugt, dass L/D auf einer vorhandenen Maschine geändert werden kann.Es kann nicht. Der Lauf ist auf L eingestellt. Nur der Durchmesser ist Ihnen überlassen.
- L/D für ein Schmelzproblem verantwortlich machen.Treten nur bei hoher Leistung Unschmelzungen auf, ist Ihre Schmelzkapazität zu gering, nicht Ihr Fass. Eine Sperrschraube fixiert dies im selben Lauf.
- L/D wird für ein Verschleißproblem verantwortlich gemacht.Eine sinkende Leistung bei gleicher Schneckengeschwindigkeit ist auf das verschlissene Spiel und nicht auf die Geometrie zurückzuführen. Messen Sie es, bevor Sie etwas neu entwerfen.

So bestellen Sie die richtige Schraube
Ein Schraubenhersteller entwirft nach Ihren Angaben. Senden Sie diese und die Durchmesser- und Geometrieempfehlung folgt.
- Maschinenmarke, Modell und aktueller Schraubendurchmesser.Ein Foto auf dem Typenschild deckt den größten Teil davon ab und verrät uns die Lauflänge, in der Sie arbeiten.
- Nennschusskapazität der Maschine,wenn Sie es wissen, und Ihr tatsächliches Teilegewicht.
- Zykluszeit.Mit den beiden oben genannten Zahlen lässt sich die Verweilzeit für Sie berechnen.
- Harz-, Sorte- und Füllstoffgehalt.Dies bestimmt sowohl das Kompressionsprofil und die Oberflächenbehandlung als auch den Durchmesser.
- Der Defekt, den Sie wollen, ist verschwunden.Vergilbungsstellen am Wohnort. Nicht geschmolzener Punkt bei Schmelzkapazität. Kurze Schüsse zeigen auf Druck oder auf den Rückschlagring. Jeder hat eine andere Antwort.
- Eine Zeichnung oder Ihre verschlissene Schraube.Entweder wir bauen an Ihrer Maschine. Ein verschlissenes Teil wird auf einer KMG-Ausrüstung auf ±0,01 mm vermessen und die Geometrie rekonstruiert.
Warum mit Nanhaiya arbeiten?
Senden Sie uns das Teilegewicht, die Zykluszeit und das Maschinenmodell, und wir führen die Berechnung der Verweilzeit durch, bevor wir Ihnen ein Angebot machen. Manchmal ist die Antwort ein anderer Schraubendurchmesser. Manchmal ist es eine Sperrschraube im Zylinder, die Sie bereits haben. Gelegentlich kommt es vor, dass Ihr Job auf eine andere Maschine gehört, und das sagen wir auch.
Wenn eine neue Schraube die Antwort ist, hat Nanhaiya gebautSpritzgussschraubenund Fässer seit mehr als zwanzig Jahren, aus 38CrMoAlA, 42CrMo, SKD-61 und Edelstahl, nitriert oder bimetallisch mit einer 2,5–3 mm dicken wolframhaltigen Legierungsschicht bei bis zu 62 HRC, wo das Futter es erfordert.
Wir bauen nach Ihrer Zeichnung, Ihrem Maschinenmodell oder Ihrem getragenen MusterErsatzKompatibel mit großen Maschinenmarken, Mindestbestellmenge von einem Satz und Angebotserstellung innerhalb von 12 Stunden.
Kämpfen Sie gegen Vergilbung, Unschmelzen oder kurze Schüsse? Senden Sie Ihr Maschinenmodell, Teilegewicht, Zykluszeit und Harz. Wir sagen Ihnen, ob es sich um L/D, Durchmesser, Schmelzkapazität oder Verschleiß handelt, und erstellen Ihnen innerhalb von 12 Stunden ein Angebot.
Holen Sie sich eine SchraubenempfehlungHäufig gestellte Fragen
Was ist ein typisches L/D-Verhältnis für eine Spritzgussschnecke?
Die meisten Einspritzschnecken laufen zwischen 18:1 und 25:1, wobei bei Allzweckmaschinen 20:1 bis 22:1 üblich sind. Hitzeempfindliche Harze bevorzugen das kürzere Ende, da das Material weniger heiß bleibt. Technische Kunststoffe, die gründlich geschmolzen werden müssen, bevorzugen das längere Ende.
Kann ich das L/D-Verhältnis meiner Spritzgießmaschine ändern?
Nicht direkt. Die Länge wird durch den Lauf festgelegt, der in die Maschine eingearbeitet ist. Was Sie ändern können, ist der Schraubendurchmesser. Da L gleich bleibt, führt ein kleinerer Durchmesser automatisch zu einem höheren L/D. Diese einzige Auswahl ändert auch Ihre Schusskapazität und den verfügbaren Einspritzdruck.
Beeinflusst das L/D-Verhältnis die Schussgröße?
Indirekt und untrennbar. Das Schussvolumen ergibt sich aus Schneckendurchmesser und Hub, nicht aus L/D. Aber bei einem festen Lauf bestimmt der Durchmesser, der Ihren Schuss bestimmt, auch Ihr L/D. Wählen Sie eine kleinere Schnecke für einen kleineren Schuss, und Sie erhalten gleichzeitig ein höheres L/D und einen höheren Einspritzdruck.
Wie berechne ich die Verweilzeit beim Spritzgießen?
Teilen Sie die Nennkapazität der Maschine durch Ihre tatsächliche Schussgröße und multiplizieren Sie sie dann mit der Zykluszeit. Eine 200-g-Maschine, die ein 20-g-Teil in einem 30-Sekunden-Zyklus laufen lässt, ergibt etwa 300 Sekunden oder fünf Minuten Verweilzeit. Das ist eine lange Zeit, um PC, POM, PET oder PVC auf Schmelztemperatur zu halten.
Warum ist der Einspritz-L/D-Wert kürzer als der Extrusions-L/D-Wert?
Denn eine Einspritzschnecke arbeitet stoßweise. Es plastifiziert einen Schuss und stoppt dann, während die Maschine einspritzt und die Form abkühlt. Die Schmelze im Zylinder bleibt die ganze Zeit über heiß. Ein Extruder läuft kontinuierlich und nichts wartet. Eine zusätzliche Zylinderlänge an einer Einspritzmaschine führt zu einem zusätzlichen Wärmeverlauf und nicht nur zu einer höheren Schmelzkapazität, sodass die Einspritzschnecken kürzer bleiben.
Wie viel Prozent der Laufkapazität sollte mein Schuss nutzen?
Als Richtwerte werden häufig etwa 20 % bis 80 % der Nennschusskapazität genannt, und Ihr Maschinenhandbuch ist die Maßgabe. Unterhalb dieses Bereichs verlängert sich die Verweilzeit und das hitzeempfindliche Material zersetzt sich. Darüber gibt es keinen Platz für ein richtiges Polster und es bleibt weniger Zeit, ein fast volles Fass zu schmelzen.
Ist ein höherer L/D besser für den Spritzguss?
Nicht automatisch. Eine größere Länge sorgt für ein vollständigeres Schmelzen und eine gleichmäßigere Schmelze, was die Qualität verbessert. Außerdem bleibt mehr Material länger heiß, was zu einer Zersetzung hitzeempfindlicher Harze führt. Der richtige L/D schmilzt Ihr Material vollständig, ohne es länger als nötig zu halten.
Meine Teile vergilben. Ist das ein L/D-Problem?
In der Regel handelt es sich um ein Verweilzeitproblem, bei dem es sich um ein Problem zwischen Schussgröße und Laufkapazität handelt. Führen Sie zunächst die Residenzberechnung durch. Wenn ein kleiner Teil in einem großen Fass kocht, lässt sich das Problem durch keine Temperatureinstellung und keine Schneckengeometrie beheben. Ein kleinerer Schneckendurchmesser oder eine kleinere Maschine reicht aus.