Nachricht

Konischer Doppelschneckenzylinder: Vollständiger Leitfaden zu Spezifikationen, Anwendungen und Auswahl


Schnelle Antwort

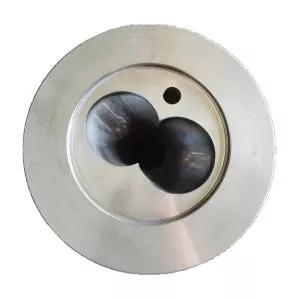
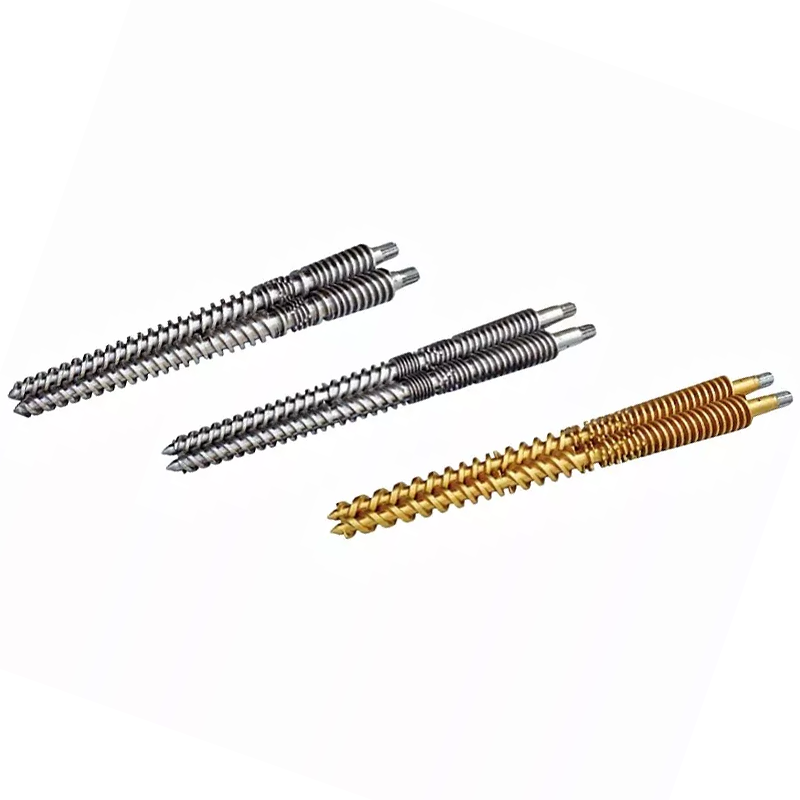
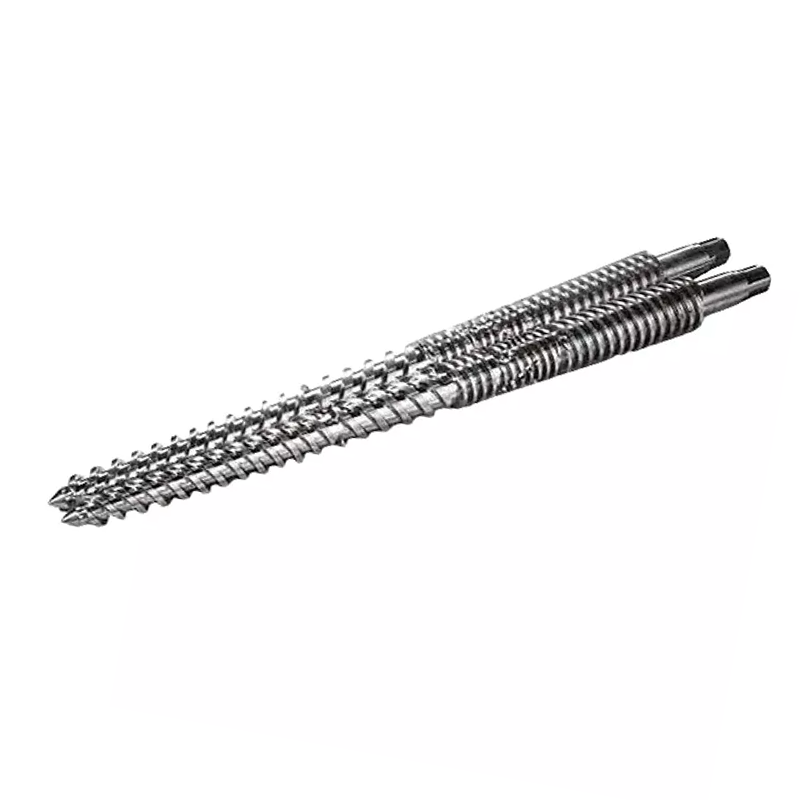
Ein konischer Doppelschneckenzylinder ist eine konische Extrusionskomponente mit zwei Bohrungen, bei der zwei konische Schnecken in einem passenden konischen Zylinder rotieren. Die konische Geometrie sorgt für starken Vorschub und hohe Kompression bei kurzer Länge, weshalb derkonische Doppelschnecke und ZylinderIstt die Standardwahl für die Extrusion von PVC-Rohren, -Profilen, -Platten und WPC.

Wenn Sie eine PVC- oder Holz-Kunststoff-Linie betreiben, ist diekonischer DoppelschneckenzylinderIstt einer der Teile, die am direktesten über Ihre Leistung, Schmelzqualität und Betriebskosten entscheiden. Wählen Sie die falsche Größe, das falsche Material oder den falschen Abstand, und Sie bezahlen dafür durch Verschleiß, Ausschuss und Ausfallzeiten. In diesem Leitfaden erfahren Sie, wie ein konischer Schneckenzylinder funktioniert, welche Spezifikationen beim Kauf wichtig sind und wie er sich von einem unterscheidetparalleler Doppelschneckenzylinderund wie man eines auswählt, installiert und wartet – geschrieben aus der Perspektive einer Fabrik, die diese Teile jeden Tag bearbeitet.

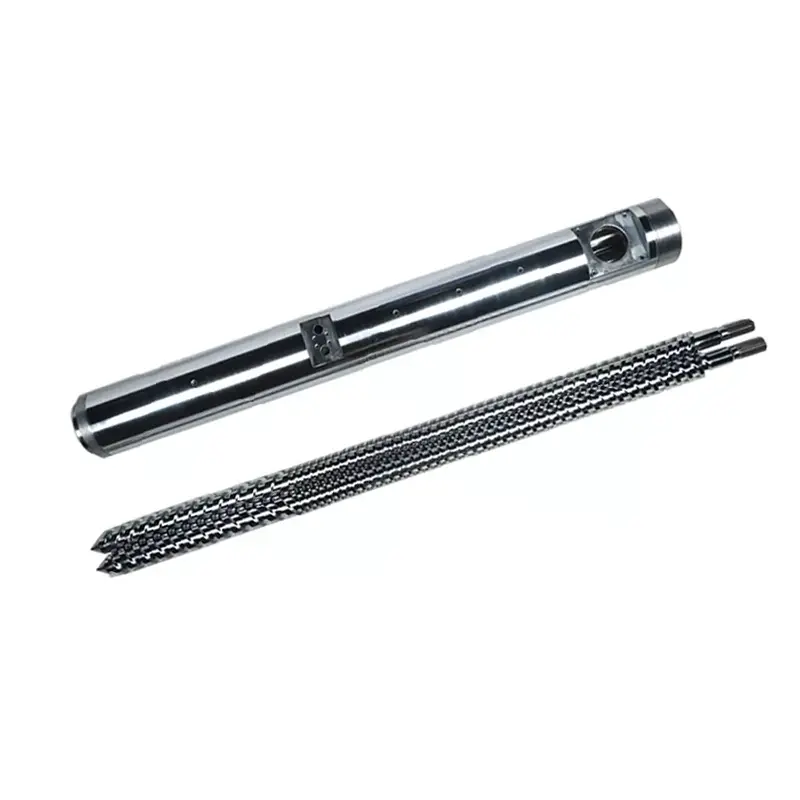
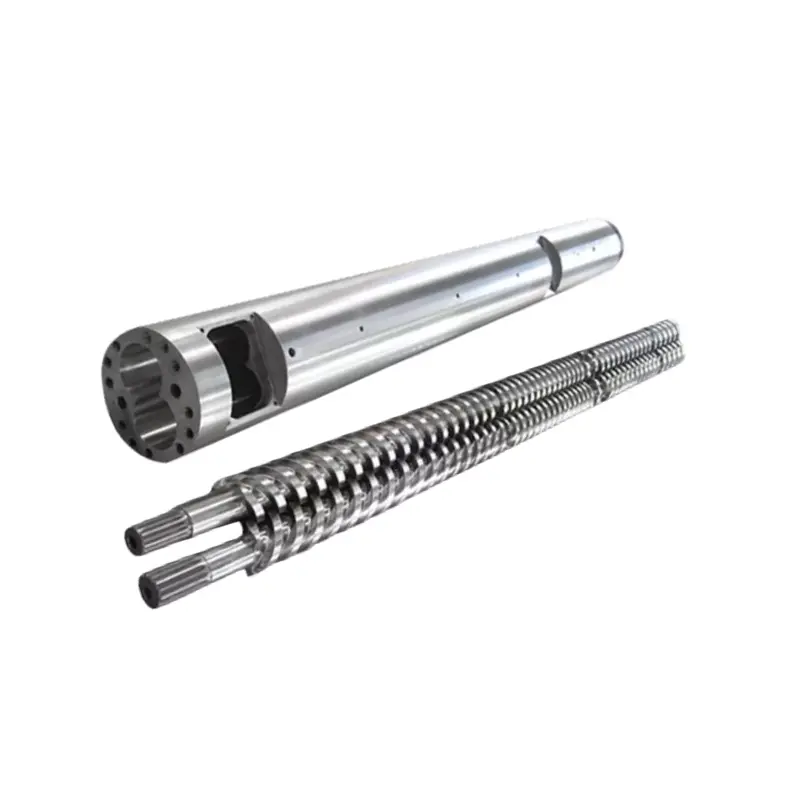
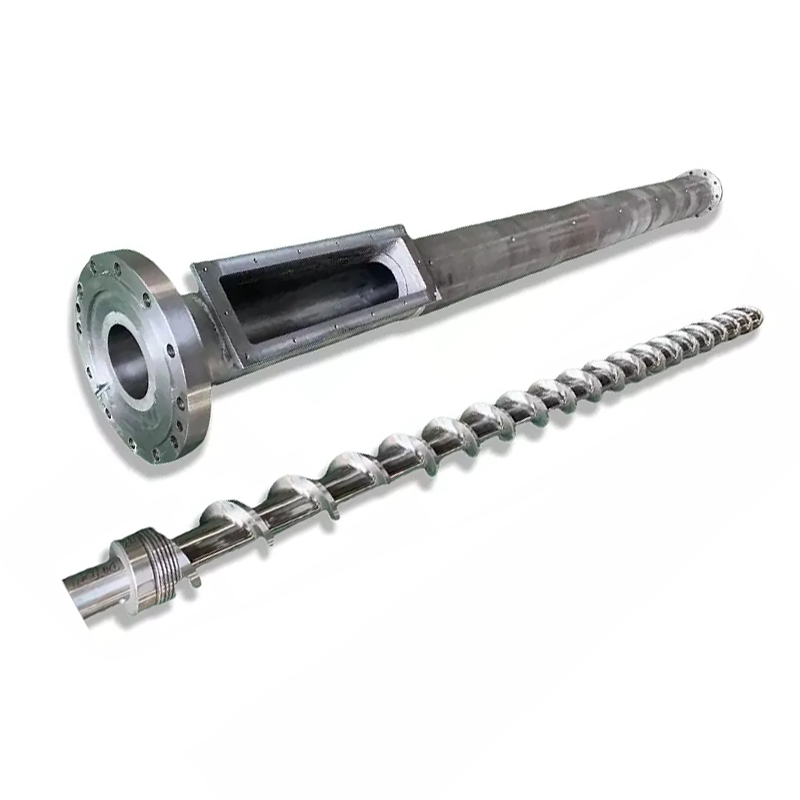
Conical twin screw barrel manufactured by Nanhaiya
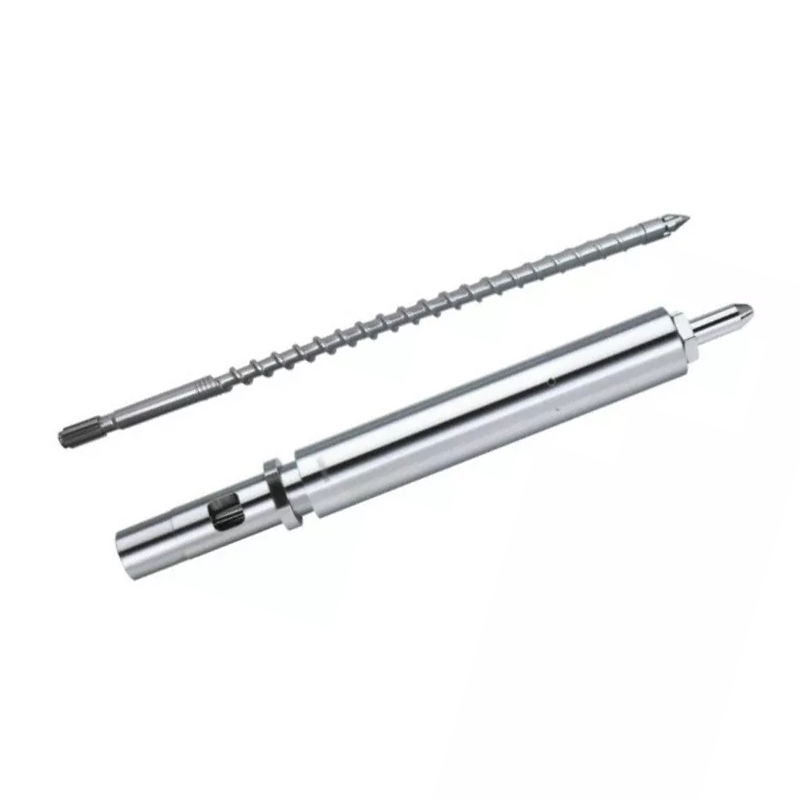
Ein konisches Doppelschnecken- und Zylinderset – die konischen Bohrungen sorgen für kurze Kompression, ideal für hitzeempfindliches PVC.

So funktioniert ein konischer Doppelschneckenzylinder

In einemkonischer Doppelschneckenextruder, zwei Schrauben sitzen in einem leichten Winkel nebeneinander, breit am Einzugsende und schmal am Matrizenende. Die Laufbohrungen verjüngen sich entsprechend. Während sich das Rohmaterial von der Einzugszone mit großem Durchmesser zur Dosierzone mit kleinem Durchmesser bewegt, wird es durch das schrumpfende Volumen komprimiert und plastifiziert, während die ineinandergreifenden Flügel fördern und mischen. Da sich die beiden Schnecken gegenläufig drehen und vollständig ineinandergreifen, wirken die konische Doppelschnecke und der Zylinder fast wie eine Verdrängerpumpe – konstante Leistung bei geringer, sanfter Scherung, die wärmeempfindliche Polymere wie PVC schützt.

Der Prozess gliedert sich in drei Phasen:

  1. Zuführen und Fördern— Der große Durchmesser am Einzugsende sorgt für ein großes Einzugsvolumen, sodass Pulvermischungen und Materialien mit geringer Schüttdichte (wie PVC-Trockenmischungen) zuverlässig und ohne Brückenbildung eingezogen werden.
  2. Komprimieren und Plastifizieren— Die Verjüngung verringert das Kanalvolumen entlang der Länge, verdichtet das Material, verdrängt Luft und schmilzt es durch kombinierte Wärme und mechanische Arbeit.
  3. Dosierung und Entladung— Die schmale Dosierzone baut einen stabilen Druck auf und drückt eine gleichmäßige, homogene Schmelze mit kontrollierter Geschwindigkeit durch die Düse.

Der Lauf dient nicht nur der Aufnahme der Schrauben. Es trägt die Heiz- und Kühlzonen, die jede Stufe auf der richtigen Temperatur halten. Nanhaiya-Fässer verwenden ein Mehrzonen-Heiz- und Kühldesign – typischerweise Zufuhr-, Kompressions- und Homogenisierungszonen – mit optionaler Vakuumentlüftung, um Feuchtigkeit und flüchtige Stoffe aus der Schmelze zu ziehen, was für gefüllte und hygroskopische Verbindungen wichtig ist.

Wichtige Spezifikationen, die Sie vor dem Kauf überprüfen sollten

Zwei konische Fässer können identisch aussehen, aber sehr unterschiedliche Leistungen erbringen. Dies sind die Spezifikationen, die über Passform, Leistung und Lebensdauer entscheiden – die Zahlen, die Sie in jedem Angebot bestätigen sollten.

Spezifikationsartikel Was es bedeutet Warum es wichtig ist
DurchmesserverhältnIst Der Durchmesser des Einzugsendes/Matrizenendes, z.B. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Legt die Maschinenklasse und das Ausgabeband fest – muss genau zu Ihrem Extrudermodell passen
L/D-VerhältnIst Effektive Verarbeitungslänge vs. Durchmesser Längere effektive Länge = mehr Verweilzeit für vollständige Fusion und Entgasung
Materialqualität 38CrMoAlA nitrierter Stahl, W6Mo5Cr4V2, HIP-Pulverstahl oder Bimetall Steigert direkt die Verschleißlebensdauer und Korrosionsbeständigkeit gegenüber gefüllten/PVC-Compounds
Oberflächenbehandlung und Härte Nitrieren, Verchromen, Bimetalllegierung oder Wolframcarbid-Spray Um dies zu erreichen, sprüht Nanhaiya eine mit Wolfram versetzte Legierungsschicht62 HRCim Lauf im Vergleich zu typischen 58 HRC
Tiefe der Legierungsschicht Dicke der verschleißfesten Innenschicht Die Bimetallschicht von Nanhaiya beträgt 2,5–3 mm – eine tiefere Schicht bedeutet ein länger nutzbares Servicefenster
Freiraum zwischen Schnecke und Zylinder Der Spalt zwischen Flügelspitze und Bohrungswand Zu groß = Druckverlust und geringe Leistung; Ein enger, präziser Spalt sorgt für eine hohe Effizienz
Toleranz / Geradheit Bearbeitungsgenauigkeit des fertigen Teils Nanhaiya hält konische Doppelläufe auf ±0,0005 mm und sorgt so für eine gleichmäßige, wiederholbare Passform
Ausstoßleistung (kg/h) Nenndurchsatz für die Größe Die Käuferzahl unter dem Strich – passen Sie sie an Ihre Liniengeschwindigkeit und Ihr Produkt an
Allgemeiner Branchenhinweis:Konische Größenbezeichnungen wie 45/90 oder 65/132 (Vorschub-/Matrizendurchmesser in mm) sind bei konischen Maschinen vom Typ SJZ üblich, sodass ein auf diese Weise spezifizierter Zylinder häufig an einen vorhandenen Extruder angepasst werden kann. Lassen Sie sich vor der Bestellung immer anhand einer Zeichnung oder eines Musters bestätigen. Standardgrößen finden Sie auf unserer Seitekonischer DoppelschneckenzylinderSeite.

Konischer vs. paralleler Doppelschneckenzylinder

Die häufigste Frage von Käufern ist, ob sie eine konische oder eine benötigenparalleler Doppelschneckenzylinder. Beide sind Doppelschnecken, beide greifen ineinander – aber die Geometrie eignet sich für unterschiedliche Aufgaben. Kurz gesagt: Konisch eignet sich hervorragend für die direkte PVC/WPC-Extrusion von Rohren, Profilen und Platten; Parallel ist stärker für Compoundierung, Masterbatch und Formulierungen mit sehr hohem Füllstoffgehalt.

Faktor Konischer Doppelschneckenzylinder Paralleler Doppelschneckenzylinder
Futterverhalten Große Einfüllöffnung – bessere Aufnahme von Pulver mit geringer Schüttdichte Gleichmäßigere Fütterung für Misch- und Pelletfutter
Kompression Hohe Kompression in der konischen Geometrie integriert Konstantere Kompression entlang eines festen Durchmessers
Hitze / Scherung Schonendere, kontrollierte Verarbeitung – gut für hitzeempfindliches PVC Höhere Scherung – besser für intensives Mischen und Dispergieren
Typische Verwendung PVC-Rohre, Profile, Platten, WPC, Harzfliesen Masterbatch-, Compoundier-, CaCO₃-reiche und glasgefüllte Arbeiten
Wartung Verschleiß und Spiel müssen am Konus genau überwacht werden Oft einfachere Geometriestandardisierung und Elementaustausch

Eine nützliche Faustregel: Wenn Ihr EndproduktIstUm das Extrudat (ein Rohr oder eine Platte direkt aus der Düse) zu verarbeiten, ist ein konischer Doppelschneckenzylinder normalerweise das richtige Werkzeug. Wenn Sie Pellets herstellen oder ein anspruchsvolles Additivpaket dispergieren, sollten Sie sich einen parallelen Doppelschneckenzylinder ansehen – insbesondere den gegenläufigen Typ für sehr hohe Karbonatbeladungen. Sie sind sich nicht sicher, welches zu Ihrer Linie passt? Unsereinzelne Schraube, konische und parallele Bereiche werden alle auf der angezeigtProduktseite.

Häufige Anwendungen

Da die konische Doppelschnecke und der konische Zylinder starke Zufuhr, hohe Kompression und sanfte Scherung kombinieren, ist sie das Arbeitspferd der Hart-PVC- und Holz-Kunststoff-Extrusion. Es eignet sich am besten für:

  • PVC-Rohr— Wasserversorgungs-, Abwasser- und Leitungsrohr aus trocken gemischtem PVC.
  • PVC-Profil— Fenster- und Türprofile, Kantenbänder und Zierleisten.
  • PVC-Platte und -Folie— Schaumstoffplatten, Platten in Marmoroptik und Freischaumplatten (siehe unsereKonischer Doppelschneckenzylinder aus PVC-Platte).
  • WPC (Holz-Kunststoff-Verbund)— Terrassendielen, Wandpaneele und Profile aus holzfasergefüllten Verbindungen.
  • PE-basierte und harzbasierte Fliesenprodukte— einschließlich Wellharzdachziegeln und PE-gefüllten Profilen.
  • PVC-Granulierung— Umwandlung der PVC-Trockenmischung in Granulat für die Weiterverarbeitung.
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konischer Doppelschneckenzylinder, konfiguriert für die Extrusion von PVC-Platten und Schaumstoffplatten.

So wählen Sie den richtigen konischen Doppelschneckenzylinder aus

Die Auswahl hängt von drei Fragen ab: Welches Material verwenden Sie, welche Leistung benötigen Sie und wie abrasiv ist Ihre Formulierung? Verwenden Sie die unten stehende Matrix als Ausgangspunkt und überprüfen Sie dann die genaue Größe anhand Ihrer Maschine.

Ihr Material / Bedarf Vorgeschlagene Konfiguration Oberflächen-/Materialwahl
Rohr und Profil aus starrem PVC Konische Standardgeometrie in der Größe Ihres Extruders (z. B. 55/110, 65/132) Nitriertes 38CrMoAlA für sauberes, füllstoffarmes PVC
PVC + Füllstoff mit hohem CaCO₃-Gehalt Konisch mit verstärkter Verschleißzone, oder abgestuft zum parallelen Gegenlauf Bimetall-/Wolframcarbid-Schicht (62 HRC) für Abrieb
WPC / Holzfaserverbindungen Konisch mit starker Entlüftung und Verschleißschutz Bimetallisch – Holzfasern + Füllstoffe sind stark abrasiv
PVC-Schaumstoffplatte/-platte Konisch abgestimmt für kontrollierte Schmelzetemperatur und stabilen Druck Je nach Füllgrad nitriert oder bimetallisch
Hohe Leistung auf gleicher Stellfläche Größeres Durchmesserverhältnis und/oder längere effektive Länge Passen Sie die Härte an die Betriebsstunden und die Füllmenge an

Was auch immer die Antwort sein mag, der wichtigste Schritt besteht darin, den Lauf an Ihre vorhandene Maschine anzupassen. Konische Teile werden effektiv an den Extruder angepasst, in dem sie laufen. Daher können wir anhand einer Zeichnung – oder eines Musters mit den wichtigsten Abmessungen (Zuführungs-/Düsendurchmesser, Achsabstand, Gesamtlänge und Flanschdetails) – ein Angebot für einen exakt passenden Ersatz anstelle eines „nahe genug“-Teils machen. Wenn Sie nicht nur einzelne Komponenten, sondern die gesamte Linie benötigen, bauen wir auchkomplette Extrudermaschinen.

Grundlagen der Installation und Verkabelung

Ein Präzisionslauf funktioniert nur dann, wenn er rechtwinklig, sauber und richtig erhitzt eingebaut ist. Bei den folgenden Schritten handelt es sich um einen allgemeinen Überblick. Befolgen Sie stets das Handbuch und die Sperrverfahren Ihres Maschinenherstellers.

  1. Ausschalten und sperren.Isolieren Sie den Antrieb und alle Heizungen, bevor Sie den alten Lauf entfernen. Bestätigen Sie den Nullenergiestatus, bevor Sie beginnen.
  2. Reinigen Sie die Passflächen.Entfernen Sie altes Dichtmittel, Kohlenstoff und Grate von den Flanschen und Passflächen, damit der neue Lauf ohne Verformung sitzt.
  3. Montieren und ausrichten.Montieren Sie den konischen Zylinder am Getriebe-/Vorschubgehäuse, prüfen Sie die Konzentrizität und stellen Sie sicher, dass sich die Schrauben von Hand frei drehen lassen, bevor Sie Strom anlegen.
  4. Verkabeln Sie die Heizzonen.Schließen Sie die Heizbänder und die Kühlung pro Zone wieder an (Einspeisung → Kompression → Dosierung) und koppeln Sie jedes Thermoelement mit dem richtigen Controller-Kanal, sodass keine Zonen verkabelt werden.
  5. Legen Sie ein Einweichprofil fest.Bringen Sie den Zylinder langsam auf Temperatur und lassen Sie ihn einweichen, damit sich Stahl und Schmelze ausgleichen, bevor Sie mit dem Schrauben beginnen – beim Kaltstart besteht die Gefahr von Drehmomentschäden.
Heizzonen-Tipp:Halten Sie die Einzugszone möglichst kühl und erhöhen Sie die Temperaturen in Richtung der Matrize. Unebene oder falsch zugeordnete Zonen sind eine der häufigsten Ursachen für Wellen und schwarze Streifen – es lohnt sich, sie nach jedem Laufwechsel noch einmal zu überprüfen.

Fehlerbehebung und Verschleiß

Die meisten Probleme mit konischen Fässern machen sich durch instabile Ausgabe, Überhitzung oder minderwertiges Produkt bemerkbar. Verwenden Sie diese Tabelle, um schnell vom Symptom zur wahrscheinlichen Ursache zu gelangen, die behoben werden muss.

Symptom Wahrscheinliche Ursache Fix
Die Ausgabe schwankt / steigt Ungleichmäßige Zufuhr, verschlissene Mitnehmer oder Temperaturdrift Überprüfen Sie die Zufuhr, überprüfen Sie die Zonentemperaturen und messen Sie den Abstand zwischen Schnecke und Zylinder
Überhitzung Ungleichgewicht der Heizung, übermäßige Reibung oder blockierte Kühlung Überprüfen Sie jede Zone und jeden Kühlkreislauf. Thermoelemente neu zuordnen
Schlechte Plastifizierung Falsche Schraubeneinstellung oder verschlissene Laufbohrung Konfiguration überprüfen; Überprüfen Sie, ob sich das Spiel durch Verschleiß vergrößert hat
Schwarze Linien/Streifen Tote Stellen mit beschädigtem Material oder Riefen in der Bohrung Gründlich spülen und reinigen; Bohrung und Schraubenoberfläche prüfen
Übermäßiger/schneller Verschleiß Schleiffüller, schlechte Wartung oder Härte unter den Spezifikationen Upgrade auf einen Bimetall-/Wolframkarbid-Lauf; den Unterhalt verschärfen

Verschleiß ist normal – das Ziel besteht darin, ihn langsam und vorhersehbar zu machen. Abrasive Füllstoffe (CaCO₃, Holzfasern, Glas) greifen Bohrung und Mitnehmer am schnellsten an, weshalb sich eine tiefere, härtere Innenschicht auszahlt. Eine mit Wolfram versetzte Oberfläche mit 62 HRC hält diesen Verbindungen einfach länger stand als eine Standardoberfläche mit 58 HRC, wodurch sich die Zeitspanne zwischen den Neuaufbauten verlängert.

Wartungscheckliste

Kurze, regelmäßige Kontrollen verhindern teure Ausfälle. Bauen Sie diese in Ihre Routine ein:

Intervall Überprüfen Aktion
Jede Schicht Zonentemperaturen und Ampere Protokollablesungen; Untersuchen Sie jede Abweichung vom Ausgangswert
Wöchentlich Schmelzqualität und Oberflächenbeschaffenheit Achten Sie auf neue Streifen, Gele oder Ausgabeänderungen
Monatlich Spülung und visuelle Bohrungs-/Schraubenprüfung Tote Stellen reinigen; Achten Sie auf Riefen oder Verfärbungen
Vierteljährlich Freiraum zwischen Schnecke und Zylinder Messen Sie die Lücke; Vergleichen Sie die Spezifikation, um die Verschleißrate zu verfolgen
Nach Bedarf Integrität von Heizung und Thermoelement Ersetzen Sie ausgefallene Bänder/Sensoren, bevor sie zu einem Produktschaden führen

Häufig gestellte Fragen

Was ist ein konischer Doppelschneckenzylinder?

Es handelt sich um eine konische Extrusionskomponente mit zwei Bohrungen, bei der sich zwei konische Schnecken in einem passenden konischen Zylinder drehen. Durch die Verjüngung wird das Material über eine kurze Länge komprimiert und plastifiziert, wodurch sich der konische Schneckenzylinder ideal für die Extrusion von PVC-Rohren, Profilen, Platten und WPC eignet.

Für welche Materialien eignet es sich am besten?

Hart-PVC (Rohre, Profile, Platten und Platten), Holz-Kunststoff-Verbundstoffe, PE-basierte Profile und Harzfliesen sowie PVC-Granulierung. Dank seiner großen Aufnahme am Einzugsende eignet es sich besonders gut für Trockenmischungspulver mit geringer Schüttdichte.

Wie unterscheidet es sich von einem parallelen Doppelschneckenzylinder?

Ein konischer Zylinder verjüngt sich und baut mit sanfter Scherung eine hohe Kompression auf, die für die direkte PVC/WPC-Extrusion geeignet ist. Aparalleler DoppelschneckenzylinderHält einen konstanten Durchmesser und eine höhere Scherung, was für Compoundierung, Masterbatch und Rezepturen mit sehr hohem Füllstoffgehalt geeignet ist.

Wie groß ist der typische Abstand zwischen Schnecke und Zylinder?

Der Abstand ist der kleine Spalt zwischen der Wendelspitze und der Bohrungswand. Es wird fest und genau auf ein neues Teil gesetzt; da es sich aufgrund von Verschleiß, Leistung und Druckabfall öffnet. Die regelmäßige Messung ist die eindeutigste Möglichkeit, den Laufverschleiß zu verfolgen.

Wie installiere ich einen konischen Doppelschneckenzylinder?

Schalten Sie das Gerät aus und verriegeln Sie es, reinigen Sie die Passflächen, montieren und richten Sie es so aus, dass sich die Schrauben frei drehen lassen, verdrahten Sie jede Heizzone und jedes Thermoelement richtig, bringen Sie dann den Zylinder langsam auf Temperatur und lassen Sie ihn einweichen, bevor Sie mit dem Schrauben beginnen.

Was verursacht Verschleiß in konischen Doppelschneckenfässern?

Hauptsächlich abrasive Füllstoffe wie Kalziumkarbonat, Holzfasern und Glas, verschlimmert durch Korrosion durch PVC-Verarbeitung, schlechte Wartung und zu geringe Härte. Eine tiefere Bimetall- oder Wolframkarbidschicht widersteht allen drei weitaus besser.

Wie oft sollte der Lauf überprüft oder ausgetauscht werden?

Führen Sie monatlich Sicht- und Spülkontrollen durch und messen Sie das Spiel vierteljährlich. Der Zeitpunkt des Austauschs hängt von der Füllmenge und den Betriebsstunden ab. Verfolgen Sie den Verschleißtrend, anstatt auf einen Ausfall zu warten, und führen Sie einen Neuaufbau oder Austausch durch, sobald das Spiel über die Spezifikation hinausgeht.

Wie wähle ich die richtige Größe für meine Extrusionslinie?

Passen Sie das Durchmesserverhältnis und die Länge an Ihr Extrudermodell und die Zielleistung an und wählen Sie dann eine Oberflächenbehandlung basierend auf der Abrasivität Ihrer Formulierung. Senden Sie eine Zeichnung oder ein Muster mit den Schlüsselabmessungen, damit der Lauf genau passt und keine Annäherung darstellt.

Benötigen Sie einen konischen Doppelschneckenzylinder, der zu Ihrer Maschine passt?

Senden Sie uns Ihre Zeichnung – oder ein Muster mit den wichtigsten Abmessungen – und unsere Ingenieure spezifizieren eine exakt passende konische Doppelschnecke und einen Zylinder mit der richtigen Härte für Ihr Material. Durch hausinterne Nitrierung, Bimetall- und Wolframcarbid-Bearbeitung fertigen wir Teile, die im Inneren der Bohrung eine Temperatur von 62 HRC erreichen und so eine lange Lebensdauer gewährleisten.

Erhalten Sie innerhalb von 12 Stunden ein Angebot →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globale Kunden ·einzel, konischer Zwilling & ParallelzwillingSchneckenfässer
Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren