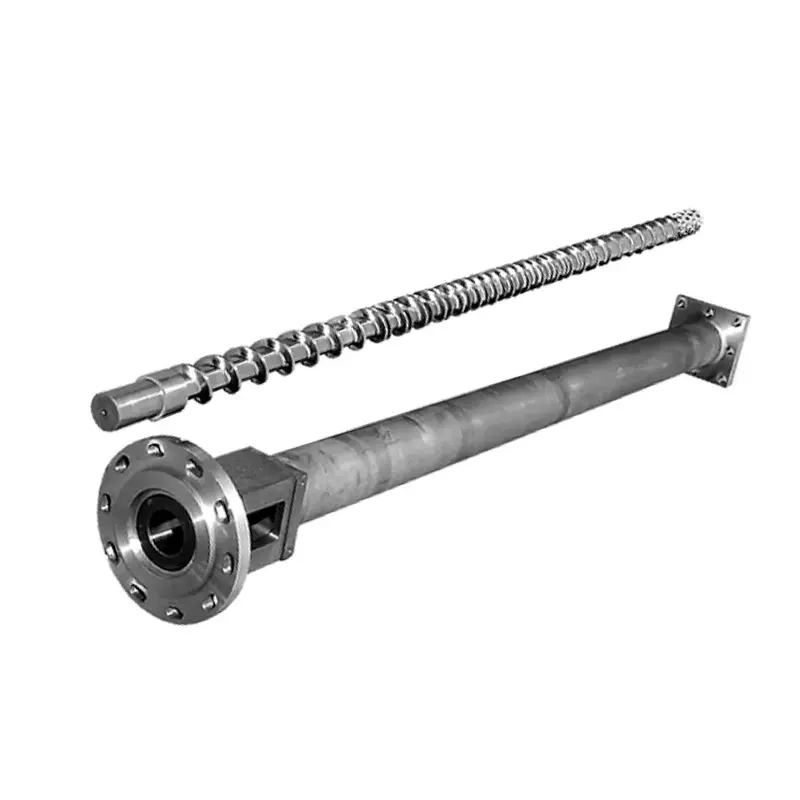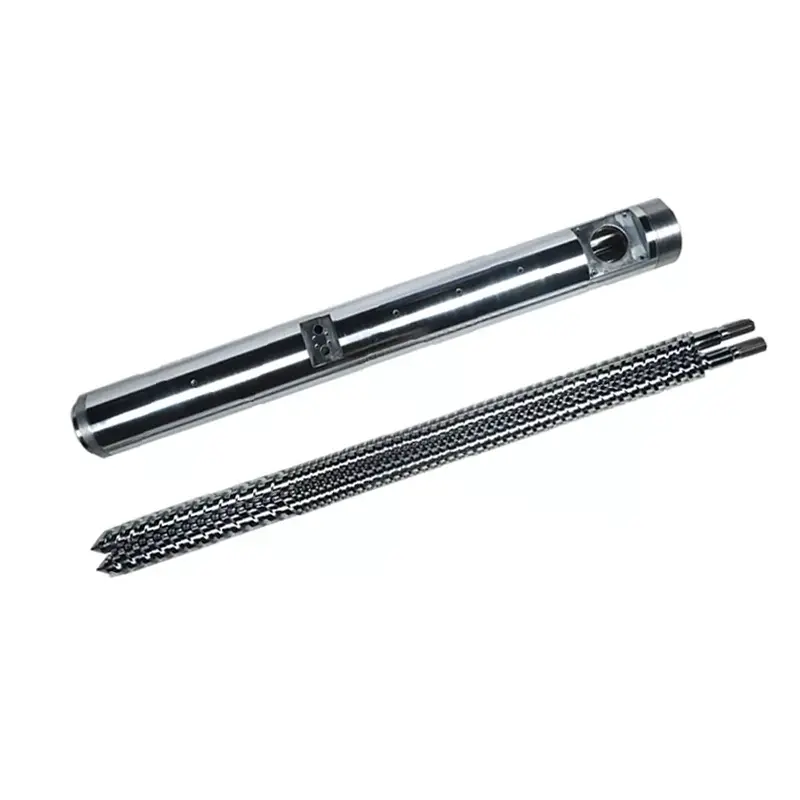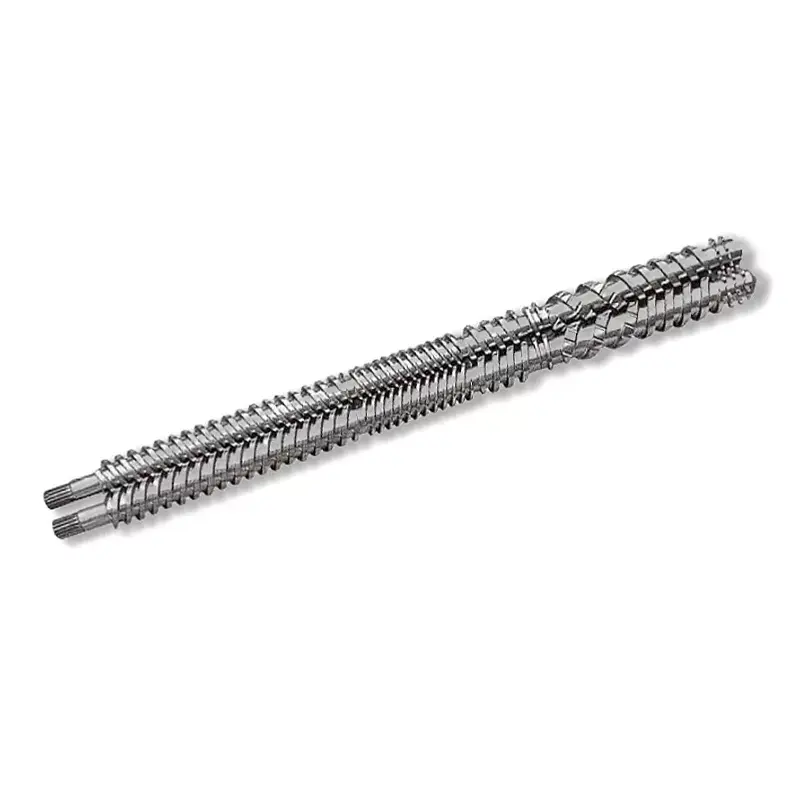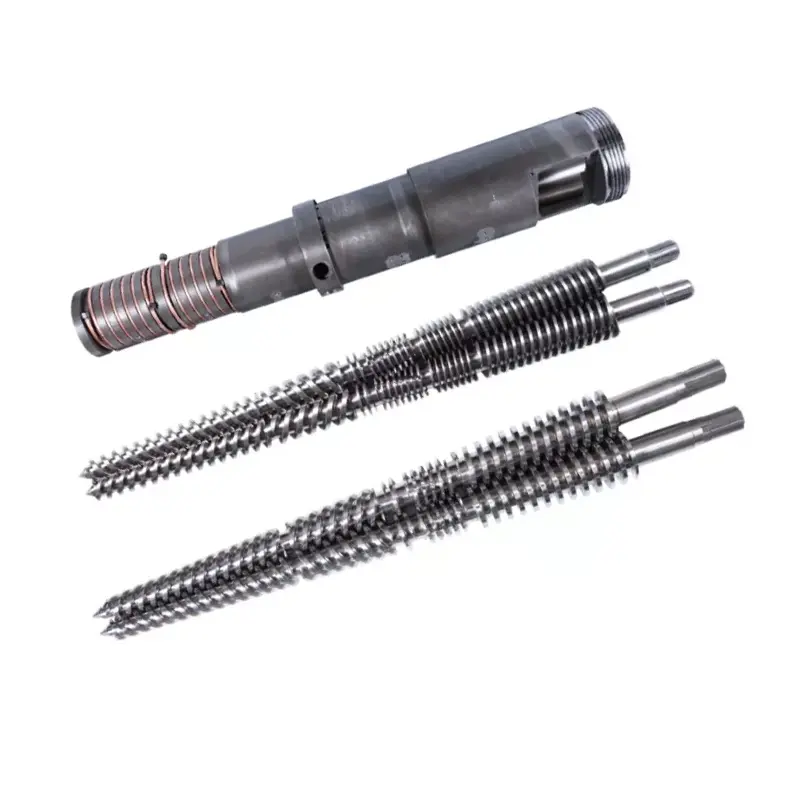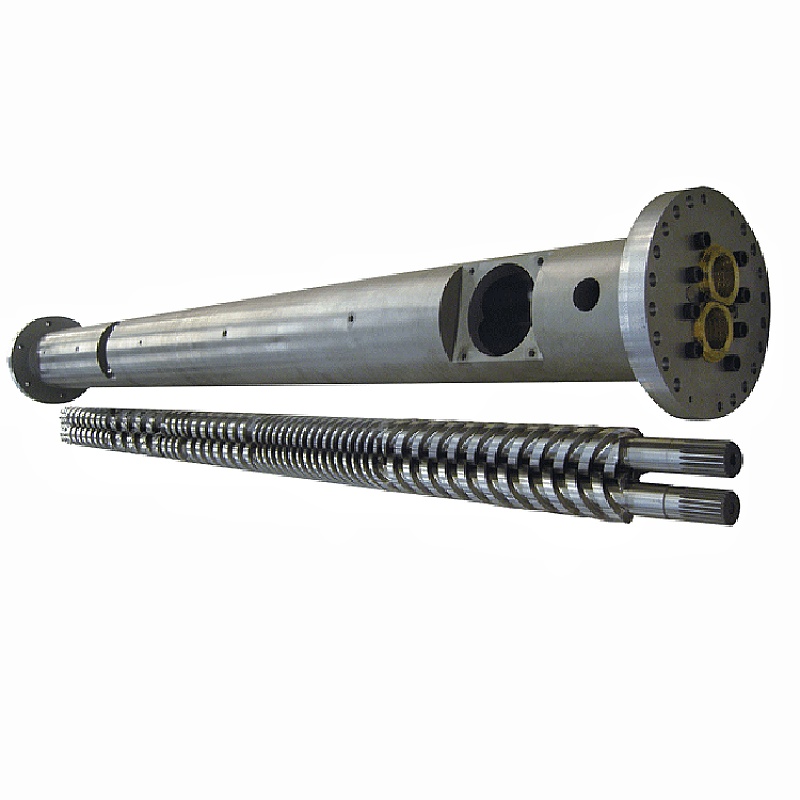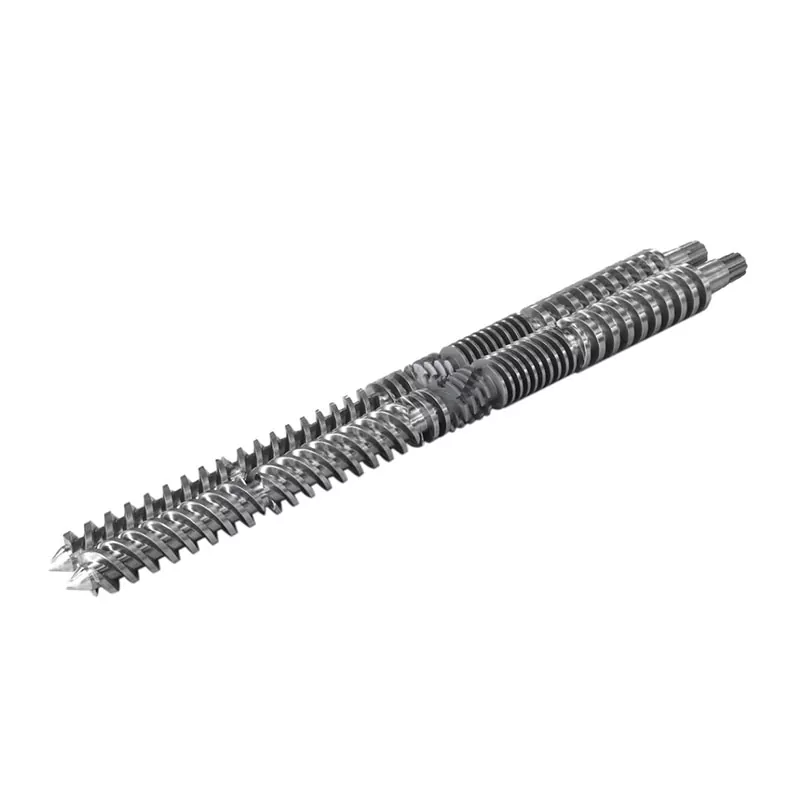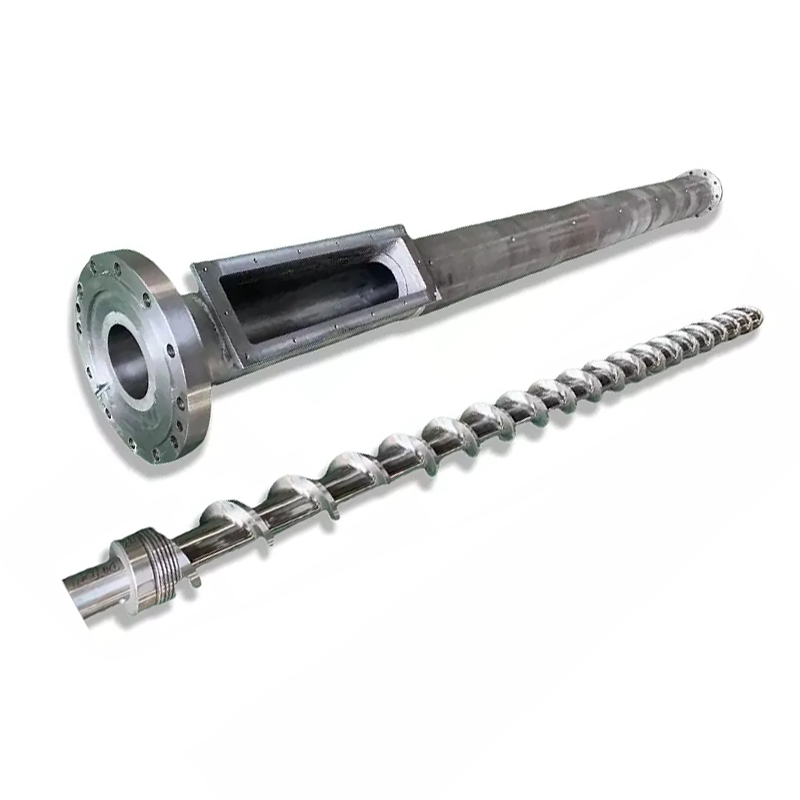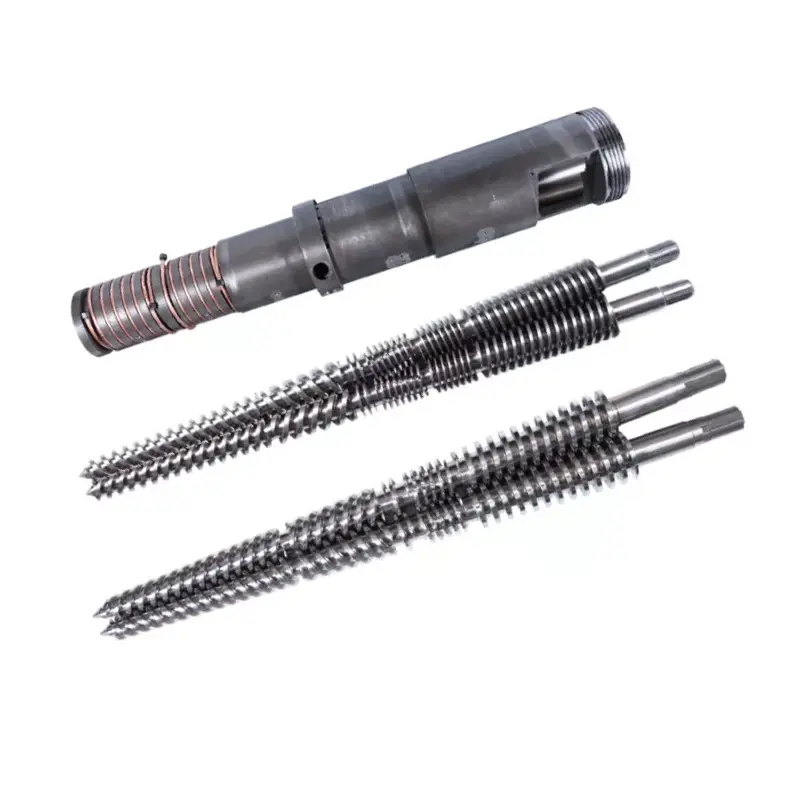
DeinSpritzgussschneckenzylinderentscheidet über Schmelzqualität, Schusskonsistenz und Zykluszeit. Nachfolgend erfahren Sie, wie Sie die Geometrie und Oberflächenbehandlung für Ihr Harz auswählen, wie Sie das Set beibehalten und wie Sie einen Defekt auf die Schnecke, den Zylinder oder den Kontrollring zurückführen, anstatt ihn durch Maschineneinstellungen zu verfolgen. Unsere nitrierten 38CrMoAlA-Einspritzschnecken tragen eine 0,5–0,8 mm dicke Nitrierschicht bei 950–1050 HV, eignen sich für PE, PP, PS und ABS und verarbeiten Glasfasern bis zu 30 %. Darüber hinaus oder auf korrosivem Harz muss die Bohrung mit einer Hartlegierung auf 62 HRC gespritzt werden. Wenn die Leistung sinkt und sich die Zyklen verlängern, lesen Sie die Fehlerbehebungstabelle, bevor Sie einen anderen Sollwert berühren.

Was ist ein Spritzgussschneckenzylinder?
Schnecke und Zylinder bilden die Plastifiziereinheit der Spritzgießmaschine. Gemeinsam nehmen sie feste Pellets aus dem Trichter, schmelzen sie, vermischen sie zu einer gleichmäßigen Schmelze, dosieren einen exakten Schuss und injizieren diesen Schuss in die Form. Jedes Teil, das Ihre Maschine produziert, durchläuft dieses Paar.
Spritzgießer tauschen wochenlang Düsen aus, stimmen Formen ab und passen die Temperaturen an, bevor sie einen Blick auf die Plastifiziereinheit werfen. Diese Reihenfolge ist rückwärts. Wenn die Schnecke oder das Zylinder verschlissen sind, bringt kein Sollwert am Regler den Prozess wieder in Gang.
Die Rolle der Schraube bei der Plastifizierung
Der größte Teil des Schmelzens erfolgt durch die Schnecke und nicht durch die Heizbänder. Die Hitze des Fasses trägt dazu bei, aber der vorherrschende Schmelzmechanismus ist esScherwärme: Die Schnecke zieht das Polymer gegen die heiße Zylinderwand und durch die Reibung entsteht Wärme im Material selbst. Aus diesem Grund ändert die Schneckengeometrie die Schmelzetemperatur auch dann, wenn sich Ihre Sollwerte nicht ändern.
Die Schraube dosiert auch den Schuss. Es dreht sich zum Plastifizieren, zieht sich zurück, während sich die Schmelze vor der Spitze sammelt, und stoppt dann. Die Entfernung, um die es zurückgezogen wird, ist Ihre Schussgröße. Jegliche Schmelze, die über die Mitnehmer oder am Kontrollring nach hinten ausläuft, verfälscht diese Messung.
Zum Schluss spritzt die Schraube. Es hört auf zu rotieren und bewegt sich wie ein Kolben vorwärts, wodurch die Schmelze durch die Düse gedrückt wird. Diese Doppelrolle, rotierend und hin- und herbewegend, trennt eine Einspritzschnecke von einer Extrusionsschnecke.
Die Rolle des Fasses bei der Wärmeübertragung und -eindämmung
Der Lauf ist ein Präzisionsdruckbehälter mit beheizter Bohrung. Es enthält den Einspritzdruck, überträgt die Wärme von den Bändern auf das Polymer und bildet die harte Wand, gegen die die Schnecke das Material schert.
Seine Bohrung muss rund, gerade und maßhaltig bleiben. Wenn das Bohrungsübermaß abgenutzt wird, vergrößert sich der Abstand zwischen Schneckensteg und Zylinderwand. Die Schmelze fließt dann über die Stege nach hinten, anstatt sich nach vorne zu bewegen, und die Plastifizierungsrate sinkt.
Die Trommelerwärmung erfolgt in Zonen, in der Regel Zufuhr, Kompression und Dosierung, jeweils mit eigener Steuerung und eigenem Thermoelement. Ein abweichendes Thermoelement in einer Zone kann das Material monatelang garen, während das Display normal anzeigt.
Wie Schnecke und Zylinder als System zusammenarbeiten
Die beiden Teile fungieren als übereinstimmendes Paar, und die Zahl, die das Paar beschreibt, istRadialspiel: halber Unterschied zwischen Zylinderbohrungsdurchmesser und Schneckengangdurchmesser.
Der Spielraum ist konstruktionsbedingt gering. Die branchenübliche Faustregel für einen neuen Satz lautet etwa 0,001 Zoll Spiel pro Seite für jeden Zoll Schraubendurchmesser. Bei einer 60 mm (ca. 2,36 Zoll) großen Schraube beträgt das ungefähr 0,06 mm pro Seite. Ihre Bauzeichnung ist die Autorität, und es sollte immer die Nummer sein, anhand derer Sie prüfen.
Diese kleine Lücke leistet echte Arbeit. Dadurch wird das Polymer gezwungen, gegen die Fasswand zu scheren, anstatt daran vorbeizurutschen. Wenn sich der Abstand verdoppelt, wird die Scherung schwächer, das Schmelzen verlangsamt sich, die Leistung sinkt und die Maschine versucht, dies mit Wärme zu kompensieren, die sie nicht benötigen sollte.
Der Austausch eines Teils allein reicht selten aus, um ein verschlissenes Paar zu reparieren. Eine neue Schraube in einem verschlissenen Zylinder stellt nur die Hälfte des verlorenen Spiels wieder her, und die Fehlanpassung verschleißt das neue Teil schneller als es sollte.
Anatomie einer Spritzgussschraube
Eine Standard-Einspritzschnecke ist in drei Zonen und eine Spitzenbaugruppe unterteilt. Jede Zone hat eine Aufgabe und jede scheitert auf eine Weise, die Sie erkennen können.
| Zone | Kanaltiefe | Arbeit | Wie Scheitern aussieht |
|---|---|---|---|
| Füttern | Tief | Pellets aufnehmen, weiterbefördern | Überbrücken, Hungern, unregelmäßige Ernährung, inkonsistente Erholung |
| Komprimierung (Übergang) | Flach | Verdichten und schmelzen Sie das Polymer an der Fasswand | Nicht schmilzt, schlechte Durchmischung, dieser Bereich nutzt sich zuerst ab |
| Messung | Seicht | Homogenisieren und pumpen Sie eine gleichmäßige Schmelze | Schussvariationen, Temperaturspitzen |
| Spitze und Prüfring | — | Gegen Rückfluss während der Injektion abdichten | Abweichung der Schussgröße, kurze Schläge, Polsterverlust |
Futterzone
Tiefe Kanäle nehmen Pellets aus der Trichteröffnung auf und transportieren sie als Feststoffe weiter. Diese Zone schmilzt nicht viel. Es vermittelt.
Zufuhrprobleme tarnen sich als Schmelzprobleme. Wenn sich die Pellets im Einfüllschacht verbrücken oder der Einzugsbereich zu heiß wird und die Pellets frühzeitig weich werden und kleben bleiben, versagt die Schnecke. Die Erholungszeit schwankt und die Schussgröße folgt. Überprüfen Sie die Kühlung des Zufuhrhalses, bevor Sie der Geometrie die Schuld geben.
Kompressionszone (Übergangszone).
In diesem Abschnitt wird der Kanal flacher. Diese Flachheit drückt das Polymer gegen die heiße Zylinderwand und erzeugt die Scherwärme, die das Schmelzen bewirkt.
In der Kompressionszone konzentriert sich der Verschleiß. Hier entstehen Druckspitzen und abrasive Füllstoffe mahlen hier am stärksten. Wenn Sie eine verschlissene Schraube messen, finden Sie hier zuerst die Zahlen.
Messzone
Flache Kanäle mit konstanter Tiefe homogenisieren die Schmelze und pumpen sie mit konstantem Druck weiter. Diese Zone bestimmt die Konsistenz von Schuss zu Schuss.
Der Verschleiß der Dosierzone zeigt sich als Schussschwankung und steigende Schmelzetemperatur bei gleichen Sollwerten. Die Schnecke arbeitet stärker, um das gleiche Material zu bewegen.
Schraubenspitze, Rückschlagring und Rückschlagventil
Die Rückschlagringbaugruppe, manchmal auch Rückschlagventil genannt, verdient mehr Aufmerksamkeit als sie bekommt. Es sitzt an der Schneckenspitze und erfüllt eine Aufgabe: Während des Einspritzens dichtet es ab, sodass die Schmelze in die Form gelangt und nicht über die Schnecke zurückfließt.
Wenn die Versiegelung aufhört, erhalten Sie Variationen in der Schussgröße, kurze Schüsse und ein verschwindendes Kissen. Um dies zu erreichen, verbringen Spritzgießer Wochen damit, den Einspritzdruck, die Haltezeit und die Temperatur anzupassen. Nichts davon funktioniert, weil die Schmelze nach hinten an einem verschlissenen Ring vorbei austritt.
Drei Signale zeigen gezielt auf den Kontrollring. Das Kissen variiert von Schlag zu Schlag, anstatt konstant zu bleiben. Das Schussgewicht schwankt, während die Maschine eine normale Erholung meldet. Und ein wiederholbarer Prozess wird plötzlich unregelmäßig, ohne dass sich das Harz oder die Einstellung ändert.
Schlüsselschrauben-Geometrieparameter
Vier Zahlen beschreiben eine Einspritzschnecke. Wenn Sie sie verstehen, ist das Angebot eines Lieferanten keine Blackbox mehr.
L/D-Verhältnis: Definition, Formel und empfohlene Werte nach Harz
L/D-Verhältnisist die Arbeitslänge der Schraube dividiert durch ihren Außendurchmesser. Eine Schraube, die 22-mal länger als breit ist, hat ein L/D von 22:1. Die Formel ist einfach L dividiert durch D, und das Verhältnis skaliert mit der Größe: Eine 50 mm-Schraube im Verhältnis 22:1 hat eine Arbeitslänge von 1.100 mm.
L/D steuert, wie viel Platz die Schnecke zum Schmelzen, Mischen und Homogenisieren hat. Länger sorgt für mehr Schmelzkapazität und besseres Mischen. Kürzer führt zu einer kürzeren Verweilzeit, wodurch wärmeempfindliche Harze geschützt werden.
Injektionsschnecken laufen kürzer als Extrusionsschnecken. Die Schnecke bereitet einen Schuss nach dem anderen vor, anstatt kontinuierlich zu pumpen, und das Material verbleibt zwischen den Schüssen im Lauf. InSpritzgießen mit L/D-VerhältnisIn der Praxis liegen die meisten Maschinen zwischen 18:1 und 25:1, bei Allzweckmaschinen sind 20:1 bis 22:1 üblich.
Wärmeempfindliche Harze wie PVC bevorzugen das kürzere Ende, sodass das Material weniger heiß bleibt. Technische Kunststoffe, die gründlich geschmolzen werden müssen, bevorzugen das längere Ende. Unser Leitfaden zum L/D-Verhältnis behandelt die Kompromisse ausführlich.
Kompressionsverhältnis: Wie es Scherwärme und Schmelzqualität beeinflusst
Kompressionsverhältnisvergleicht die Kanaltiefe in der Einzugszone mit der Kanaltiefe in der Dosierzone. Eine Schnecke mit einem dreimal tieferen Zuführkanal als ihr Dosierkanal hat ein Verdichtungsverhältnis von 3:1.
Das Kompressionsverhältnis legt fest, wie stark die Schraube das Material bearbeitet. Höhere Kompression bedeutet mehr Scherung, mehr mechanische Hitze und aggressiveres Schmelzen. Eine geringere Kompression behandelt das Polymer schonend.
Passen Sie es an das Harz an, nicht an die Vorliebe für eine größere Anzahl. Polyolefine mit niedriger Viskosität benötigen eine positive Scherung, um sauber zu schmelzen. Wärmeempfindliche Harze wie PVC, PC und POM zersetzen sich unter Scherkräften, denen PE standhalten würde. Unser Kompressionsverhältnis-Leitfaden durchläuft alle Bereiche.
Flugtiefe, Kanalbreite und ihre Auswirkungen auf die Ausgabe
Das Kompressionsverhältnis ist ein Verhältnis, und zwei Schrauben mit demselben Verhältnis können sich unterschiedlich verhalten. Auf die absolute Tiefe kommt es an.
Ein tiefer Dosierkanal bewegt mehr Material pro Umdrehung und erhöht so die Plastifizierungsrate, mischt jedoch weniger gründlich und liefert eine weniger gleichmäßige Schmelze. Ein flacher Dosierkanal mischt besser und liefert eine gleichmäßigere Temperatur bei geringerer Leistung pro Umdrehung.
Die Flugbreite und der Spiralwinkel wirken sich auf die Fördereffizienz und die Scherung aus, die das Material am Land des Fluges erfährt. Hierbei handelt es sich um Konstruktionsdetails, die Sie angeben, indem Sie einem Schraubenkonstrukteur Ihren Prozess beschreiben, und nicht um Zahlen, die Sie aus einer Tabelle auswählen sollten.
Beziehung zwischen Schneckendurchmesser und Schussgröße
Der Schneckendurchmesser bestimmt die Schusskapazität der Maschine. Eine größere Schraube verdrängt mehr Volumen pro Millimeter Vorwärtsbewegung und liefert so einen größeren Schuss.
Die praktische Regel ist ein Komfortband, keine feste Grenze. Wenn Sie einen Schuss abfeuern, der nur einen kleinen Bruchteil der Kapazität des Laufs verbraucht, verbleibt das Material zu lange im Lauf, unterliegt Hitze und zersetzt sich. Wenn Sie bei nahezu voller Kapazität laufen, verlieren Sie das Polster, das Sie für eine gleichmäßige Packung benötigen.
Die meisten Former zielen auf einen Schuss irgendwo in der Mitte der nutzbaren Reichweite des Laufs. Wenn Ihr Teil außerhalb dieses Bandes liegt, ist die richtige Lösung ein anderer Schraubendurchmesser und nicht eine härtere Maschineneinstellung.
Hier ist unsere veröffentlichte Maßtabelle, die zeigt, wie sich die Schusskapazität auf die Schnecken- und Laufgröße in unserem gesamten Sortiment auswirkt. Verwenden Sie es, um Ihre Maschine zu lokalisieren oder um den Durchmesser zu überprüfen, den Ihnen ein Lieferant anbietet.
| Schuss (g) | Schrauben-Ø × Länge (mm) | Lauf-Ø × Länge (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Zwei Dinge, die man daraus herauslesen kann. Die Schusskapazität steigt mit dem Durchmesser, wie es die Physik erfordert. Und der Zylinderaußendurchmesser wächst mit, weshalb eine größere Schnecke nie ein kostenloses Upgrade ist: Es handelt sich um eine andere Maschinengrößenklasse.
Arten von Spritzgussschrauben: Welche benötigen Sie?
Fünf Schraubenfamilien decken nahezu jede Injektionsanwendung ab. Welche die richtige ist, hängt von Ihrem Harz und den Anforderungen Ihres Teils ab.
| Schraubentyp | Was es bewirkt | Am besten für | Schwäche |
|---|---|---|---|
| Allgemeiner Zweck (GP) | Einzelflug, drei Standardzonen | PE, PP, PS, ABS, die meisten Standardharze | Kompromissgeometrie; kämpft mit anspruchsvollen Harzen |
| Barriere | Der zweite Flug trennt das feste Bett vom Schmelzbad | Besseres Aufschmelzen, höhere Leistung, nicht schmelzempfindliche Teile | Kostet mehr; Overkill bei einfachen Harzen |
| Mischen / Compoundieren | Fügt Maddock- oder Pin-Mischabschnitte hinzu | Farbmasterbatch, gefüllte Compounds, schlierenempfindliche Teile | Zusätzliche Scherung; falsch für hitzeempfindliche Harze |
| Entlüftet (zweistufig) | Die Dekompressionszone und die Entlüftungsöffnung entfernen flüchtige Stoffe | Hygroskopische Harze, bei denen eine Trocknung unpraktisch ist | Komplex; Entlüftungsöffnungen können sabbern, wenn sie nicht übereinstimmen |
| PVC-spezifisch | Geringe Kompression, polierte Oberflächen, keine toten Stellen | Hartes und flexibles PVC | Zweckmäßig gebaut; keine Allzweckschraube |
Allzweckschraube (GP): Am häufigsten, am besten geeignet?
Die GP-Schraube ist ein Kompromiss, und zwar ein guter. PE, PP, PS und ABS lassen sich problemlos verarbeiten, was die meisten handelsüblichen Formteile abdeckt. Maschinenbauer liefern es standardmäßig aus, da es die sicherste Standardeinstellung ist, wenn sie nicht wissen, was Sie ausführen werden.
Der Kompromiss kostet Sie, wenn das Harz anspruchsvoll wird. Eine GP-Schraube auf glasfaserverstärktem Nylon nutzt sich schnell ab. Eine GP-Schraube auf Hart-PVC zersetzt das Material. Eine GP-Schnecke, die für maximale Leistung auf ein dünnwandiges Teil gedrückt wird, liefert unschmelzbare Teile. Wenn einer dieser Punkte Ihren Prozess beschreibt, amortisiert sich eine speziell angefertigte Schraube allein durch den Ausschuss.
Barriereschnecke: Bessere Schmelzetrennung und Homogenität
Eine Barriereschnecke fügt einen zweiten Gang durch die Schmelzzone hinzu. Dieser Flug trennt die verbleibenden festen Pellets physikalisch von der bereits gebildeten Schmelze und hält die Feststoffe gegen die heiße Zylinderwand gedrückt, wo sie weiter schmelzen.
Ohne Barriere verstecken sich feste Partikel isoliert von der Wand im Schmelzbad und können als ungeschmolzene Teile bis zur Düse überleben. Mit einer davon endet das Schmelzen vollständiger und gleichmäßiger.
Der Vorteil ist eine bessere Gleichmäßigkeit der Schmelze bei gleicher oder höherer Leistung, was sich in weniger ungeschmolzenen Teilen, einer strengeren Schusskontrolle und einem breiteren Prozessfenster niederschlägt. Spritzgießer, die dünnwandige Verpackungen, optische Teile oder alles andere, was nicht schmelzempfindlich ist, verarbeiten, sollten namentlich nach einem solchen fragen.
Misch-/Compoundierschnecke: Für gefüllte und farbige Masterbatch-Materialien
Mischschnecken fügen einen speziellen Mischabschnitt hinzu, normalerweise in der Nähe der Spitze. Maddock-Abschnitte (geriffelt) drücken die Schmelze durch enge Lücken und brechen nicht geschmolzene Partikel durch Scherung auf. Stiftmischer teilen und vereinigen den Fluss und verteilen Farbe und Füllstoff.
Verwenden Sie eines, wenn Farbstreifen ein Qualitätsproblem darstellen, wenn die Masterbatch-Dispersion wichtig ist oder wenn die Füllstoffverteilung die Teileleistung beeinflusst. Der Nachteil ist die zusätzliche Scherung, was Mischabschnitte zur falschen Wahl für wärmeempfindliche Harze macht, die bereits nahe an ihrer Abbaugrenze sind.
Entlüftungs-/Entgasungsschraube: Für hygroskopische Harze
Eine belüftete Schnecke läuft zweistufig. Die erste Stufe schmilzt, dann vertieft sich der Kanal abrupt und der Schmelzedruck sinkt an einer in den Zylinder eingeschnittenen Entlüftungsöffnung auf nahezu Null. Dort entweichen Feuchtigkeit und flüchtige Stoffe, oft unter Vakuum. In der zweiten Stufe wird die Schmelze dann erneut unter Druck gesetzt, um sie einzuspritzen.
Dies funktioniert bei hygroskopischen Harzen, bei denen die Trocknung unpraktisch oder unzuverlässig ist. Es birgt auch Risiken: Wenn die beiden Stufen nicht aufeinander abgestimmt sind, drückt Schmelze anstelle von Gas aus der Entlüftungsöffnung. Eine Entlüftungsschnecke und ein Entlüftungszylinder müssen gemeinsam konstruiert werden, weshalb sie als Set spezifiziert und nicht beiläufig nachgerüstet werden.
PVC-spezifisches Schraubendesign: Warum Standardschrauben bei PVC versagen
Hart-PVC bestraft eine Standardschraube auf zwei Arten gleichzeitig. Es zersetzt sich unter Scherung und setzt Chlorwasserstoff frei, der dann den Stahl, auf dem es sitzt, korrodiert. Der Schaden beginnt, bevor der Betreiber einen Mangel erkennt.
Eine PVC-Schraube löst beide Bedrohungen. Durch die geringe Kompression bleibt die Scherung sanft. Polierte Oberflächen und eine totraumfreie Geometrie verhindern, dass Material stagniert und kocht. Bei der Oberflächenbehandlung ist fast immer Korrosionsbeständigkeit und nicht nur Verschleißfestigkeit erforderlich. UnserPVC-Schraubenzylinderführungdeckt die Chemie und unsere abKonische DoppelschneckenfässerPVC auf der Extrusionsseite servieren.
So wählen Sie den richtigen Schneckenzylinder für Ihr Harz aus
Die Auswahl des Harzes bestimmt alle anderen Entscheidungen auf der Seite: Geometrie, Stahl und Oberfläche. Lesen Sie die Tabelle und dann die Notizen darunter, denn die Notizen enthalten die Warnungen.
| Harz | Typisches L/D | Typisches Kompressionsverhältnis | Schraubentyp | Besondere Hinweise |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Hausarzt oder Barriere | Verzeihend. Benötigt positive Scherung, um sauber zu schmelzen |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | Hausarzt | Niedrige Viskosität, leicht schmelzbar. Sanftes Mischen auf HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | Hausarzt oder Barriere | Amorph. Achten Sie auf die Scherwärme, es bilden sich leicht Streifen |
| PC und technische Kunststoffe | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barriere oder GP, geringe Scherung | Hohe Schmelztemperatur, schmales Fenster. Längeres L/D, sanfte Kompression |
| Hart-PVC | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-spezifisch | Korrosionsbeständigkeit ist nicht optional. Kurze Verweilzeit |
| PVC flexibel | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-spezifisch | Nachsichtiger als starr, dennoch ätzend |
| PET (Vorformling) | 20:1 – 24:1 | Niedrige, präzise Dosierung | Speziell entwickeltes PET | Trocknen Sie es oder bauen Sie es ab. Geringe Scherung, minimale Verweilzeit, polierte Oberflächen |
| POM (Acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, geringe Scherung | Bei Überhitzung nimmt die Qualität stark ab. Präzise Temperaturregelung |
| Glasgefüllt/abrasiv | Pro Basisharz | Pro Basisharz | Basistyp + harte Oberfläche | Die Geometrie folgt dem Basisharz. DerOberflächeWas sich ändert: Gehen Sie bimetallisch |
So verwenden Sie diese Tabelle:Hierbei handelt es sich um typische veröffentlichte Bereiche und Ausgangspunkte, nicht um Spezifikationen. Ihre Maschine, Ihre Sorte, Ihr Teil und Ihre Leistung verändern die Zahlen. Ein Schraubenkonstrukteur bestätigt die endgültige Geometrie anhand Ihres realen Prozesses. Bestellen Sie niemals ohne dieses Gespräch an einem allgemeinen Tisch.
PP und PE: Teilkristallin, mäßige Scherung
Polyolefine sind der einfache Fall. Sie tolerieren Scherung, schmelzen über ein breites Fenster und verzeihen eine GP-Schraube. Eine mäßige bis höhere Kompression funktioniert gut, da diese niedrigviskosen Harze eine positive Scherung benötigen, um sauber zu schmelzen, anstatt durch halbgeschmolzenes Material durchzurutschen.
Wenn Sie den Ausstoß bei dünnen Wänden stark steigern, verdient eine Barriereschnecke ihren Preis, indem sie bei gleicher Geschwindigkeit eine vollständigere Schmelze liefert.
ABS und PS: Amorph, achten Sie auf die Scherhitze
Amorphe Harze erweichen innerhalb eines bestimmten Bereichs, anstatt an einer scharfen Stelle zu schmelzen. PS läuft mit geringer Kompression, weil es so leicht schmilzt. ABS braucht mehr Pflege: Es zeigt Streifen und Spreizungen, wenn es sich zersetzt, und Scherhitze ist meist der Grund dafür.
Wenn ABS-Teile Streifen aufweisen und Ihre Sollwerte korrekt aussehen, vermuten Sie Scherung, bevor Sie den Trockner vermuten. Ein aggressives Kompressionsverhältnis auf einem wärmeempfindlichen amorphen Harz erzeugt seine eigenen Defekte.
PC und technische Kunststoffe: Hohe Temperaturen, längere L/D
PC, Nylon, PBT und ihre Verwandten schmelzen bei hoher Temperatur und zersetzen sich bei hoher Temperatur. Sie erfordern ein gründliches Schmelzen, was für ein längeres L/D spricht, aber sie beeinträchtigen auch die Verweilzeit, was gegen das Halten der Schmelze in einem großen Fass spricht.
Die Auflösung ist länger L/D mit sanfter Komprimierung und einer Aufnahme in der richtigen Größe. Geben Sie die Schussgröße bei PC falsch ein und führen Sie die Materialkreisläufe durch Erhitzen durch, bis es vergilbt, egal wie gut die Schraube ist.
Hartes und flexibles PVC: Korrosionsbeständigkeit ist von entscheidender Bedeutung
Für die Auswahl gilt alles, was oben über PVC gesagt wurde. Hart-PVC liegt am unteren Ende von L/D und Kompression, da Zeit und Scherung beide Feinde sind. Die Oberflächenbehandlung muss Korrosion und nicht nur Abrieb widerstehen, und das ändert die Wahl der Legierung im Inneren eines Bimetallzylinders.
PET und POM: Geringe Scherung, präzise Temperaturkontrolle
PET ist hygroskopisch. Wasser in der Schmelze hydrolysiert die Polymerketten, senkt die Grenzviskosität und hinterlässt die Vorformlinge spröde und trüb, während die Maschine so aussieht, als ob sie einwandfrei läuft. Trocknen Sie das Harz ordnungsgemäß, lassen Sie es mit geringer Scherung laufen, halten Sie die Einwirkzeit kurz und sorgen Sie für polierte Oberflächen, damit sich keine Ablagerungen bilden.
POM verträgt normale Kompression, zersetzt sich jedoch bei Überhitzung stark und seine Abbauprodukte sind gefährlich. Temperaturkontrolle und Verweilzeitdisziplin sind wichtiger als eine clevere Geometrie.
Glasgefüllte und abrasive Materialien: Die 30 %-Linie
Hier ist die klarste Regel auf der Seite, und es ist eine Zahl, kein Gefühl.Bis zu 30 % Glasfaser: Ein nitrierter 38CrMoAlA-Satz schafft es.Genau dafür bauen und bewerten wir unsere nitrierten Einspritzschnecken, die vergütet und dann bei 950–1050 HV auf eine Schichtdicke von 0,5–0,8 mm gasnitriert werden.
Über 30 % Glas oder mit mineralischem Füllstoff und Flammschutzmittel oben muss die Oberfläche verändert werden.Das nitrierte Gehäuse ist eine Diffusionsschicht, die von abrasiven Füllstoffen viel schneller durchdrungen wird, als der Stahl darunter es verdient.
Das ist, wenn aBimetall-SchraubzylinderEs handelt sich nicht mehr um ein Upgrade, sondern um die korrekte Spezifikation: Hartlegierung wird rundum um die Verschleißzone der Bohrung gespritzt, wodurch die Innenhärte auf 62 HRC erhöht wird. Die Geometrie folgt weiterhin dem Basisharz. Lediglich die Oberfläche verändert sich. UnserBimetall- vs. nitrierte Führungfunktioniert über die Kostenlogik.
Fasstypen, Materialien und Oberflächenbehandlungen
Der Lauf versagt nicht dramatisch. Es öffnet sich leise und nimmt Ihren Output mit. Material und Untergrund entscheiden darüber, wie lange das dauert.
Standardlauf aus nitriertem Stahl: Anwendungen und Grenzen
Beim Nitrieren diffundiert Stickstoff in die Stahloberfläche und bildet eine harte Hülle. Wir gasnitrieren unsere 38CrMoAlA-Einspritzschnecken bei 500–560 °C und erzeugen so eine nitrierte Schicht mit einer Dicke von 0,5–0,8 mm bei 950–1050 HV. Dadurch erhöht sich die Verschleißfestigkeit gegenüber unbehandeltem Stahl um 30–40 %.
Der Basisstahl wird zunächst vergütet, wodurch sich die Scherverschleißfestigkeit von selbst um 50 % erhöht. Zusammen ergeben diese beiden Schritte eine Lebensdauer von etwa 10.000–20.000 Stunden auf nicht korrodierenden Harzen wie PE und PP.
Seine Grenze ist die Gehäusetiefe. Sobald der Abrieb die nitrierte Schicht durchschneidet, nutzt sich der darunter liegende weichere Kern schnell ab. Wir bewerten unsere nitrierten Einspritzschnecken für glasfaserverstärkte Compounds bis 30 % (z. B. PA plus Glasfaser). Darüber hinaus oder bei korrosiven Harzen wird die nitrierte Hülle übertroffen und die Oberfläche muss verändert werden.
Bimetallzylinder: Aufbau, Kosten und wann es sich auszahlt
Ein Bimetallzylinder hält einen Körper aus legiertem Stahl und schmilzt eine separate Verschleißlegierung in die Bohrung ein. Bei unseren Läufen sprühen wir eine Hartlegierung um den gesamten Umfang der Verschleißzone des Laufs und bringen so eine Innenhärte von 62 HRC.
Das ist ein anderer Schutz als beim Nitrieren. Ein nitriertes Gehäuse ist eine Diffusionsschicht, die in Bruchteilen eines Millimeters gemessen wird. Bei einer gespritzten oder geschmolzenen Legierungsbohrung handelt es sich um eine Schicht aus unterschiedlichem Metall, durch die der abrasive Füllstoff hindurchdringen muss.
Die Legierung wird entsprechend der Bedrohung ausgewählt. Karbidreiche und Wolframcarbid-Oberflächen widerstehen dem Abrieb durch Glas und mineralische Füllstoffe. Nickelhaltige Legierungen widerstehen der Korrosion durch PVC und flammhemmende Verbindungen. Wählen Sie die falsche Legierung und Sie haben für einen Bimetallzylinder bezahlt, der das falsche Problem löst.
Es lohnt sich immer dann, wenn Ihr Futter abrasiv oder korrosiv ist. Die Rechnung ist einfach: Wenn ein Bimetallsatz bei Ihrem Material um ein Vielfaches länger hält als ein nitrierter Satz, teilt sich der höhere Kaufpreis auf niedrigere Kosten pro Jahr auf, bevor Sie den Ausschuss und die Ausfallzeiten, die Sie vermeiden, berücksichtigen.
Segmentierter vs. monolithischer Zylinder: Flexibilität vs. Präzision
Ein monolithischer (einteiliger) Lauf wird aus einem einzigen Körper gefertigt. Es sorgt für beste Geradheit und Konzentrizität und ist die Norm beim Spritzgießen, wo Präzision die Schusskonsistenz bestimmt.
Segmentierte Läufe werden aus Abschnitten zusammengeschraubt, wodurch ein verschlissener Abschnitt ausgetauscht werden kann, ohne den gesamten Lauf zu verschrotten, und die Entlüftungsöffnungen flexibel positioniert werden können. Das Handwerk ist die Ausrichtung: Jede Verbindung birgt die Möglichkeit einer Fehlausrichtung, und Einspritzmaschinen verzeihen das weniger als Compoundierextruder.
Basisstahl und die Oberflächenoptionen, die darauf aufliegen
38CrMoAlAist der Basisstahl, aus dem wir unsere Einspritzschnecken fertigen, und aus gutem Grund ist er der Standardstahl der Branche. Seine Chrom-Molybdän-Aluminium-Chemie ist für die Nitrierung konzipiert: Das Aluminium bildet im Gehäuse harte, stabile Nitride, während der Kern zäh bleibt.
Der Grundstahl trägt die mechanische Belastung. Die Oberfläche darüber nimmt die Abnutzung auf, und hier liegt die eigentliche Wahl. AlsHersteller von SchraubenfässernWir liefern das gesamte Oberflächensortiment, und jedes beantwortet eine andere Bedrohung:
- Nitrieren— 0,5–0,8 mm Schicht bei 950–1050 HV. Saubere Harze, Glasfaser bis 30 %.
- Bimetallischer Belag– Hartlegierung, die um die Verschleißzone der Bohrung herum geschmolzen ist, Bohrung bis 62 HRC. Schleif- und Korrosionsbelastung.
- Wolframcarbid-Spritzen— für härteste Abriebfälle.
- Verchromt— eine glatte, lösefreundliche Oberfläche. Hilft bei Farbveränderungen und Verklebungen, nicht bei starkem Abrieb.
- Edelstahl— wenn Korrosionsbeständigkeit oder Materialreinheit wichtiger sind als der Verschleiß.
In unserem Materialleitfaden für Schneckenzylinder werden die Basisstähle vollständig verglichen.
Oberflächenbehandlungen im Vergleich
| Material / Behandlung | Härte | Verschleißfestigkeit | Korrosionsbeständigkeit | Am besten für |
|---|---|---|---|---|
| 38CrMoAlA, nitriert | 950–1050 HV, 0,5–0,8 mm Schicht | Gut | Mäßig | PE, PP, PS, ABS; Glasfaser bis zu 30 %. Der wirtschaftliche Standard |
| Bimetallischer Belag | Bohrung bis 62 HRC | Exzellent | Gut | Glasgefüllt über 30 %, mineralisch gefüllt, Mahlgut, abrasiver Einsatz |
| Wolframcarbid-Spritzen | Sehr hoch | Exzellent | Gut | Die härtesten Abriebfälle |
| Oberfläche aus einer Nickelbasislegierung | Ausgewählt pro Formulierung | Gut | Exzellent | PVC, Fluorpolymere, Flammschutzmittel |
| Hartverchromung | Hart, sehr dünn | Mäßig | Gut | Sanftes Ablösen, leichtere Farbwechsel, Antihaftwirkung |
| Edelstahl | Pro Klasse | Mäßig | Exzellent | Korrosions- oder reinheitsbedingte Anwendungen |
Geben Sie die Oberfläche für die schmutzigste Zuführung an, über die die Leitung tatsächlich läuft, nicht für die sauberste. Die Spezifizierung für den sauberen Fall ist die häufigste Art und Weise, wie ein neuer Satz vorzeitig stirbt.
Wartung: So erhalten Sie jede Stunde, die das Set bietet
Durch Wartung wird der Verschleiß nicht rückgängig gemacht. Es verhindert, dass Sie zu dem unvermeidbaren Verschleiß noch vermeidbaren Verschleiß hinzufügen, und liefert Ihnen die Daten, um den Austausch zu planen, anstatt darauf zu reagieren.
Checkliste für Routineinspektionen
| Frequenz | Was zu überprüfen ist | Warum |
|---|---|---|
| Jede Schicht | Schmelzetemperatur im Vergleich zum Normalwert, Erholungszeit, Kissenkonsistenz, Motorlast | Diese driften, bevor Fehler auftreten |
| Jeder Material- oder Farbwechsel | Vollständig spülen; Überprüfen Sie die Spülung auf schwarze Flecken oder beschädigtes Material | Flecken bedeuten tote Stellen oder eine Verschlechterung irgendwo |
| Monatlich | Thermoelemente und Heizbänder überprüfen; Überprüfen Sie die Einspeisekühlung | Ein abdriftender Sensor kocht Material monatelang unbemerkt |
| Immer wenn die Schraube raus ist | Messen Sie den Außendurchmesser des Flügels und den Innendurchmesser des Laufs an markierten Stellen. Kontrollring prüfen | Die Schraube ist schon raus. Zehn Minuten Messung sind kostenlose Daten |
| Mindestens jährlich (abrasive oder korrosive Beanspruchung) | Geplanter Zug: Vollverschleißmessung, Ausrichtungsprüfung, Protokollierung der Messwerte | Gefüllter, PVC- und Mahlgut-Verschleiß härtet viel schneller aus als sauberes Harz |
Richtiges Spülverfahren beim Wechsel von Harzen oder Farben
Entleeren Sie vor jedem Stopp und jedem Wechsel, ausnahmslos an arbeitsreichen Tagen. Das im Zylinder abkühlende Material zersetzt sich, verbackt auf Oberflächen und kehrt später als schwarze Flecken in das Teil des Kunden zurück.
Verwenden Sie bei Farbänderungen, bei Abschaltungen und vor der Umstellung auf ein hitzeempfindliches Polymer ein handelsübliches Reinigungsmittel. Reines PE oder PP übernimmt routinemäßige Übergänge zwischen kompatiblen Materialien. Hochtemperaturharze wie PC und PMMA halten härter und erfordern eine aggressivere Reinigung.
Entlüften Sie vor dem Herunterfahren, nicht nur vor dem Starten. Was Sie in einem Kühlfass zurücklassen, wird beim nächsten Start zum Problem, mit dem Sie kämpfen.
So messen Sie den Abstand zwischen Schraube und Zylinder
Dies ist die Messung, die Meinungen in Tatsachen verwandelt, und die meisten Geschäfte überspringen sie.
- Ziehen Sie die Schraube heraus und reinigen Sie sie.Heiß, mit Messing- oder Kupferwerkzeugen. Niemals Stahlschaber verwenden, die die behandelte Oberfläche zerschneiden, an der die Schraube hängt.
- Messpositionen markierenentlang der Arbeitslänge: Vorschub, Übergang und Dosierung auf Minimum.
- Flug-Außendurchmesser messenmit einem Außenmikrometer an jeder Position, wobei an mehreren Punkten des Umfangs Messungen vorgenommen werden, um ungleichmäßige Abnutzung zu erkennen.
- Messen Sie den Innendurchmesser der Laufbohrungmit einer Bohrlehre an passenden Positionen und Tiefen.
- Radialspiel berechnen:Subtrahieren Sie den Flug-Außendurchmesser vom Bohrungs-Innendurchmesser und teilen Sie ihn durch zwei.
- Vergleichen Sie mit der Bauzeichnungund protokollieren Sie jede Messung mit Datum und Betriebsstunden.
Interpretieren Sie das Ergebnis anhand des ursprünglichen Abstands, nicht anhand einer universellen Zahl. Eine nützliche Werkstattregel: Wenn das Spiel ungefähr das Doppelte des Bauwerts erreicht hat oder wenn die Leistung bei gleicher Schneckengeschwindigkeit merklich gesunken ist, beginnen Sie mit der Planung des Austauschs. Unsere Schritt-für-Schritt-Anleitung zur Messung behandelt die Methode ausführlich.
Reinigungsplan und Reinigungsmischungstypen
Passen Sie das Compound an die Aufgabe an. Mechanisch (abrasivfrei) reinigt Schrubb mit hoher Viskosität. Chemische Reinigungen greifen zersetztes Material und Kohlenstoff an. Schäumende Spülungen dehnen sich aus, um tote Stellen zu erreichen, die die laminare Strömung verfehlt.
Die Tiefenreinigungsintervalle hängen vom Harz ab. Hochtemperaturpolymere bauen schneller Kohlenstoff auf und müssen häufiger gründlich gereinigt werden. Was auch immer Sie ausführen, halten Sie das Intervall nach einem Zeitplan ein, anstatt darauf zu warten, dass schwarze Flecken es für Sie planen.
Wann muss repariert werden und wann sollte ersetzt werden?
Vergleichen Sie die Kosten pro Dienstjahr, nicht die beiden Preisschilder. Ein Umbau, der halb so viel kostet, aber ein Drittel der Jahre einbringt, ist die getarnte teure Option.
Die Reparatur lehnt sich nach rechtsWenn der Verschleiß maßhaltig und mäßig ist, das Grundmetall intakt ist, dies der erste Wiederaufbau ist und die Geometrie immer noch zu Ihrem Harz passt.
Der Ersatz lehnt sich nach rechtswenn sich die Korrosion stark eingegraben hat, wenn die Schraube schon einmal überholt wurde, wenn sich Ihr Material geändert hat und die alte Geometrie nicht mehr passt, oder wenn es sich bei dem Satz um eine gängige Größe handelt, deren Wiederbeschaffungspreis nahe am Reparaturangebot liegt.
Unser Leitfaden „Reparatur vs. Austausch“ enthält die vollständige Entscheidungstabelle.
Ordnungsgemäße Lagerung und Handhabung von Ersatzschneckenzylindern
Ein Ersatzset ist nur dann sinnvoll, wenn es gerade und sauber ist, wenn Sie es brauchen. Bewahren Sie die Schrauben horizontal mit Unterstützung entlang der Länge auf und stützen Sie sich niemals auf die Spitze. Beschichten Sie sie gegen Rost, halten Sie sie abgedeckt und bewahren Sie das Datenblatt und die gemessenen Härtewerte beim Teil auf.
Die Ersatzsatz-Rotationsstrategieist mehr wert als jede Expressgebühr, und fast kein Anbieter wird Ihnen das sagen. Kaufen Sie den Ersatz, bevor das aktuelle Set ausfällt. Führen Sie das neue Set aus, schicken Sie das alte zum Wiederaufbau, während die Produktion weiterläuft, und bewahren Sie das umgebaute Set als Ersatz im Regal auf.
Sie verfügen jetzt über eine Rotation ohne ungeplante Ausfallzeiten und jeder zukünftige Austausch erfolgt nach Ihrem Zeitplan statt samstags um 2 Uhr morgens. Die Strategie kostet einen Satz Betriebskapital und zahlt ihn zurück, wenn es zum ersten Mal nicht zu einem Ausfall kommt.
Liegt es am Prozess oder an der Maschine? Ein Entscheidungstor
Dies ist der Abschnitt, über den kein Mitbewerber schreibt, und er wird Ihnen mehr Zeit sparen als der Rest dieses Leitfadens zusammen.
Wenn ein Formfehler auftritt, greifen die meisten Teams zu den Maschineneinstellungen. Temperatur, Gegendruck, Einspritzgeschwindigkeit, Haltezeit. Manchmal ist das richtig. Aber wenn die Plastifizierungseinheit abgenutzt ist, gibt es keine Einstellung, um den Prozess wiederherzustellen, und Wochen vergehen in einer Suche, die nie zum Erfolg führen könnte.
Führen Sie dieses Tor aus, bevor Sie einen anderen Sollwert berühren.
1. Hat sich etwas geändert?Neue Harzcharge, neuer Farbstoff, neues Mahlgradverhältnis, neue Form, eine Einstellung, die jemand angepasst hat? Wenn ja, verfolgen Sie die Änderung. Bis zum Beweis des Gegenteils handelt es sich hierbei um ein Prozessproblem.
2. Ist der Defekt plötzlich aufgetreten oder hat er sich über Wochen hinweg eingeschlichen?Plötzliche Punkte bei einer Änderung oder einer defekten Komponente. Allmähliche Gebrauchsspuren. Der Verschleiß kommt nicht über Nacht.
3. Ist die Polsterung von Schlag zu Schlag konsistent?Bei einem inkonsistenten Kissen spricht der Prüfring. Überprüfen Sie es vor allem anderen.
4. Ist die Leistung bei gleicher Schneckengeschwindigkeit gesunken oder hat sich die Erholungszeit verlängert?Beide weisen auf Spiel, d. h. Schnecken- oder Zylinderverschleiß, hin. Die Einstellungen können verlorene Freigaben nicht wiederherstellen.
5. Steigt die Schmelzetemperatur bei unveränderten Sollwerten?Die Schraube erzeugt zusätzliche Scherwärme, normalerweise weil sie stärker gegen ein verschlissenes Spiel arbeitet.
6. Kommen nach jeder Reinigung wieder schwarze Flecken zurück?Material bleibt an einem toten Ort hängen. Bei einem älteren Gerät handelt es sich bei diesem toten Punkt oft um einen abgenutzten Spalt, in dem sich verschlechterte Schmelze befindet.
Drei oder mehr „Ja“-Antworten auf die Fragen 3 bis 6 bedeuten, dass die Maschine Ihnen mitteilt, dass die Plastifiziereinheit abgenutzt ist. Hör auf zu tunen. Ziehen Sie die Schraube und messen Sie sie.
Die Messung dauert eine Stunde. Es dauert Wochen, einen mechanischen Defekt durch die Einstellungen zu verfolgen, und es kommt nie zu einer Konvergenz, da die Antwort nie in der Steuerung lag.
Leitfaden zur Fehlerbehebung mit Ursachentabelle
Jeder der unten aufgeführten Mängel kann prozessbedingt oder durch mechanischen Verschleiß verursacht sein. Die Tabelle benennt dieSchraube und ZylinderGrundursache, denn das ist die Hälfte, die alle anderen auslassen.
| Problem | Symptom | Grundursache für Schraube/Zylinder | Korrekturmaßnahme |
|---|---|---|---|
| Schwarze Streifen/Brandflecken | Dunkle Flecken oder Streifen im Teil; schlimmer nach einem Stopp | Abgenutztes Material steckt in verschlissenen Zwischenräumen oder toten Stellen fest; gepunktete Bohrung; beschädigte Schraubenoberfläche | Tiefenreinigung. Wenn die Flecken erneut auftreten, ziehen Sie sie heraus und untersuchen Sie sie. Auf Riefen und abgenutztes Spiel prüfen. Ersetzen Sie das Set, wenn sich darin Material befindet |
| Inkonsistente Schussgröße / kurze Schüsse | Schwankungen des Schussgewichts; Das Polster variiert von Schlag zu Schlag | Prüfring dichtet nicht(am häufigsten); abgenutzte Mitnehmer, durch die die Schmelze nach hinten ausläuft; Laufbohrung übergroß | Überprüfen Sie zuerst den Kontrollring. Dann den Abstand messen. Die Einstellungen können ein undichtes Rückschlagventil nicht reparieren |
| Anstieg der Schmelzetemperatur | Tatsächliche Schmelzetemperatur über den Sollwerten; Materialverfärbung | Übermäßige Scherung durch falsches Kompressionsverhältnis; Abgenutztes Spiel, wodurch die Schraube härter arbeitet; driftetes Thermoelement | Thermoelemente überprüfen. Schneckengeschwindigkeit und Gegendruck prüfen. Wenn die Geometrie für das Harz nicht stimmt, ist die Schraube die Lösung |
| Langsame Erholung / lange Plastifizierung | Die Erholungszeit verlängert sich; Zykluszeit wächst | Verschlissenes Spiel verringert die Pumpleistung; Problem mit dem Feed-Bereich; Falsche Geometrie für das Harz | Überprüfen Sie zunächst die Kühlung des Einfüllschachts und die Pelletzufuhr. Anschließend den Abstand anhand der Zeichnung messen |
| Steigende Motorlast / Gegendruck | Motorverstärker steigen bei konstanter Leistung; Drehmomentalarme | Schraube schleift in der Bohrung (Fehlausrichtung, verbogene Schraube); übermäßige Scherung; verminderter Bauwiderstand des Materials | Überprüfen Sie die Ausrichtung und die Geradheit der Schrauben. Eine verbogene Schraube verschleißt eine Seite der Bohrung und zerstört auch einen neuen Lauf |
| Materialverschlechterung/-verfärbung | Vergilbung, Spreizung, Sprödigkeit, Geruch | Verweilzeit zu lang (Schrot zu klein für den Lauf); Scherung zu aggressiv; tote Stellen, an denen sich Material befindet | Überprüfen Sie das Verhältnis von Schussgröße zu Laufkapazität. Scherung reduzieren. Bei wärmeempfindlichen Harzen kann eine Schraube mit geringerer Kompression die einzige wirkliche Lösung sein |
| Teilweise ungeschmolzen / feste Partikel | Harte Flecken; linsenartige Defekte; Schwachstellen | Unzureichende Schmelzkapazität: L/D zu kurz, Kompression falsch, Ausstoß über den Bereich hinausgedrückt, den die Schnecke schmelzen kann, oder verschlissenes Spiel | Reduzieren Sie die Leistung oder rüsten Sie auf eine Barriereschnecke um. Wenn das Set abgenutzt ist, stellt keine Einstellung das Schmelzen wieder her |
| Farbstreifenbildung / schlechte Streuung | Ungleichmäßige Farbe; Masterbatch dispergiert nicht | Keine Mischsektion; verschlissene Schnecke, schlechte Durchmischung; Falsche Schraube für eine gefüllte oder farbige Masse | Geben Sie einen Mischabschnitt an (Maddock oder Pin). Stellen Sie zunächst sicher, dass die Schraube nicht einfach abgenutzt ist |
Schwarze Streifen oder Brandflecken
Zersetztes Polymer bleibt irgendwo hängen und löst sich in Stücke. Die klassischen Verstecke sind ein verschlissener Abstand, eine beschädigte Bohrung, ein beschädigter Rückschlagring und tote Stellen, an denen der Durchfluss stagniert.
Zuerst gründlich reinigen. Wenn die Flecken nach einer gründlichen Reinigung erneut auftreten, handelt es sich bei dem Material nicht einfach um Rückstände. Es wird kontinuierlich an einer Stelle in Ihrer Maschine hergestellt, und Sie müssen an der Schraube ziehen und es finden.
Inkonsistente Schussgröße oder kurze Schüsse
Überprüfen Sie den Klingelton, bevor Sie eine Einstellung berühren. Wenn das Rückschlagventil nicht mehr dicht ist, entweicht die Schmelze während des Einspritzens nach hinten, und der Schuss, den die Maschine zu messen glaubte, ist nicht der Schuss, den die Form erhält.
Das Giveaway ist das Kissen. Ein konsistenter Prozess sorgt für ein stabiles Polster. Wenn das Kissen von Schuss zu Schuss wandert, gelangt die Schmelze dorthin, wo sie nicht hingehen sollte.
Schmelztemperatur steigt oder ist zu hoch
Messen Sie die tatsächliche Schmelze mit einer Sonde, anstatt den Sollwerten zu vertrauen. Wenn die tatsächliche Schmelze deutlich oberhalb der Zonen fließt, kommt die zusätzliche Wärme von der Scherung und nicht von den Bändern.
Die Scherwärme steigt, wenn die Kompression für das Harz zu aggressiv ist, wenn die Schneckengeschwindigkeit zu hoch ist, wenn der Gegendruck zu hoch ist und wenn eine verschlissene Schnecke härter arbeiten muss, um das gleiche Material zu bewegen.
Langsame Schneckenerholung / lange Plastifizierungszeit
Beginnen Sie am Trichter. Durch die Bildung von Pellets, eine überhitzte Einfüllöffnung und unzureichende Kühlung des Futters wird die Schnecken- und Dehnungsrückgewinnung beeinträchtigt, und keines davon stellt einen Schneckendefekt dar.
Wenn das Futter gesund ist und die Erholung immer noch langsam ist, messen Sie die Clearance. Eine Schnecke, deren Pumpleistung aufgrund von Verschleiß verloren gegangen ist, braucht länger, um denselben Schuss zu füllen, und die Zykluszeit spiegelt dies wider.
Steigende Motorlast oder Gegendruck
Steigende Amperewerte bei konstanter Leistung bedeuten, dass etwas Widerstand leistet. Der gefährliche Fall ist, dass eine verbogene Schraube im Lauf schleift: Sie verschleißt eine Seite des Laufs, und eine neue Schraube, die gegen diese Fehlausrichtung eingebaut wird, verschleißt in gleicher Weise auf die gleiche Weise.
Überprüfen Sie die Geradheit und Ausrichtung, bevor Sie etwas bestellen. Einseitiger Bohrungsverschleiß ist der Fingerabdruck.
Materialverschlechterung oder Verfärbung
Zwei Ursachen dominieren: Das Material ist zu heiß oder es war zu lange heiß. Das zweite ist das, was die Leute vermissen.
Ein Schnaps, der viel zu klein für das Fass ist, lässt Zyklus für Zyklus schmelzen und sanft kochen, bis er gelb wird. Kein Schraubendesign fixiert einen zu kleinen Schuss in einem übergroßen Lauf. Korrigieren Sie den Schraubendurchmesser oder verlagern Sie die Arbeit auf eine kleinere Maschine.
So bestellen Sie einen Ersatzschneckenzylinder
Kein Wettbewerber deckt dies ab und es ist das Teil, das Käufer tatsächlich benötigen. Egal, ob Sie beim OEM oder bei einem unabhängigen Anbieter bestellenSchneckenzylinderfabrik, die gleichen Informationen bestimmen das Angebot.
Abmessungen und Spezifikationen, die Sie angeben müssen
- Maschinenmarke und Modell.Zur Bestätigung der Montage- und Antriebsabmessungen reicht ein Typenschildfoto aus.
- Schneckendurchmesser und L/D-Verhältnis,anhand einer Zeichnung oder direkt gemessen.
- Das Harz mit Füllstoffanteil.Dies bestimmt mehr als alles andere auf der Liste den Grundstahl und die Oberflächenbehandlung.
- Schussgröße und Zielzyklus,So kann die Geometrie optimiert und nicht kopiert werden.
- Eine Zeichnung oder ein getragenes Muster.Beides funktioniert. Ein verschlissenes Teil kann vermessen und die vollständige Geometrie rekonstruiert werden.
- Was ist letztes Mal schief gelaufen?Senden Sie das Verschleißbild zusammen mit dem Teil. Glatter Dimensionsverlust deutet auf Abrieb hin. Lochfraß sagt Korrosion. Einseitiger Verschleiß deutet auf eine Ausrichtung hin, die eine neue Schraube nicht beheben kann.
Der letzte Punkt ist der, den Käufer vergessen, und er ist derjenige, der Sie davon abhält, eine originalgetreue Kopie eines Fehlschlags zu kaufen.
OEM-Match vs. kundenspezifisches Design: Vor- und Nachteile
Ein OEM-Matchreproduziert die ursprüngliche Geometrie. Es ist die richtige Entscheidung, wenn die Originalschraube zu Ihrem Prozess passte und einfach abgenutzt war. Vorhersehbar, anhand der Zeichnung überprüfbar, keine erneute Prozessvalidierung.
Ein individuelles DesignÄndert die Geometrie so, dass sie zu dem passt, was Sie heute tatsächlich laufen. Es ist die richtige Entscheidung, wenn sich der Prozess verändert hat und die Schnecke nicht: Sie haben Nachmahlen hinzugefügt, auf eine gefüllte Sorte umgestellt, die Produktionsziele geändert oder die Originalschnecke hat Ihr Harz nicht gut verarbeitet.
Die Bestellung eines OEM-Matches, wenn sich der Prozess geändert hat, reproduziert das Problem bei neuem Stahl. Die Bestellung eines kundenspezifischen Designs, obwohl das Original in Ordnung war, verursacht zusätzliche Kosten und eine kostenlose Neuvalidierung. Das Abnutzungsbild verrät Ihnen, in welcher Situation Sie sich befinden.
Was Sie bei der Beschaffung aus China erwarten können
Die Lieferzeit hängt von der Geometrie, der Oberflächenbehandlung und davon ab, ob eine Zeichnung vorhanden ist. Fordern Sie dies schriftlich mit Ihrem Kostenvoranschlag an und fragen Sie, womit die Uhr beginnt: die Bestätigung der Zeichnung oder die Bestellung. Es handelt sich nicht um dasselbe Datum, und der Unterschied beträgt oft eine Woche.
Drei Dinge, die es wert sind, festgehalten zu werden, bevor Sie sich verpflichten:
- Wenn die Produktion beginnt.Das Reverse Engineering einer abgenutzten Probe verlängert die Zeit, bevor ein einzelner Chip geschnitten wird. Eine Zeichnung entfernt diesen Schritt.
- Was die Oberflächenbehandlung hinzufügt.Bimetallauftragschweißen und Hartmetallspritzen sind separate Prozessschritte mit eigener Warteschlange.
- Seefracht, separat.Es liegt nicht an der Herstellungsvorlaufzeit und es ist die Zahl, die Erstkäufer überrascht.
Unsere eigenen Angebote sind von Natur aus transparent: Wir geben einen Kostenvoranschlag an, der das Produkt, den Versand und die laufende Wartung abdeckt, sodass es später nichts zu entdecken gibt. Sie erhalten Ihr Angebot innerhalb von 12 Stunden.
Planen Sie die Vorlaufzeit mit der zuvor beschriebenen Ersatzsatzrotation ein. Ein bei einem Verschleißprotokoll bestellter Satz wird nach Ihrem Zeitplan versandt. Ein bei einer Panne bestelltes Set wird rund um die Uhr auf dem Luftweg verschickt, und das zu einem Preis, den niemand gerne erklärt.
Qualitätsabnahmekriterien und Prüfpunkte
Das sind die Kontrollen, die einen echten Anbieter von einem Billiganbieter unterscheiden. Fordern Sie sie schriftlich an, bevor Sie die Bestellung aufgeben, und überprüfen Sie sie, wenn das Set eintrifft:
- Außendurchmesser an mehreren Punkten entlang jedes Flügels
- Bohrungsdurchmesser und Zylindrizität
- Oberflächenhärte alsMesswert(HV oder HRC), keine Katalogspezifikation
- Nitrierte Einsatztiefe oder Legierungsschichttiefe auf einer Bimetallbohrung
- Konzentrizität und Geradheit
- Oberflächenrauheit (Ra)
- Basisstahlsorte, bestätigt
Die Härte und die Gehäusetiefe sind die beiden, die am wichtigsten sind und die am häufigsten stillschweigend herabgestuft werden. Eine nitrierte Schicht bei 950–1050 HV und 0,5–0,8 mm Tiefe ist eine Spezifikation, die Sie einem Lieferanten vorgeben können. „Nitriert“ allein ist es nicht.
Wenn ein Zitat deutlich unter den anderen liegt, fragen Sie, was der Stahl ist und wie tief die Behandlung geht. Hier liegt fast immer der Unterschied, den Sie durch frühzeitiges Tragen zurückzahlen.
Unsere vollständige Anleitung zur Beschaffung finden Sie im Bestellleitfaden für kundenspezifische Schneckenfässer.
Benötigen Sie einen Ersatz oder einen kundenspezifischen Einspritzschneckenzylinder? Senden Sie Ihr Maschinenmodell, Ihre Zeichnung oder Ihr getragenes Muster. Wir bieten Ihnen innerhalb von 12 Stunden ein Angebot an.
Holen Sie sich ein Angebot für Schraubenzylinder einHäufig gestellte Fragen
F: Wie lange hält ein Spritzgussschneckenzylinder?
A: Bei nicht korrosiven Harzen wie PE und PP laufen unsere nitrierten 38CrMoAlA-Einspritzschnecken etwa 10.000–20.000 Stunden. Glasgefüllte Compounds, PVC und schweres Mahlgut reduzieren dies, und wie weit hängt vom Füllstoffgehalt und der Leistung ab. Nicht die Uhr laufen lassen und hoffen: messen. Überprüfen Sie bei Schleifarbeiten mindestens einmal im Jahr den Außen- und Innendurchmesser der Bohrung anhand der Bauzeichnung und protokollieren Sie den Trend. Der Trend, nicht die Stundenzahl, sagt Ihnen, wann Sie das nächste Set bestellen müssen.
F: Wie groß ist der Standardabstand zwischen Schnecke und Zylinder?
A: Es gibt keine Einzelzahl, da das Spiel mit dem Schraubendurchmesser skaliert. Die branchenübliche Faustregel für einen neuen Satz lautet etwa 0,001 Zoll Radialspiel pro Seite für jeden Zoll Schraubendurchmesser, sodass eine 60-mm-Schraube etwa 0,06 mm pro Seite landet. Ihre Bauzeichnung ist die Autorität. Als praktische Wartungsgrenze gilt: Wenn das gemessene Spiel etwa das Doppelte des Bauwerts erreicht hat oder die Leistung bei gleicher Schneckengeschwindigkeit merklich gesunken ist, planen Sie den Austausch ein.
F: Kann ich eine Schraube für mehrere verschiedene Harze verwenden?
A: Innerhalb einer Familie, ja. Eine Allzweckschnecke verarbeitet PE, PP, PS und ABS problemlos und wird deshalb von Maschinenbauern standardmäßig mitgeliefert. Familienübergreifend nein. Eine GP-Schraube auf Hart-PVC zersetzt das Material und korrodiert den Stahl. Eine GP-Schraube auf glasfaserverstärktem Nylon nutzt sich schnell ab. Und eine Schnecke, die für ein Schussvolumen ausgelegt ist, kann keine Aufgabe erfüllen, bei der nur ein kleiner Teil des Laufs beansprucht wird, ohne dass das Material verkocht. Wenn Ihre Harze diese Lücken überbrücken, benötigen Sie mehr als eine Schraube oder eine Schraube, die für den härtesten Fall ausgelegt ist.
F: Wie kann ich feststellen, ob meine Spritzgussschnecke verschlissen ist?
A: Die Maschine sagt es Ihnen zuerst und das Mikrometer bestätigt es. Achten Sie auf einen Leistungsabfall bei gleicher Schneckengeschwindigkeit, eine Verlängerung der Erholungszeit, einen Anstieg der Schmelzetemperatur bei unveränderten Sollwerten, schwarze Flecken, die nach der Reinigung wieder auftreten, und eine Abweichung der Schussgröße. All das rechtfertigt, an der Schraube zu ziehen. Messen Sie dann den Außendurchmesser des Gewindegangs mit einem Mikrometer und den Innendurchmesser der Bohrung mit einem Bohrmessgerät an passenden Positionen und vergleichen Sie das Radialspiel mit der Zeichnung. Die Symptome deuten darauf hin; Messung bestätigt.
F: Was ist ein Bimetall-Schraubzylinder und wann benötige ich einen?
A: Ein Bimetall-Lauf hält einen Körper aus legiertem Stahl und verschmilzt eine härtere Verschleißlegierung in die Bohrung. Bei unseren Läufen sprühen wir eine Hartlegierung rundherum um die Verschleißzone des Laufs und bringen so eine Innenhärte von 62 HRC. Die Linie ist einfach zu zeichnen:Glasfasern bis zu 30 % laufen gut auf einem nitrierten 38CrMoAlA-Set. Über 30 % Glas, mit mineralischem Füllstoff oder Flammschutzmittel oder bei korrosivem Harz, gehen Sie bimetallisch vor. Das nitrierte Gehäuse besteht aus einer 0,5–0,8 mm dicken Diffusionsschicht, die von schwerem Füllmaterial durchdrungen wird, lange bevor der Stahl darunter fertig ist.
F: Beeinflusst das Schneckendesign die Teilequalität beim Spritzgießen?
A: Direkt und mehr als die meisten Prozesseinstellungen. Die Schneckengeometrie bestimmt, wie vollständig das Material schmilzt, wie gleichmäßig die Schmelztemperatur ist, wie gut sich Farbe und Füllstoff verteilen und wie gleichmäßig der Schuss ist. Unschmelzungen, Streifen, Spreizungen, Qualitätsverluste und Schussabweichungen sind alle mindestens ebenso oft auf das Schneckendesign oder den Schneckenverschleiß zurückzuführen wie auf die Steuerung. Wenn sich ein Defekt jeder von Ihnen vorgenommenen Einstellungsänderung widersetzt, ist in der Regel die Geometrie oder der Verschleiß der Grund.
F: Was ist der Unterschied zwischen einer Einspritzschnecke und einer Extrusionsschnecke?
A: Eine Extrusionsschnecke dreht sich kontinuierlich und pumpt die Schmelze ohne Unterbrechung vorwärts. Eine Injektionsschnecke erfüllt zwei Aufgaben: Sie dreht sich, um einen Schuss zu plastifizieren, stoppt dann die Drehung und bewegt sich wie ein Kolben vorwärts, um ihn einzuspritzen. Diese hin- und hergehende Wirkung ist der Grund, warum Einspritzschnecken an der Spitze einen Rückschlagring tragen und warum sie kürzere L/D-Verhältnisse haben, typischerweise 18:1 bis 25:1, als Extrusionsschnecken. Das Material befindet sich außerdem zwischen den Schüssen in einem Einspritzzylinder, wodurch die Verweilzeit und die Schrotgröße von entscheidender Bedeutung sind.
F: Kann ein Schraubenzylinderhersteller meine Schraube ohne Zeichnung kopieren?
A: Ja. Versenden Sie das verschlissene Teil und die Geometrie kann gemessen und rekonstruiert werden: Durchmesser, Seitenverhältnis, Kanaltiefe und die Passmaße am Antriebsende. Wir halten Einspritzschnecken auf ±0,001 mm. Eine Vorsichtsmaßnahme ist erwähnenswert: Eine verschlissene Schraube ist kleiner, als sie das Werk verlassen hat, daher sollte der Ersatz nach der ursprünglichen Konstruktionsabsicht und nicht nach den verschlissenen Abmessungen gebaut werden. Senden Sie das Verschleißmuster zusammen mit dem Teil, und die neue Schraube wird anhand des Fehlers spezifiziert, anstatt ihn zu übernehmen.
Abschluss
Drei Ideen tragen den gesamten Leitfaden.
Die Auswahl richtet sich nach dem Harz.Die Geometrie (L/D, Kompressionsverhältnis, Schneckentyp) passt dazu, wie Ihr Polymer schmilzt. Die Oberflächenbehandlung passt sich der Verschmutzung Ihres Futters an. Saubere Harze laufen problemlos auf nitriertem 38CrMoAlA. Abrasive und korrosive Zuführungen erfordern eine Bimetallbohrung, und die Angabe des sauberen Gehäuses ist die häufigste Art und Weise, wie ein neuer Satz frühzeitig stirbt.
Wartung kauft Jahre und Daten kaufen Planung.Vor jedem Stopp spülen, mit Messing statt Stahl reinigen und das Spiel jedes Mal messen, wenn die Schraube herausgedreht ist. In einem Verschleißprotokoll wird angezeigt: „Ist es abgenutzt?“ in „Wann wird die Grenze überschritten?“, was den Unterschied zwischen einer geplanten Umstellung und einer Abschaltung ausmacht.
Diagnostizieren Sie die Maschine, bevor Sie den Prozess optimieren.Wenn die Leistung sinkt, sich die Zyklen verlängern, das Kissen wandert oder nach der Reinigung wieder Flecken auftreten, spricht die Plastifiziereinheit. Einstellungen können verlorenes Spiel nicht wiederherstellen oder einen verschlissenen Prüfring wieder abdichten. Ziehen Sie die Schraube und messen Sie sie.
Nanhaiya baut seit über zwanzig Jahren Schnecken und Zylinder und bedient über 500 Kunden weltweit. Unsere Einspritzschnecken werden aus 38CrMoAlA gefertigt, vergütet und dann bei 500–560 °C auf eine 0,5–0,8 mm dicke Hülse bei 950–1050 HV gasnitriert, mit einer Toleranz von ±0,001 mm gehalten und für 10.000–20.000 Stunden auf nicht korrosiven Harzen ausgelegt. Wo der Vorschub härter ist, sprühen wir eine Hartlegierung rund um die Verschleißzone der Bohrung und erhöhen die Innenhärte auf 62 HRC.
Bevor Sie bestellen, gehen unsere Ingenieure mit Ihnen die Parameter durch: Durchmesser, Aspektverhältnis, Schraubenkanaltiefe und die Materialwahl zwischen 38CrMoAlA und einer Duplexlegierung. Diese Beratung ist kostenlos und das folgende Angebot umfasst Produkt-, Versand- und voraussichtliche Wartungskosten, sodass später nichts erscheint, was nicht auf der Seite enthalten war.
Nach der Lieferung unterstützen unsere Techniker die Installation und Inbetriebnahme, die Garantie läuft vertragsgemäß (in der Regel ein bis zwei Jahre) und auf alle After-Sales-Probleme wird innerhalb von 24 Stunden reagiert und innerhalb von 48 Stunden eine Lösung gefunden.
Senden Sie uns Ihr Maschinenmodell, Ihr Harz und das Problem, das Sie lösen möchten. Innerhalb von zwölf Stunden erhalten Sie eine Spezifikation und ein Angebot.
Teilen Sie uns Ihre Maschine, Ihr Harz und den Fehler beim letzten Mal mit. Wir werden den Satz angeben, der das Problem behebt, nicht den, der es wiederholt.
Kontaktieren Sie Nanhaiya für ein Angebot