Nachricht

Branchennachrichten

Einschnecken- oder parallele Doppelschnecken-Granulierlinie: Welche passt zu Ihrem Material?09 2026-09

Einschnecken- oder parallele Doppelschnecken-Granulierlinie: Welche passt zu Ihrem Material?

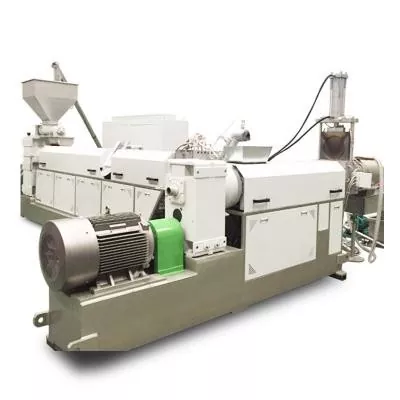
Wählen Sie eine Einschnecken-Pelletierungslinie, wenn das Ausgangsmaterial bereits nahe an der endgültigen Formulierung ist und die Hauptaufgaben stabiles Fördern, Schmelzen, Schmelzefiltration, Druckerzeugung und Pelletschneiden sind. Es ist ein praktischer Ausgangspunkt für gleichmäßiges PE- oder PP-Mahlgut, einfaches Nachgranulieren, Laborarbeiten und kleine bis mittlere Produktionen. Wählen Sie eine parallele Doppelschnecken-Pelletierlinie, wenn die Maschine sowohl Compoundieren als auch Pelletieren durchführen muss. Es eignet sich besser für Füllstoffe, Pigmente, Polymermischungen, Masterbatch, modifizierte Kunststoffe, mehrere Zufuhrströme und eine stärkere Entgasung. Kaufen Sie die Doppelschneckenlinie nicht nur, weil die angegebene Leistung höher ist. Kaufen Sie es, wenn seine Prozessfunktionen mit der Rezeptur übereinstimmen.
Planetenschnecke vs. Einzel- und Doppelschnecke: Wann lohnt sich das Upgrade?31 2026-08

Planetenschnecke vs. Einzel- und Doppelschnecke: Wann lohnt sich das Upgrade?

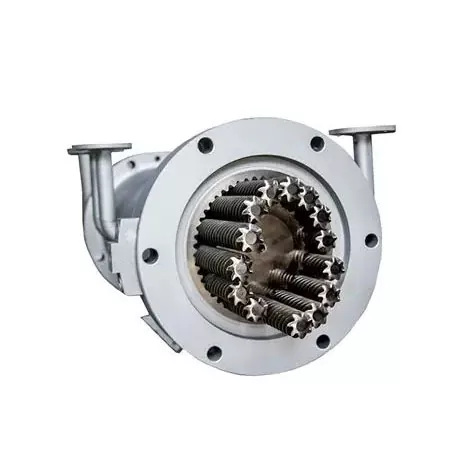
Wählen Sie eine Planetenschnecke, wenn die Formulierung eine hervorragende Mischverteilung, einen breiten Wärmeübertragungsbereich, eine Selbstabstreifwirkung oder eine stufenweise Entgasung erfordert, insbesondere bei hitzeempfindlichem PVC, hochgefüllten Verbindungen, Elastomeren, Klebstoffen und Verbundmaterialien. Bleiben Sie bei einer Einzelschnecke, wenn der Prozess stabil ist und es vor allem auf wirtschaftliches Schmelzen, Fördern und Druck ankommt. Wählen Sie eine gleichläufige Doppelschnecke, wenn Hochgeschwindigkeits-Compoundieren, flexible Seitenzuführung oder stärkere Dispergierarbeit im Vordergrund stehen. Wenn die Düse mehr Druck benötigt, als der Planetenabschnitt bereitstellen kann, planen Sie vor der Bestellung die nachgeschaltete Druckstufe.
Auswahl der Spritzgussschneckenspitze: Ringverschleiß, Passform und RFQ-Checkliste prüfen31 2026-08

Auswahl der Spritzgussschneckenspitze: Ringverschleiß, Passform und RFQ-Checkliste prüfen

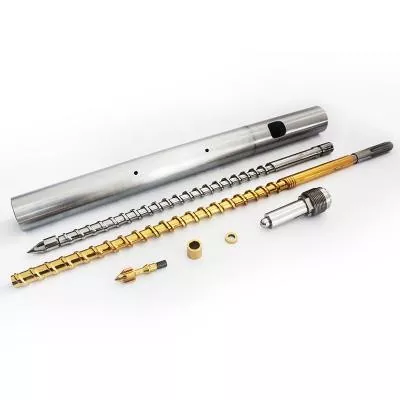
Wählen Sie eine Spritzgussschneckenspitze nach vier Faktoren aus: dem Design des Rückschlagventils, der genauen Schnecken- und Zylinderschnittstelle, dem verarbeiteten Harz und Füllstoff und dem Verschleißmuster der vorhandenen Baugruppe. Das Maschinenmodell allein reicht nicht aus, wenn Versionen, frühere Reparaturen oder nicht standardmäßige Schrauben vorhanden sein können. Senden Sie für eine Ersatzbestellung die Originalzeichnung, sofern verfügbar, und vergleichen Sie dann Gewinde, Schulter, Spitzenlänge, Ringweg, Sitz, Außendurchmesser und Schmelzekanäle mit der tatsächlichen Maschine. Ein gutes Zitat beginnt mit der Geometrie. Als nächstes kommen Material und Oberflächenbehandlung.
Nitrierte oder bimetallische Einzelschrauben: Passen Sie die Oberfläche an das Harz und den Füllstoff an31 2026-08

Nitrierte oder bimetallische Einzelschrauben: Passen Sie die Oberfläche an das Harz und den Füllstoff an

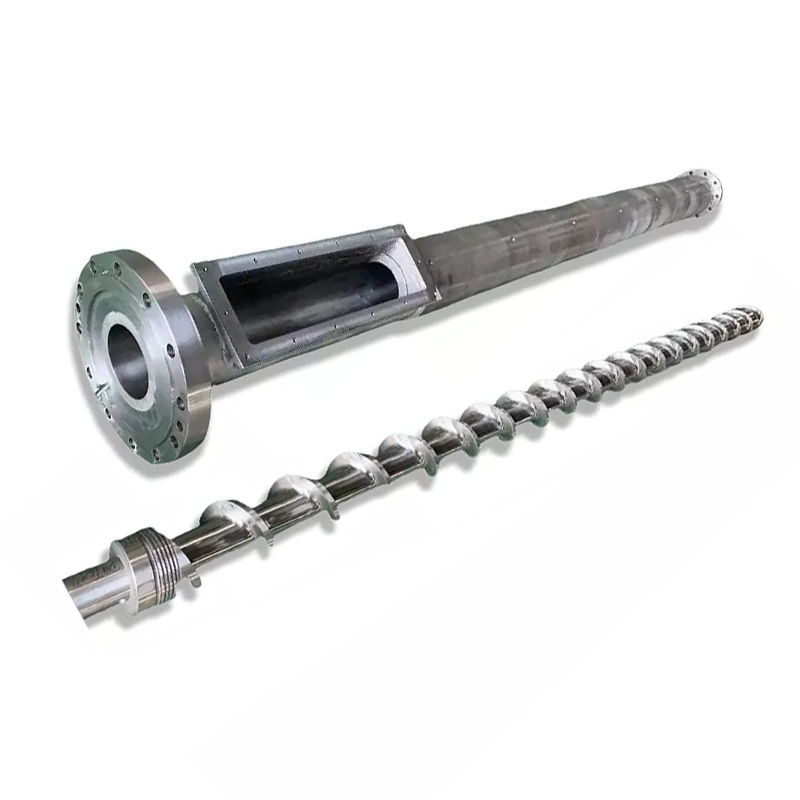
Wählen Sie Nitrieren, wenn eine behandelte Stahloberfläche den geprüften Verschleiß-, Korrosions- und Maßanforderungen entspricht. Wählen Sie eine Flugpanzerung oder eine andere Bimetallkonstruktion, wenn das Projekt eine andere Legierung im Bereich mit dem höchsten Verschleiß benötigt. Für den anspruchsvollen Einsatz ist möglicherweise eine gepanzerte Schraube mit einem kompatiblen Bimetallzylinder die bessere Lösung. Keine Option ist automatisch überlegen. Beginnen Sie mit dem Fehlermodus und genehmigen Sie dann gemeinsam die Schnecken- und Zylindermaterialien, die Schichtpositionen, den Verarbeitungsweg und die Prüfkriterien.
Schneckengeschwindigkeit, Schmelzetemperatur und Ausstoß: Warum eine Einstellung die anderen verändert31 2026-08

Schneckengeschwindigkeit, Schmelzetemperatur und Ausstoß: Warum eine Einstellung die anderen verändert

Eine Erhöhung der Schneckengeschwindigkeit erhöht in der Regel den Strömungswiderstand und die Geschwindigkeit, mit der das Material in den Prozess gelangt, die Beziehung ist jedoch nicht unbegrenzt oder vollkommen linear. Eine höhere Drehzahl kann auch Scherwärme erzeugen, die Verweilzeit verkürzen und einen schwachen Zufuhr- oder Schmelzabschnitt freilegen. Ändern Sie jeweils eine Regelgröße, warten Sie auf einen stabilen Zustand und vergleichen Sie dann die Leistung, das Temperaturprofil der Schmelze, den Druck, die Motorlast und die Produktqualität. Stoppen Sie, wenn einer dieser Grenzwerte seinen zulässigen Grenzwert erreicht, auch wenn der Antrieb schneller drehen kann.
So reinigen Sie einen Einschneckenextruder, ohne die Schnecke oder den Zylinder zu beschädigen28 2026-08

So reinigen Sie einen Einschneckenextruder, ohne die Schnecke oder den Zylinder zu beschädigen

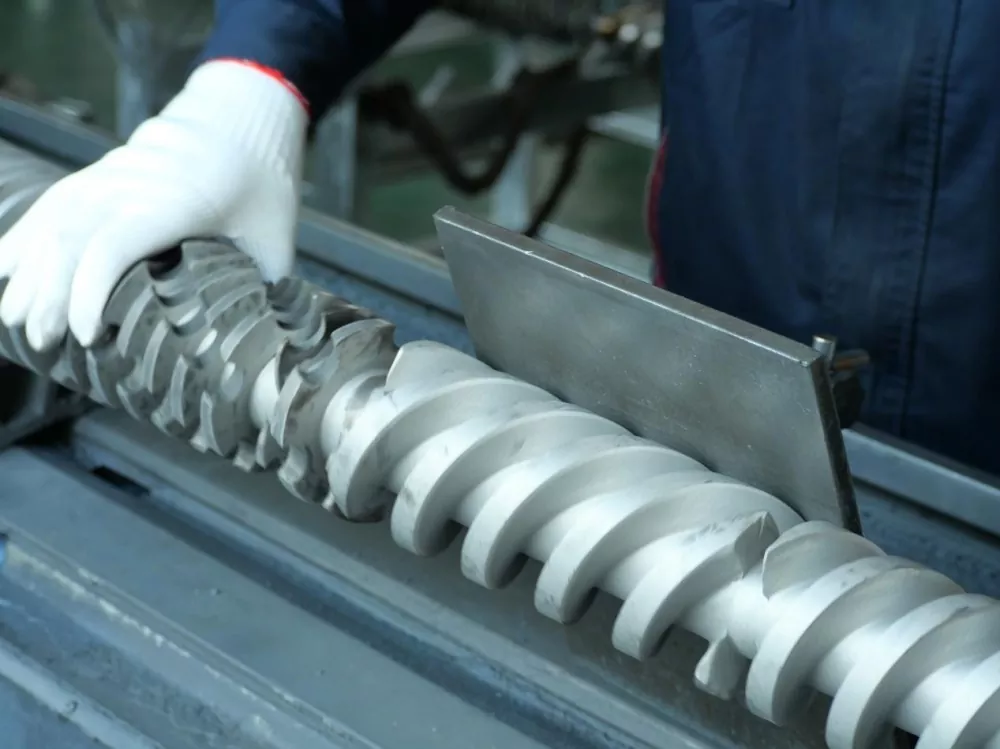
Verwenden Sie eine Schichtmethode. Beginnen Sie mit dem vom Material- und Maschinenlieferanten genehmigten Spülverfahren, während der Extruder unter normaler Betriebskontrolle bleibt. Wenn Rückstände zurückkommen oder die Schraube freigelegt werden muss, halten Sie an, isolieren und überprüfen Sie gefährliche Energie gemäß dem Anlagenverfahren. Verwenden Sie für eine entfernte Schraube bauteilzugelassene, nicht beschädigende Werkzeuge. Branchenrichtlinien empfehlen Messingwerkzeuge, Kupfergaze und Baumwolltücher und warnen vor Stahlschabern und lokaler Brennererhitzung. Überprüfen Sie die sauberen Oberflächen, bevor Sie entscheiden, dass das Problem auf Verschleiß zurückzuführen ist.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren